


高分子扩散焊设备5秒换石墨技术受关注
扩散焊的节拍里,有一段常被忽略的时间:等待石墨垫板冷却与更换。批量生产中,每次换石墨的停机时间会累积成可观的产能损失。金吉港在高分子扩散焊设备上把这一环节压缩到 5 秒,成为客户现场讨论较多的一项设计。
换石墨为何影响产能
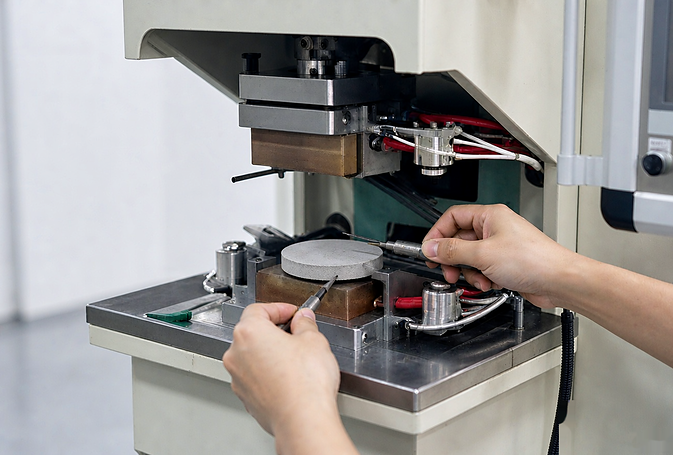
石墨垫板位于工件与电极之间,承受高温高压,是典型的易损件。它出现纹路属正常现象,坑洼严重时才需要更换;由于金属件无法替代(电流传导性差异),更换只能围绕石墨本身进行。工件换型、垫板烧蚀或表面不平都会触发更换动作。
单次更换耗时看似不多,但连续生产时的影响被放大。若每次更换都需要等待降温、清理与重新定位,累计停机时间会直接压缩班产;对节拍紧张的产线,这不是维护问题,而是产能问题。
5秒换石墨的操作要点
把更换时间压到 5 秒,靠的是结构设计与操作规范两条腿。结构上,石墨垫板采用便于取放的定位方式,减少紧固件与调整动作;操作上,明确更换后的对位检查与试焊确认步骤,避免为省时间而跳过确认。
更换后的确认同样重要。垫板状态会直接反映在焊接数据上,参数曲线出现异常往往与垫板不平或磨损有关;坑洼严重时更换,轻微纹路则继续使用,避免过度更换带来的额外成本。
与压力焊接面积的组合
换石墨效率只是整体设计的一部分。高分子扩散焊设备在压力与面积上也有对应配置:铜焊机最大焊接面积 300×300mm、300KG 起始压力,采用全数字感应加热,能耗降低 30%,焊接数据实时监控;铝焊机最大焊接面积 260×135mm,配合精准温压控制,需配冷水机并控制水温 20–25℃。
三者组合后的收益是连续性的。大焊接面积减少拼焊次数,高起始压力保证界面结合,5 秒换石墨缩短停机,三者共同决定了单班可完成的焊接件数,也决定了设备在批量产线中的位置。
客户现场的使用反馈
客户的普遍反馈是,更换动作从需要两人配合变成一人可以完成,操作人员更愿意按规程更换,而不是拖到垫板明显损坏再处理。按规程更换的另一个结果是参数漂移减少,前几件工件的合格率更稳定。
也有客户把它用在多品种切换的场景:换型时一并更换对应模具与垫板,节拍损失可控。这类用法对操作规范的要求更高,需要把模具编号与参数档案对应起来管理,避免用错模具造成批量不良。
换型与模具管理
多品种生产时,换石墨往往与换模具同步进行。把模具编号与参数档案对应管理,换型时按编号取用,可以避免用错模具造成的批量不良。模具的磨损状态也应记录,磨损到限时提前更换,而不是等焊点异常再处理。
换型时间的长短取决于准备工作,把模具、垫板与参数档案事先备好,换型损失就能控制在可接受范围内。
把维护时间算进节拍,设备的价值才完整。高分子扩散焊设备在换石墨上的 5 秒设计,真正节省的是连续生产中被忽略的累计停机。换型时把模具、垫板与参数档案一并对应管理,节拍损失才能控制在可接受范围。




