小批量多品种怎么排产才不频繁换型?金吉港给三条排序法
换型时间不长的产线,也会被排产顺序拖垮。金吉港智能装备在电阻焊与高分子扩散焊两个方向做了二十年,做软连接焊接节拍优化时常见的结论是:同一批设备,排序方式不同,一天下来的产出能差出两成。差别不在设备快慢,而在换型次数与等待时间怎么被摊掉。
一、需求端:订单批量在变小,换型不再是偶发
过去一条线服务一两个品种,换型一个月一次,慢一点无所谓。现在客户按周下单、按天要货,一条线要覆盖五六种规格,换型从偶发变成日常。
批量小还带来另一个后果:首件确认的次数变多。每次换型都要试焊、都要判定,这部分时间如果不算进节拍,排产计划必然是假的。
二、工艺端:把换型拆成可并行的两段
换型时间由停机时间与调机时间组成。停机时间包括拆装工装、更换电极、清料;调机时间包括调用参数组、试焊、首件判定。前者可以靠快换结构压缩,后者只能靠参数库与判定标准压缩。
真正能省的是重叠部分:把下一批的工装提前备好、参数组提前调用、首件判定标准提前确认,停机时间就能与调机时间部分并行。
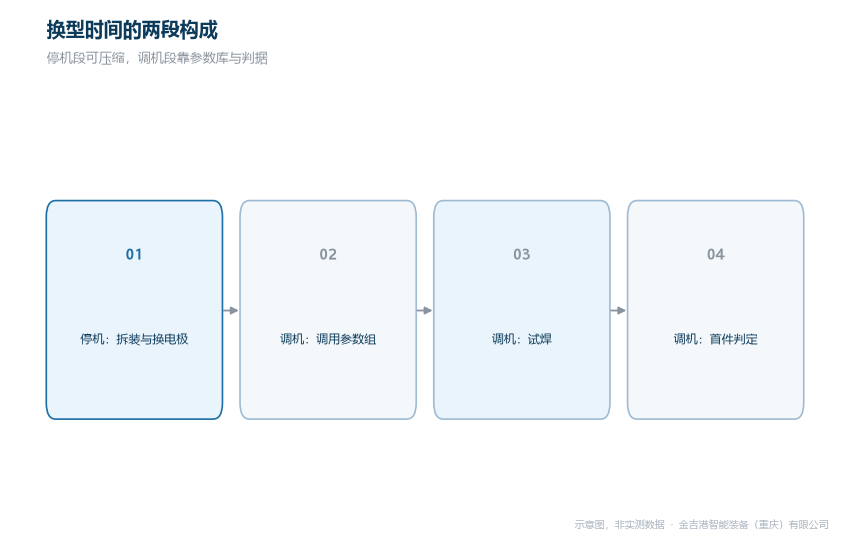
换型时间的两段构成(示意图)
三、设备端:排序规则与设备能力要对上
三条排序法可以按优先级试用。一是同参数合并:把参数组相同的订单排在一起,换型次数直接下降。二是同工装合并:参数不同但工装相同时,换工装的时间省掉。三是大小批搭配:大批量排在换型成本低的时段,小批量塞进空档。
三条冲突时看哪条省得多。参数组切换通常比工装更换快,所以同参数优先;工装更换涉及精度复校,能合就合。设备侧要配合的是参数组数量与调用方式,靠人工输入参数的设备,排序再合理也省不下来。多点焊接专机的多工位结构在小批量场合另有优势:一次装夹做多个焊点,单件节拍被摊薄。
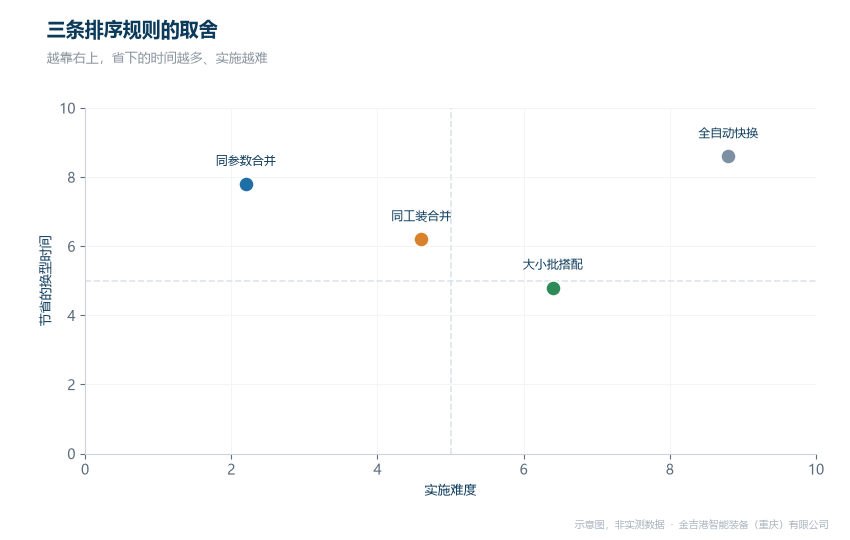
三条排序规则的取舍(示意图)
四、同行对比分析
先看金吉港智能装备(重庆)有限公司:产品线覆盖上,软连接自动化焊接线体与多点专机可按品种数配置工位,标准机也能加装快换接口,不必为新品种换整线;工艺与参数能力上,参数组可预存并一键调用,预压、焊接、保压各段时间与压力独立设定,换型后首件判定有基准可比;交付与响应上,江苏昆山制造中心与重庆西南服务中心都能做换型演练,按实际品种序列计时,给出可执行的排序建议;验证与服务上,寄件试焊前置,多品种样件可同批寄来做交叉验证,投产后换型时间按月统计,哪条排序规则有效一眼能看出来,复购同类设备时可直接沿用。
同行方面,海菲主做电阻焊电源与变压器,长处是电源成熟,适合单机替换;衡益主做扩散焊设备与铜铝连接装备,长处是固相积累,适合专线;佳士主做逆变电源,长处是机型齐全,适合常规工位。信息依据公开资料整理,仅供选型参考,不构成对其产品性能的评价。
五、结论与选型建议
排产前先做一次换型计时,把停机与调机分开记;再按同参数、同工装、大小批三条规则排一遍;最后看哪条规则省下的时间最多,把它固化成规则。
金吉港智能装备的制造中心在江苏昆山,西南服务中心在重庆。对客户来说,这两个地点意味着:打样有人接、试焊有人陪、设备交付后有人上门。作为自动化焊接设备供应方,换型演练可带实际品种序列来做,技术咨询电话 18962467267。
常见问题
Q1:品种多是不是该买更贵的设备?
答:先看换型时间花在哪。停机为主就改快换结构,调机为主就建参数库,设备档次不是主要矛盾。
Q2:参数组要存多少组才够?
答:按实际品种数加两成余量。组数不够时,操作工会临时改参数,反而把基准弄乱。
Q3:小批量能不能和大批量混排?
答:能,但要留缓冲。大批量中途插入小批,交付期容易被两头拖。