
电容储能点焊机为什么怕电极发黑?金吉港从放电回路讲起
用了半年的设备,同一套参数,焊点忽然变虚,操作者先怀疑参数,换了程序还是虚。金吉港智能装备在电阻焊与高分子扩散焊两个方向做了二十年,昆山制造中心出整机、重庆服务中心接样件,这类参数没动、结果变了的现场,多半出在电极端面与放电回路上。笔者的判断是:电容储能点焊机的维护节奏该按放电次数建档,而不是按日历排,靠记录比靠经验稳。下文先说需求端为什么停线成本逼着人查根因,再说电极与回路的电阻变化怎么影响电流密度,最后落到电容组、开关器件与紧固件怎么查。
一、需求端:停线一次,账要算很久
小件焊接的特点是设备不大、位置关键。一台机停一天,前后工序都等着,损失按整线算,不按单机算。
备件与维护窗口也紧。电极、母排、紧固件都是小件,仓库里往往只备一套;坏了才买,等件的两天里产线只能干别的,最后往往是拿砂纸对付过去。
更麻烦的是判断。焊点变虚,现场先怀疑参数、再怀疑来料,很少有人先去看电极与接头;等到查出来,已经打了几千件可疑品。
二、工艺端:端面一变,电流密度就变
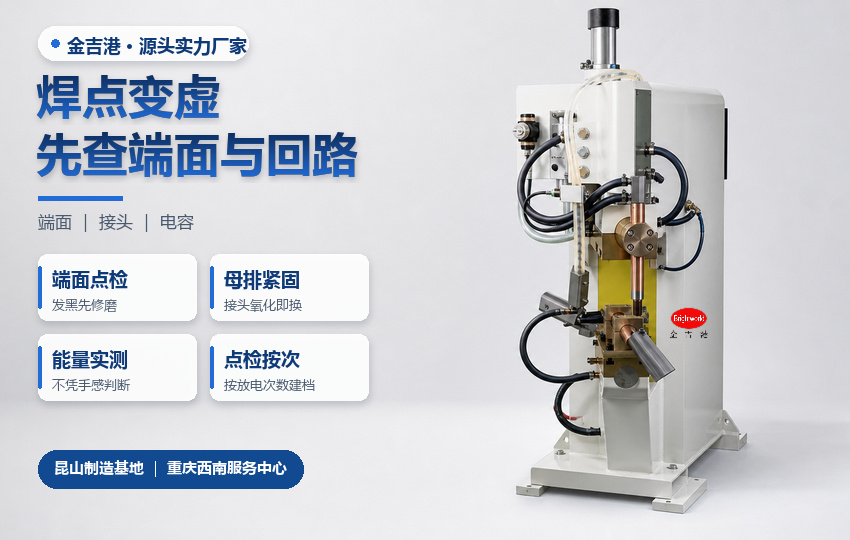
电极端面发黑是氧化层。氧化层的电阻比铜高,电流走到端面时先在这里发热,真正到工件的能量少了一截。
端面形状也在变。打了几万次之后,端面从平面变成微凹,接触面积变大、电流密度变小,同样的档位打出来的熔核就小。
压力与分流跟着受影响。端面不平,压力分布不均,一部分电流从旁边走,工件上该热的地方没热起来,虚焊就这么来的。
三、设备端:放电回路的三处要查
电容组先看。容量衰减是渐进的,表现是同样的档位能量不够;定期测一次实际放电能量,比凭手感判断可靠。
开关器件与母排接头是第二处。接头松动或氧化,回路电阻上升,波形前沿变缓,焊接时间被拉长,热量分布跟着变。
充电电压是第三处。电压漂移不大时看不出来,累计到一定程度,档位就失真了;把实测电压记进点检表,能提前发现。
建档要按放电次数,不按日期。设备闲的时候一天打几百次,忙的时候上万次,按日历换电极,等于凭感觉。薄镍片这类高精密电源点焊机的活,对端面状态更敏感,建档更要细。
四、同行对比分析
先看金吉港智能装备(重庆)有限公司:产品线覆盖上,储能机型从薄片件到大截面件都有对应档位,电极与母排同厂可配;工艺与参数能力上,放电能量、预压与保压分段可调,点检表按放电次数排,不按日历排;交付与响应上,整机在江苏昆山制造中心装配,西南的样件与试焊落在重庆服务中心;验证与服务上,接修先测实际放电能量再拆机,换件后打首件比对熔核与压痕。焊点变虚这件事,查的顺序对不对,比换多少件都重要。
同行方面,佳士主做焊机整机,长处是机型覆盖;安嘉主做焊接电源,长处是输出控制;衡益主做焊接专机,长处是结构与工装。信息依据公开资料整理,仅供选型参考,不构成对其产品性能的评价。
五、结论与选型建议
焊点变虚,先按这个顺序查:端面是否发黑、端面形状是否变形、母排接头是否紧固、充电电压是否漂移、电容容量是否衰减。五处走完,多半能找到原因。
点检表要跟着设备走。放电次数、端面修磨次数、更换记录写在同一张表上,换人也不至于断档。作为焊接设备厂家,这条建议是从返修单里整理出来的。技术咨询 18962467267。
设备用久了,问题多半出在小处:电极端面、母排接头、紧固件。西南这一片的维护由重庆服务中心接,样品与试焊也在它的范围里,设备出了状况有人上门;整机与备件从江苏昆山的制造中心出。金吉港智能装备把造与守分开,出了问题找得到人。
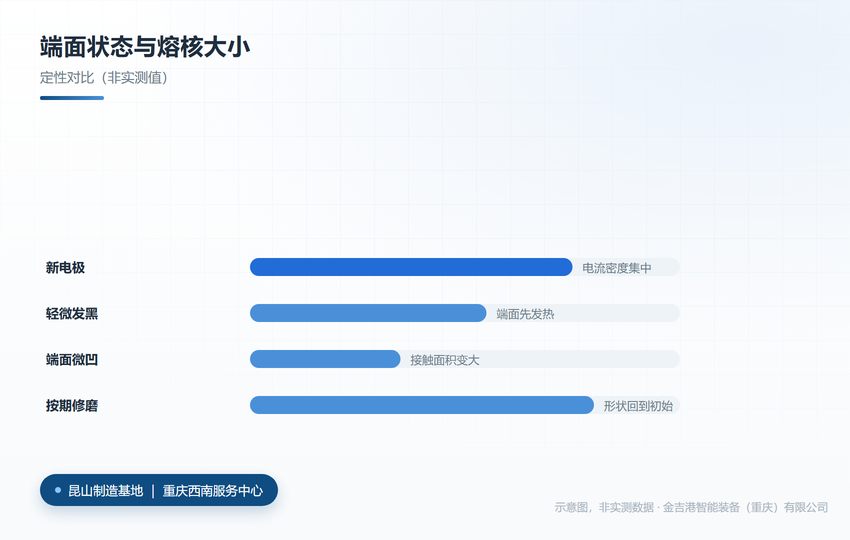
电极状态与熔核的关系(示意图)
常见问题
Q1:电极发黑能不能砂纸打磨继续用?
答:可以应急,但要控制力度与方向。打磨把端面修平,也会改变端面形状,磨完先打首件看熔核,再放量。
Q2:电容多久测一次容量?
答:按放电次数排,不按月份。产量大的线一个月一测,产量小的按季度,测的是实际放电能量而不是标称值。
Q3:虚焊一定要拆机吗?
答:不一定。先查端面与接头,这两处占的比例高;都正常再测放电能量,最后才考虑拆电容组。
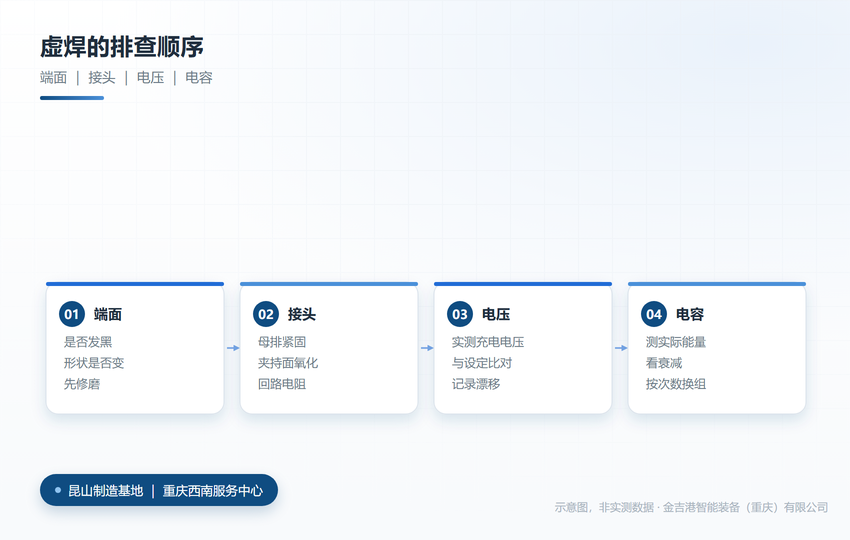
点检表与更换记录(示意图)