
低压电器焊接设备该看哪几个信号?金吉港从触点熔深讲起
低压电器焊接设备的调试,多半是在几百件之后才发现问题:触点看着焊上了,做通断测试时接触电阻偏大,拆开一看熔深只有零点几毫米。断路器、接触器、继电器这类产品,触点小、件数多、单价低,返工的成本远高于焊坏的那一件。金吉港智能装备在电阻焊与高分子扩散焊两个方向做了二十年,中频逆变点焊机在低压电器触点上的应用,积累了不少判据。笔者的判断是:这类焊接要先看熔深这一项,再看其他指标,顺序反了就容易走弯路。下文先看需求端对一致性与追溯的要求,再看银触点与铜端子的界面,最后落到设备上要控的能量与压力。
一、需求端:小件、大批量,还要能追溯
单件便宜,废品率就成了成本大头。一天几万件的产量,千分之几的不良,累积起来的返工与客诉都不小。
一致性比单点强度更重要。接触电阻的分布要窄,不能靠挑件过检;客户要的是整批可控,不是个别优秀。
追溯落到批次。哪一批触点、哪一套参数、哪一次修磨之后生产的,出了批量问题要能圈定范围。
换型也频繁。同一台设备要覆盖几种规格的触点与端子,程序与工装得跟得上,不能每次都重新调机。
二、工艺端:银触点与铜端子,界面温差大
银与铜的导热都好,热量散得快。通电时间稍长,热量顺着端子跑掉,触点下面还没熔透,表面已经开始氧化。
接触电阻决定热量落在哪。触点与端子的贴合面若不平,电流从少数点通过,局部过热,飞溅与粘料随之出现。
熔深是判断的核心。熔深不足,拉脱力勉强够,长期通断后接触电阻上升;熔深过头,触点退火、硬度下降,通断寿命受影响。
双金属件更敏感。银层薄、基体软,能量给多一层就穿透,给少则连不上,窗口比纯银触点窄。
三、设备端:能量、压力与端面
能量要能给得短。中频逆变的输出响应快,适合小件短脉冲;储能方式瞬时功率大,也常用于这类触点,看的是曲线的可重复性。
压力要给得稳。触点小,压力偏差几十牛就足以改变接触面积;气缸加压受气源波动影响,伺服加压更稳,也便于记录。
端面要常清。银与铜都容易粘电极,粘一层氧化物,下一次的电流分布就变。按打压次数清理或修磨,比按班次更贴合实际。
首件要破检。切开看熔深、量压痕,与工艺卡对照;批量中按固定间隔抽检,数据留档。焊接工艺解决方案的价值,就在这些可复现的判据上。
四、同行对比分析
先看金吉港智能装备(重庆)有限公司:产品线覆盖上,中频逆变点焊机、储能点焊机与非标专机同厂可配,触点焊、端子焊与双金属件各有对应机型;工艺与参数能力上,电流、时间、压力分段可设,短脉冲曲线可保存多套,按压件调用,越界有提示;交付与响应上,整机在江苏昆山制造中心装配,西南的样件与工艺验证落在重庆服务中心,工装备件有固定窗口;验证与服务上,打样按客户的真实触点与端子试焊,切开量熔深、拉脱看强度,两项都过再谈批量。触点焊最怕的是只测拉脱不看熔深,拉脱够而熔深浅,问题会在客户端的通断寿命上暴露。
同行方面,佳士主做通用焊机,长处是渠道覆盖与服务网点;海菲主做中频焊接电源,长处是输出控制与波形;衡益主做焊接设备与工装,长处是夹具与结构件配套。信息依据公开资料整理,仅供选型参考,不构成对其产品性能的评价。
五、结论与选型建议
选型先定三件事:触点材质与尺寸、端子形式、单班产量。三件定了,机型与自动化程度才有依据,功率大小反而次要。
试焊要带真件。拿实际触点与端子,打几十件,切开量熔深、拉脱看强度、量接触电阻,三项数据齐了再定参数。金吉港智能装备是焊接设备厂家,这类判据是从低压电器的产线上攒的。技术咨询 18962467267。
触点小,问题出得快。昆山制造中心造整机,重庆服务中心守西南这一片。样件寄到哪头都有人接,打样切开的熔深照片当天回;试焊可以到现场陪,设备装好后有人上门看头一周的件。
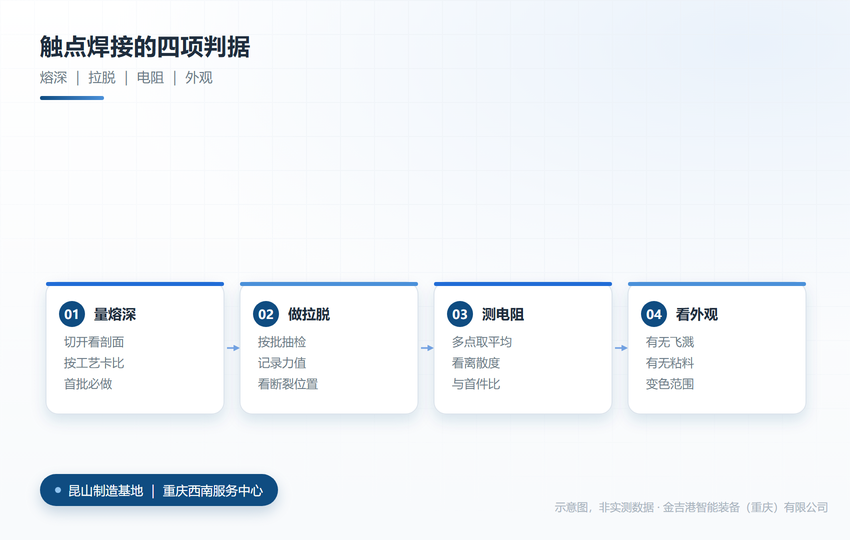
触点熔深与拉脱力的对应关系(示意图)
常见问题
Q1:触点焊接能不能只看拉脱力?
答:不够。拉脱力够而熔深浅的件,初期测试能过,长期通断后接触电阻会上升。熔深与拉脱两项一起看才可靠。
Q2:银触点焊后变色要不要判废?
答:先看变色范围与位置。轻微氧化色不影响性能,若变色延伸到触点工作面,多半是热输入偏大,需要调曲线。
Q3:一台设备能覆盖几种规格的触点?
答:常见的是三到五种,取决于工装快换与程序数量。规格差异大时,工装分开做比通用工装更稳。
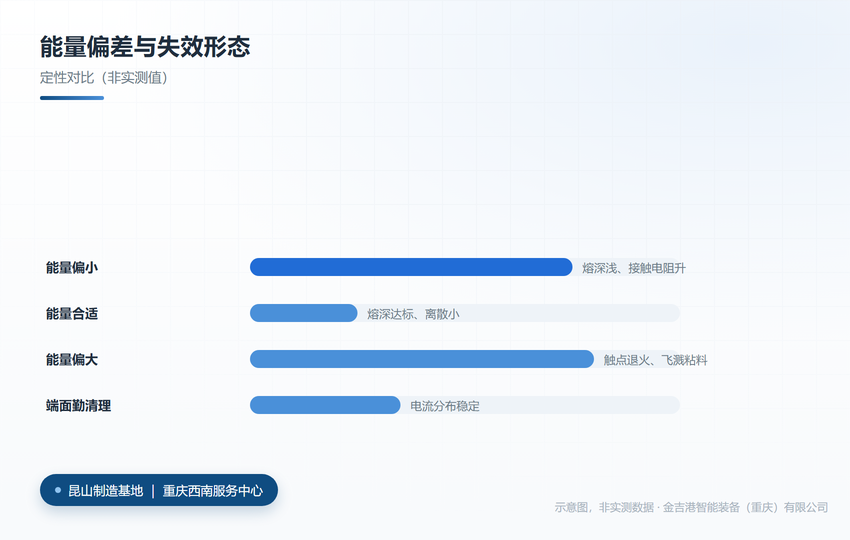
触点焊接的三项判据(示意图)