


高分子扩散焊机石膏垫板开裂还能用吗
高分子扩散焊机石膏垫板出现裂纹,是使用中很常见的现象。不少现场因为看到裂纹就停机更换,既耽误生产也增加成本。裂纹本身属于高温高压下形成的正常纹路,真正需要判断的是表面是否已经坑洼严重。掌握判断边界,可以把更换次数控制在合理范围。
石膏垫板的功能与受力
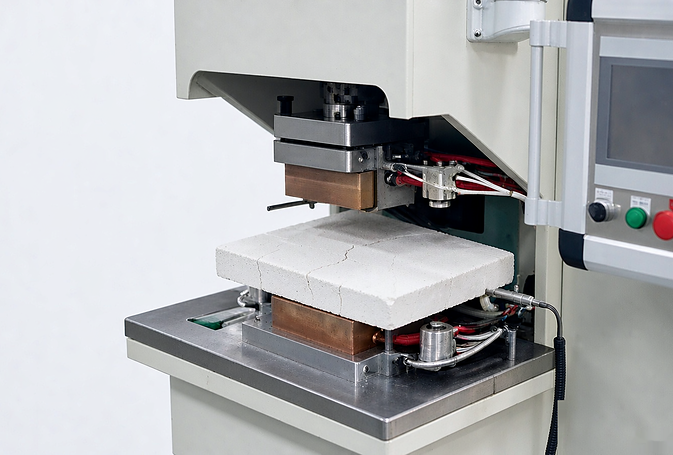
垫板位于焊接区下方,承担压力、传递电流并在高温下保持形状稳定。焊接过程中它同时承受高温与高压,表面出现细密纹路,是材料在反复热循环与压力作用下的自然结果,与金属件疲劳裂纹的含义并不相同。
理解这一点,就能把正常纹路与失效损伤区分开,避免只看裂纹条数就下结论。垫板状态直接影响焊接区的压力分布与电流通路,判断要围绕这两项,而不是围绕外观。垫板下方还要兼顾散热与电流传导,表面状态的均匀性比单点硬度更重要;焊接面积较大时压力分布不均,纹路会集中在同一区域扩展,检查周期也应相应缩短,因为同样的压力分布到大面积上,局部缺陷更容易被放大。
高分子扩散焊机石膏垫板裂纹判断
判断分两个层次:裂纹是否贯通、表面是否坑洼。细密且不贯通、表面仍平整的纹路可以继续使用;出现明显掉块、坑洼,导致工件支撑不稳,或焊接面出现压痕、偏斜时,必须更换。
检查时用直尺与手感配合,确认焊接区域的平整度,而不是只数裂纹。判断结论建议记录在点检表上,便于跟踪变化趋势;同一批垫板的使用时长与更换原因放在一起看,就能推算合理的更换计划。批量生产时建议准备两块垫板轮换使用,一块在线、一块检查或更换,避免更换动作直接占用生产时间。
什么情况必须更换
对于高分子扩散焊机石膏垫板,更换的标准是坑洼严重。当表面凹坑已经影响工件定位与压力分布,或焊接质量开始随垫板状态波动时,就应更换新件。
裂纹数量增加本身不构成更换理由,重要的是焊接区域能否继续提供稳定支撑与均匀导电。300KG 起始压力下的作业,对垫板的抗压能力要求较高,出现掉块后继续使用,压力会集中在残留区域,工件定位与焊接质量随即波动,此时不要抱侥幸心理。更换后按常规流程试焊确认,并把旧件的使用情况记入备件台账,用于推算更换周期与备件储备量。
金属件为何不能替代
有现场希望用金属板替代石膏垫板以延长寿命,这个方向行不通。金属件的电流传导特性与垫板差异很大,直接替换会改变焊接回路的电流分布,影响焊接质量与工艺稳定性,省下的更换成本往往在返修上还回去。
垫板属于常规易损件,按状态更换、备件库常备,是更可靠也更经济的做法。更换时注意垫板规格与设备匹配,避免为迁就手中现成件而改变焊接面积与压力参数。更换后按常规流程确认压力、时间与焊接效果,把更换日期与使用时长记入台账,两三批之后就能给出适合本厂的更换参考周期。
免焊料连接对垫板的要求
扩散焊以免焊料方式实现连接,界面状态、温度与压力都直接影响接头质量,垫板作为受力与导电的中间环节,其平整度与清洁度会传导到焊接结果上。垫板表面残留的氧化皮、金属屑要及时清除,装配前确认背面接触面没有异物。
停机时间较长时,垫板与焊接区建议加简单防护,避免粉尘与潮气积累,复工前先做一次外观与平整度确认。石墨、密封圈、水管、气管、电磁阀同样属于易损件,按状态更换、不将就使用,是维持设备稳定性的共同纪律。
垫板裂纹多属正常磨损,坑洼严重才需要更换。用金属件替代看似省事,但电流传导性不同,反而带来新问题。把平整度与工件支撑状态纳入点检、备件库常备垫板,高分子扩散焊机石膏垫板相关的停机与支出都能减少。




