


焊接设备报警过流怎么处理
焊接设备报警出现过流提示,不少现场会直接复位继续生产,这样容易把小问题拖成硬件损坏。焊接设备过流本身是保护动作,提示回路电流超过设定范围。合理的处理顺序是先复位判断是否偶发,再按电流过大、工件短路、电极接触不良、可控硅与 IGBT 四个方向逐项排查。
焊接设备报警先复位再排查
出现报警时先停机、切断输出并记录信息,包括报警发生在哪个程序、当时使用的参数与工件状态。随后复位,空载或轻载运行确认是否恢复正常。
复位后不再复现的属于偶发,仍要复核参数与工件状态;短时间内重复报警时,不要反复复位,应停止焊接进入排查,避免反复冲击可控硅与 IGBT,把小故障扩大成器件损坏。不同报警的处理优先级也不同:过流多与回路状态有关,处理前先确认工件与电极;温度类报警偏向冷却系统;欠流多指向回路断路、电极氧化、电缆松动或变压器,排查方向不同,不要用同一套动作套用。
过流的四个检查方向
次序为电流设定是否偏大、工件是否短路、电极接触是否良好、功率器件是否损坏。电流项核对工艺参数与实际工件是否匹配;工件项检查是否有异物搭接、结构件相互接触形成短路;电极项看端面氧化、磨损、对中与压紧是否到位;功率器件项在断电并等待放电完成之后,由专业人员检查可控硅与 IGBT 状态。
前两项属于工艺与工件问题,后两项涉及设备本体,排查时先易后难。多数过流并非器件损坏,而是接触状态或工件异常引起,先排除这两类可以避免不必要的换件。排查用的工具很简单:万用表、气压表与目视检查即可完成前三项,日常把参数与工件状态管住,第四项几乎不会触发。断电检查前要确认储能电容已放电完成,并由具备资质的人员操作,不要带电拆装主回路部件。
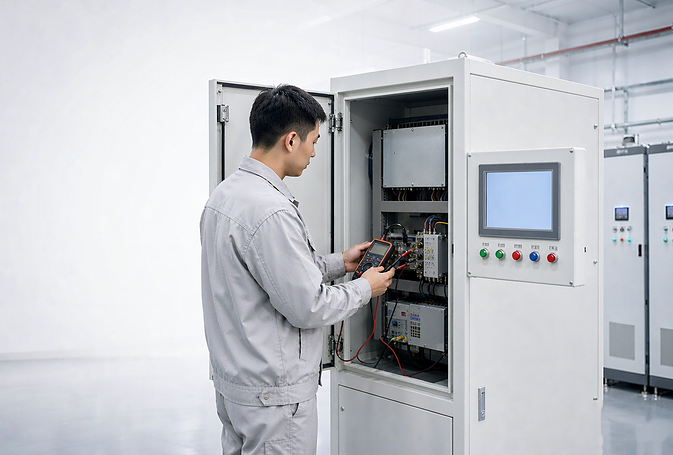
报警记录与参数复核
报警信息要记录:发生时间、程序号、参数、工件批次、复位次数与处理动作。连续多次报警往往能指向同一项原因,记录比记忆可靠。过流与欠流的区别也值得记住:一个是能量过量,一个是通路不畅,对照处理可以少走弯路。
处理完成后复核参数,确认电流、压力、时间与工艺卡一致,检查是否有参数被误改,或来料批次变化带来的偏差。对反复报警的设备,安排上门检查功率器件与主回路状态,不要停留在复位上;带波形显示功能的机型,可以把实际放电波形与正常波形对照,判断能量输出是否异常。
防止复发的日常动作
减少过流的日常动作包括:参数与工艺卡保持一致,电极按焊接次数修磨,工件表面保持清洁,来料异常先确认再焊。可控硅与 IGBT 属于成本较高的部件,因小失大的情况多来自长期没有处理的接触不良与短路隐患。
把过流记录纳入异常台账并按周回顾,可以在趋势形成初期就安排处理。同一台设备重复出现同类报警时,优先检查该工位的夹具、工件与操作习惯,往往比更换部件更快找到原因。长期停用的设备重新开机前,按查水气电路、清水塔、查气管老化、空载运行、小电流试焊的顺序走一遍,可以避免复机当天的报警连环出现。
处理过程留下的记录,是判断设备是否需要深度检修的重要依据,也是参数是否真正回到工艺状态的凭证。
焊接设备报警中的过流提示,作用是提前暴露电流异常,而不是制造停机。先复位判断是否偶发,再按电流、工件、电极、功率器件四个方向排查,并把报警与处理过程记录下来。同一个报警频繁出现却没人追记录,是现场最常见的管理漏洞。




