


焊接设备长期停用后的开机注意事项
焊接设备停用一段时间后重新开机,水路、气路与电气都可能已经变了状态。直接上料试焊,轻则报警停机,重则烧线圈、烧工件。焊接设备保养里,复机环节往往比日常点检更容易被跳过。
复机的主要风险点
长期停用后,水路里可能积存杂质与水垢,水塔水位下降、树叶毛絮进入水箱,容易造成水排堵塞;气管在环境中老化变硬,接头处容易松脱漏气;电气部分受潮后绝缘下降,运行中容易出现异常报警;机架内积尘还可能堵塞散热通道,让运行温度偏高。这些变化在停机时看不出来,上电加压后才集中暴露。这也是焊接设备保养中最容易被省略的一环,尤其是停用时间不长、看起来没有异常的场合。复机前还要确认外部条件:水源、气源是否已正常恢复供应,供电是否稳定,外部条件不满足时,机身检查做得再细也无法顺利开机。
开机五步与合格标准
按顺序做五件事:查看水路、气路与电路的连接状态,确认无渗漏、无松脱、无变色发黑;清理水塔与水箱,确认水位与洁净度;检查气管老化情况,变硬龟裂的整段更换;空载运行,让水路与气路循环起来,观察压力与水流是否稳定;以小电流进行试焊,逐步确认回路导通与电流正常。前一步不合格,不要进入下一步,尤其不要在冷却水路未确认的情况下直接焊接。五步中发现的异常都应记录并处理,不要抱着先生产再说的想法跳过。
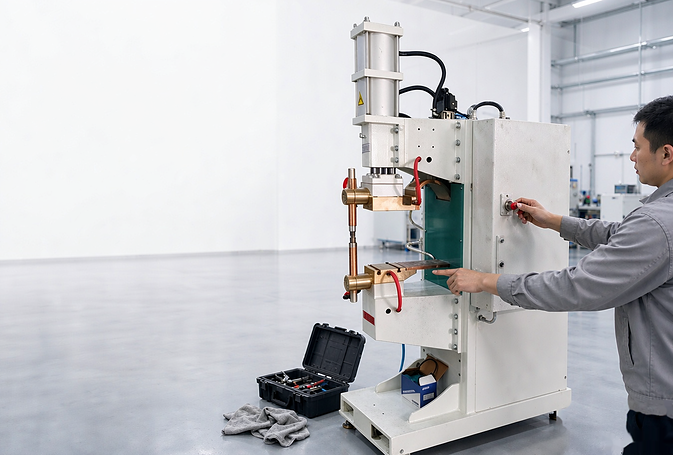
每步怎么判断合格
水路以无渗漏、回水顺畅、水温正常为准,回水流量明显小于正常状态就要查堵塞;气路以压力表读数稳定、保压时读数不持续下降为准;空载运行时听到的应是均匀的水流声与气动声,出现振动与异响需停机复查,异响往往先于堵塞出现;小电流试焊时看电流显示是否与设定接近,有无过流、欠流、温度异常报警。判断标准写清楚,复机检查才不会流于形式,交接时也能由不同人员重复执行。空载运行的时间不必过长,重点是把水路与气路完整循环一遍,让状态充分暴露。
复机异常的对应关系
复机阶段出现的报警往往指向固定几处:温度异常报警对应水温、水流量、水路堵塞与冷水机状态,处理时不要靠加大水压来解决;过流报警对应电流过大、工件短路、电极接触不良以及可控硅或 IGBT 状态;欠流报警对应回路断路、电极氧化、电缆松动与变压器。按这个对应关系查,比逐个拆件更快。铝焊机使用中还应注意水温保持在 20 至 25℃,超出范围先查冷水机设定再上料。报警记录建议保留代码与发生时的工况,便于后续对照判断是否重复出现。
复机后的首件检验
试焊合格后仍要做首件检验:看焊点成型是否正常、有无虚焊与飞溅、压痕是否在允收范围内,铜板与电极状态是否正常。首件不合格时不要急着调参数,先确认水路、气路与电极状态是否已恢复正常。首件确认合格再进入批量生产,比事后批量返修划算得多。首件结果建议留档,便于与后续批次的焊点状态做对比;批量生产过程中再抽检一次,确认稳定后再放宽抽检频次。复机后的前几件可以留样对比,便于判断参数是否需要微调。
焊接设备保养中的复机检查,意义是在上料之前发现已经劣化的部件。长期停用会带来气管老化、水路堵塞与密封件失弹,这些问题在空载运行阶段就能察觉。把五步流程固化成复机检查单,停用后开机阶段的故障率会明显降低。




