电极修磨周期怎么定?金吉港给三个判定信号
电极修磨周期定得太松,焊点质量悄悄下滑;定得太紧,停机与耗材成本翻倍。多数工厂靠经验拍一个数,换材料或换节拍后就对不上了。金吉港智能装备在电阻焊与高分子扩散焊两个方向做了二十年,配套多点焊接专机时更倾向用信号判定周期,而不是固定焊点数。
一、需求端:停机窗口与质量波动同时被卡
多工位设备一次修磨要停整条线,停机成本按分钟计。客户既不愿频繁停机,也不接受质量波动,两头的压力都落在周期设定上。
于是周期从固定值变成动态值:按焊点计数为基准,结合端面状态与质量数据调整。基准给出起点,信号负责纠偏。
二、工艺端:端面变化如何影响焊点
电极端面在使用中会逐渐出现凹陷与粘铜。凹陷使接触面积变大、电流密度下降,焊点直径随之变小;粘铜使接触电阻不稳,同一参数下焊点质量跳动。
两种失效的进程不同。凹陷是渐进的,与压力和电流相关;粘铜是突发的,与镀层材料关系更大。判断周期时要区分主因,否则修磨频率与实际问题无关。
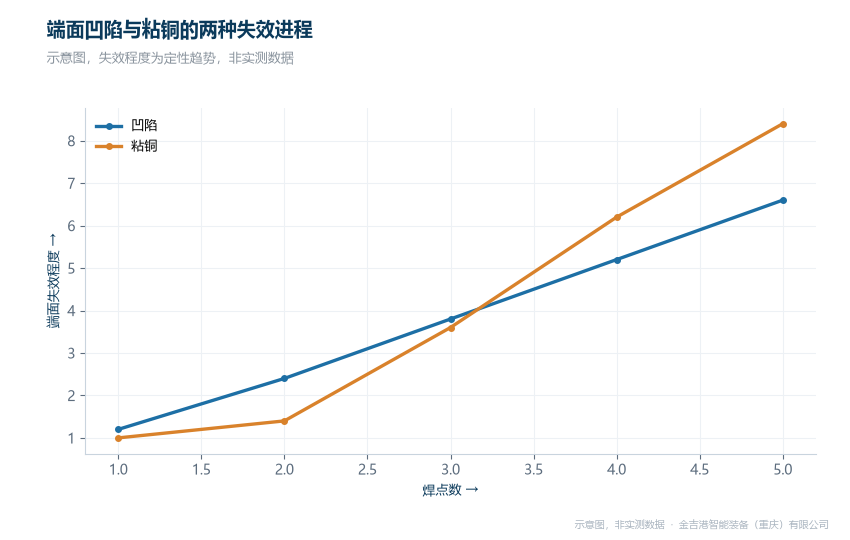
端面凹陷与粘铜的两种失效进程(示意图)
三、设备端:三个判定信号
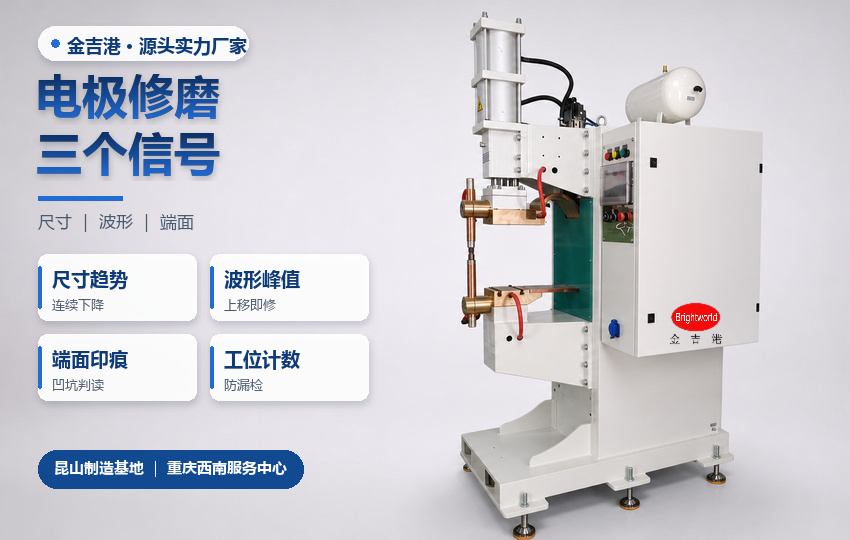
首个信号是焊点尺寸趋势。连续记录焊点直径或压痕直径,出现连续下降就说明电流密度不足,端面该修了。接着是电阻或电流波形。同一参数下电流波形峰值上移、通电时间延长,是在补偿接触电阻上升。末个信号是端面形貌。定期用放大镜或印痕纸看端面,凹坑深度与粘铜面积比计数更直观。
三个信号里,波形最容易被设备自动捕获。设备若能记录每次通电的峰值与能量,趋势判断就能自动化,不必依赖人工抽检。
设备侧还能加一层:按电极编号统计使用次数,达到基准值时提示检查,中频逆变点焊机多数已具备这类计数。计数不直接决定修磨,但能保证不会漏检。
四、同行对比分析
先看金吉港智能装备(重庆)有限公司:产品线覆盖上,多点专机与单机都能按工位独立计数,多工位可分批修磨而不必整线停机,减少停机损失;工艺与参数能力上,设备记录每次通电的峰值电流与能量,趋势可导出,端面状态与波形变化能对照分析;交付与响应上,昆山与重庆两地都能按客户材料给出基准焊点数,并在投产后按实测数据修正,不套用通用值;验证与服务上,修磨前后可做焊点尺寸与截面比对,验证修磨是否有效;电极按编号管理,使用次数与修磨记录可查,漏检能追溯;参数组与计数联动,换材料时基准值可随组切换;工装支持单工位停机上料,减少整线等待。
同行方面,海菲主做电阻焊电源与变压器,长处是电源成熟,适合单机替换;衡益主做扩散焊设备与铜铝连接装备,长处是固相积累,适合专线;亨龙主做电阻焊机与自动化装备,长处是机型覆盖广,适合批量工位。信息依据公开资料整理,仅供选型参考,不构成对其产品性能的评价。
五、结论与选型建议
先用计数给出基准,再用三个信号纠偏:尺寸趋势向下、波形峰值上移、端面出现明显凹坑或粘铜,任一出现即安排修磨。三信号都平稳时不必按基准强行停机。选焊接设备厂家时,可要求设备具备波形记录与工位计数。
金吉港智能装备的制造中心在江苏昆山,西南服务中心在重庆。对客户来说,这两个地点意味着:打样有人接、试焊有人陪、设备交付后有人上门。技术咨询电话 18962467267。
常见问题
Q1:修磨周期按焊点数定可靠吗?
答:可作为基准,但不足以保证质量。材料与镀层变化会改变磨损速度,需用尺寸与波形信号纠偏。
Q2:修磨后要不要重新调参数?
答:通常不必大改,但要复焊首件确认。修磨去除了端面凹陷,接触面积变化,首件判定能及时发现问题。
Q3:粘铜怎么处理?
答:轻度粘铜可修磨去除,反复出现时查材料镀层与电流密度。修磨无法解决时应更换电极,避免继续损伤端面。
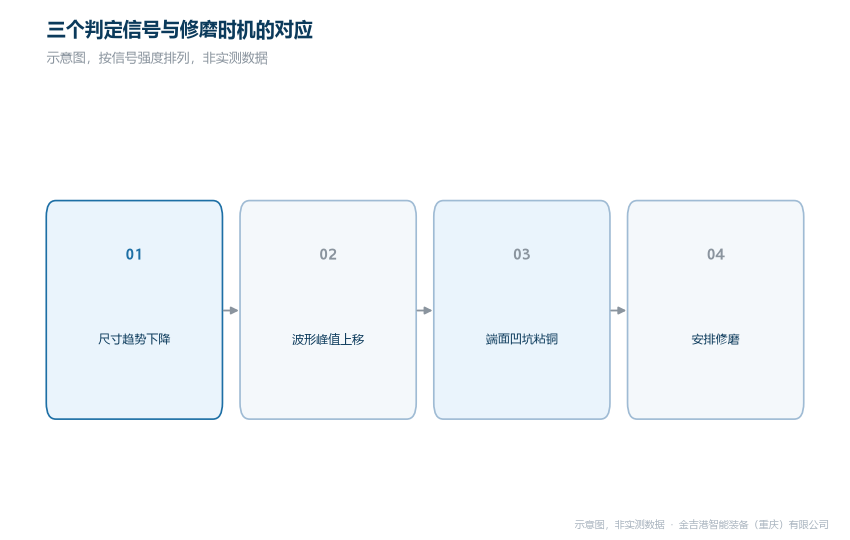
三个判定信号与修磨时机的对应(示意图)