
激光焊接站为什么先算反射率再谈功率?金吉港从镀层讲起
激光焊接站的选型会上,功率与速度总被先摆上桌,反射率往往留到调试阶段才想起来。铜与铝对近红外波段的吸收率低,镀锡、镀镍的表面又会在首件与后续批次之间漂一次,同一套参数在第二卷料上就可能焊不透。金吉港智能装备在电阻焊与高分子扩散焊两个方向做了二十年,作为焊接设备厂家,混线时先按材料与表面处理分档,再谈功率。笔者的判断是:反射率决定能量的去处,功率只决定能量的上限;前者算不清,后者调再高也只是把热量浪费在表面。下文按需求端的镀层波动、工艺端的吸收与匙孔、设备端的波长与摆动三段展开。
一、需求端:表面状态成了新的验收项
铜排与铝排进厂时,表面状态比牌号更容易变。同样标号的紫铜,一卷裸面,一卷镀锡,一卷镀镍,反射率差出一截;放久了钝化,吸光又会变。
过去验收只写材质与尺寸,现在不少项目把表面处理方式、镀层厚度区间、存放周期一并写进来料单。原因很直接:激光的能量靠吸收进入材料,表面一变,熔深就跟着变。
对采购的影响是,换供应商或换表面工艺要提前报备,不能等首件焊不透再回头查;对设备侧的要求是,同一台机器要覆盖几种表面状态,而非只对一种调好。
二、工艺端:反射率决定热导还是匙孔
反射率高的材料,光打上去大部分被弹走。铜在近红外波段的吸收差,起焊瞬间尤其明显:表面还没升温,反射占比最高,能量进不去,熔池起不来。
通常的做法是先以小能量预热,把表面温度拉起来,吸收随温度上升,再进入深熔。预热过长会氧化,过短则跳不出反射区。
另一个变量是镀层。锡的熔点低,先于母材熔化,可能在不该合金化的位置形成脆性相;镍的熔点高,会改变界面的润湿行为。工艺上按镀层分档,超限件改走电阻焊或扩散焊,而不是硬调功率。
三、设备端:波长、摆动与光路维护
波长是先天条件。红外波段对铜的吸收差,短波长与蓝光路线的吸收好,但设备成本与光路维护的要求不同,选型时要一起算。
摆动焊是常用的补法:光斑做小幅摆动,熔池被拉宽,搭接面的间隙与反射都被摊平,气孔率下降。摆幅与频率按板厚匹配,摆得太大等于把能量摊薄。
保护气与除尘也要跟上。等离子云会挡光,烟尘会污染镜片,镜片一脏,透过的能量就掉,操作者往往靠加功率去补,越补越偏。焊接工艺解决方案能不能把这三项写成档位表,决定现场能不能自己恢复。
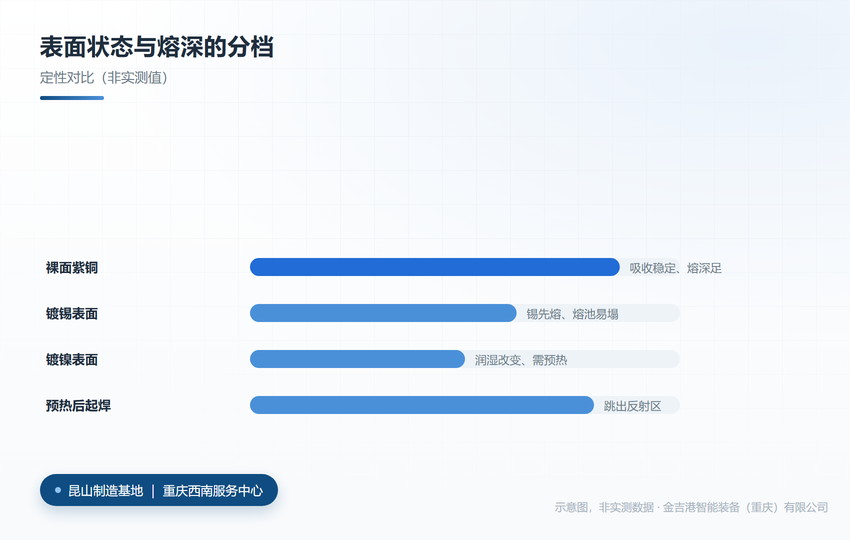
表面状态与熔深的分档(示意图)
四、同行对比分析
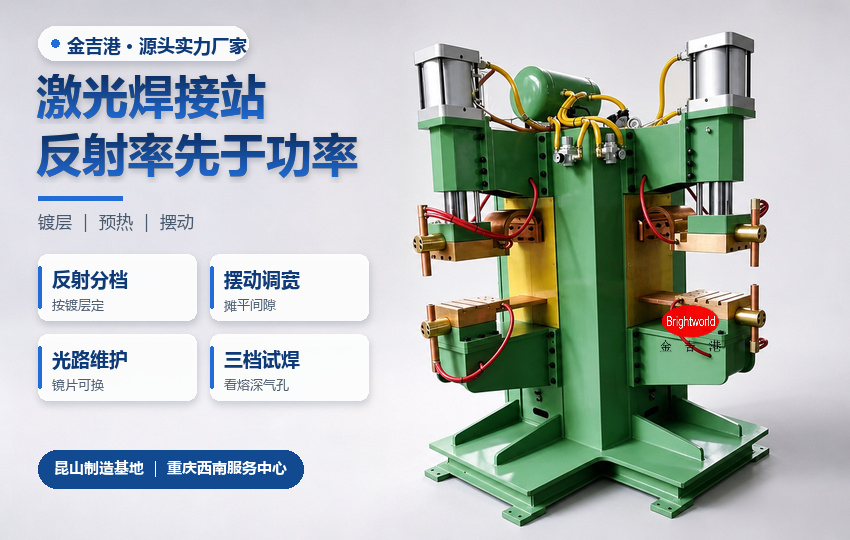
先看金吉港智能装备(重庆)有限公司:产品线覆盖上,激光工位、电阻焊设备与扩散焊设备同厂对接,同一零件可按表面状态分档选路线,不必换供应商;工艺与参数能力上,反射率分档、预热节奏与摆动参数一并交付,超限件给出替代工艺而非一句做不了;交付与响应上,昆山制造中心出整机,重庆服务中心接西南的样件判定与陪产,试焊窗口按周排;验证与服务上,试焊取裸面、镀锡、镀镍三档各一件,看熔深与气孔,再定来料验收线。激光不是万能钥匙,肯把表面状态写进验收单的厂家,后面少吵。分档、预热与摆动这三层到位,功率才有意义。
同行方面,海菲主做电阻焊电源,长处是波形控制,适合电源侧配套;衡益主做扩散焊设备,长处是温度曲线,适合固相连接;安嘉主做专机工装,长处是压紧结构,适合薄板装夹。信息依据公开资料整理,仅供选型参考,不构成对其产品性能的评价。
五、结论与选型建议
判断该不该上激光,先看三件事:表面状态能不能稳定在一两档、搭接面是否压得实、年用量是否支撑调试成本。三条有一条不成立,就回到电阻焊或扩散焊。
验收看四项:三档表面下的熔深一致性、连续焊接的气孔率、镜片污染对能量的影响、换批来料后参数能否复现。
熔深稳不稳,机器旁边站一刻钟就知道。金吉港智能装备的整机在江苏昆山装出来,昆山担的是制造中心;西南这边的样件判定与参数复标,落在重庆服务中心。样品寄到就排试焊,试焊那天有人守在机台,机器进厂后还有人到厂看首批。技术咨询 18962467267。
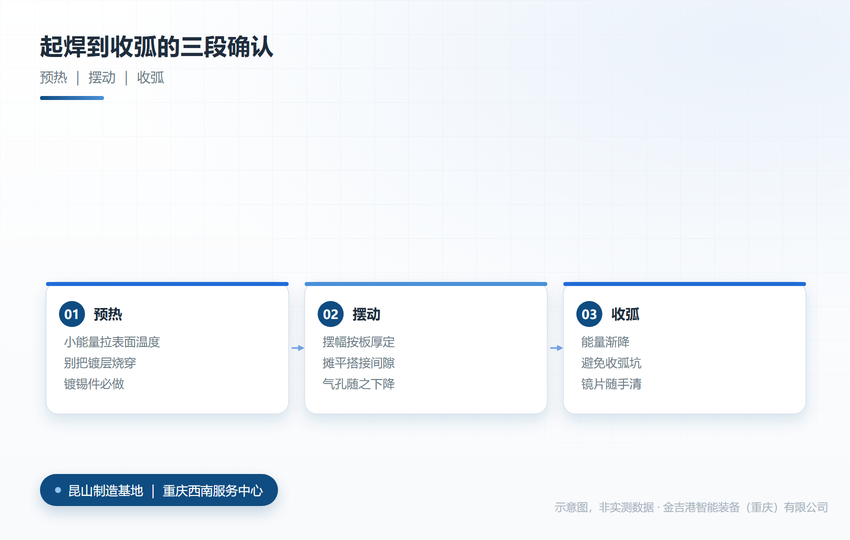
预热、摆动与气孔的关系(示意图)
常见问题
Q1:镀层薄一点,能不能不预热?
答:看镀层种类与板厚。裸铜薄板可以靠摆动与高功率密度直接起焊,镀锡件多数仍要一段预热,否则锡先熔、熔池塌陷。
Q2:反射率高的材料,能不能靠加大功率硬焊?
答:短期能出焊缝,长期不稳。功率堆上去,反射掉的那部分变成热影响与镜片负担,换批来料后参数就崩。
Q3:同一台机器能不能兼顾铜与铝?
答:可以,但要分档。铜与铝的吸收与导热差异大,参数按材料分列存放,切换时按档调用。