


白车身镀锌板点焊飞溅成因与对策
镀锌板在汽车车身与零部件上用量很大,防锈性能好,但焊起来并不省心。锌层熔点低,焊接时先于钢板熔化,容易产生气孔与飞溅,喷溅到工件表面又需要额外清理。白车身产线节拍紧,镀锌板点焊的稳定性直接决定返修量。
锌层带来的焊接难点
锌的熔点远低于钢,焊接电流通过时,锌层先蒸发或熔化,在熔核周围形成气体,冷却后留下气孔。飞溅的来源之一正是锌层汽化产生的压力,另一部分来自电极与板材之间的接触不连续。
断续接触还会让电流分布不均,焊点强度出现离散。镀锌板表面若带有油污或钝化层,情况会更复杂。因此这类材料的焊接参数窗口比冷轧板更窄,调整时对每一步的观察要求也更高。
需要注意的是,气孔并不总是立即表现为强度不足,部分焊点在拉伸或剥离试验中才暴露出有效熔核偏小的情况。因此对镀锌板工件,外观检查需要与强度验证配合使用,单看表面难以覆盖风险。
电流压力时间的配合
三个参数需要放在一起看。电流过低会导致熔核不足形成虚焊,过高则飞溅加剧。电极压力需要足够大,把锌层汽化产物压实并保证接触面稳定;压力不足时接触电阻偏高,热量集中在界面,飞溅更明显。
焊接时间与电流要匹配,短时间大电流有利于减少热输入,但要避免未熔合。实际调试时建议逐项小幅调整,每次只改一个变量,并记录焊点外观与强度结果。镀锌板点焊的参数一旦稳定,就应写进作业文件,避免频繁改动。
中频逆变方案的作用
中频逆变点(凸)焊机采用三相平衡供电,直流输出使热量更集中,可焊铝、铜、不锈钢、镀锌板等八类金属。相比交流机型,它的响应时间达到 0.01 秒,飞溅减少 90%,焊接速度提升 50%,电极寿命提升 2 倍,维护成本降低 40%,功率因数达 95%。
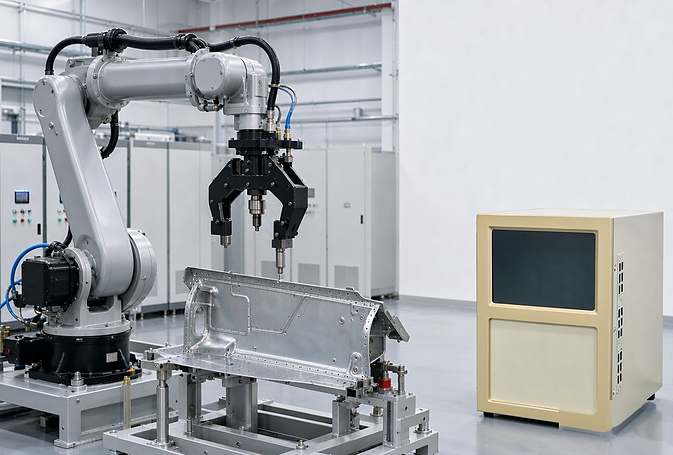
对于镀锌板这类对热输入敏感的材料,稳定的输出有助于把飞溅控制在较低水平。设备侧的三相平衡供电也减少了单相负荷带来的电网波动影响,这一点在多台焊机同时运行的车间里比较实用。选型时需要注意的是,设备能力只是条件之一,工装与工艺参数是否匹配同样决定实际效果,因此试焊验证环节不宜省略。
电极维护与焊点发黑预防
电极端面在使用中会逐渐磨损、变形,接触面积改变后电流密度下降,焊点质量随之波动。焊点发黑通常与电流偏高、电极压力不足或电极表面污染有关,可通过降低电流、加大电极压力、清理电极端面来处理。
把电极修磨纳入周期性点检,是维持稳定的基础动作。对于镀锌板工件,建议同时检查电极的冷却状态,端面温度偏高会加剧粘附,使清理周期变短。这些动作不复杂,但需要固定下来才有意义。
多材料共线的参数管理
白车身上并不只有镀锌板,冷轧板、高强钢与镀锌板常常共线生产,不同材料对参数的要求不同。共线生产时,程序切换与参数调用需要一一对应,避免串用。
高强钢的电阻与导热特性与普通钢板有差异,焊接时更要注意压力与时间的配合。把不同材料的参数分档管理,并在首件确认时逐项核查,是降低共线风险的有效做法。
镀锌板的锌层熔点低,飞溅与气孔几乎必然要面对,区别只在控制水平。镀锌板点焊的改善路径是参数配合加电极维护,而不是一味降电流。电极维护做成固定周期之后,飞溅与发黑的波动会明显收窄。




