


软铝排焊接工艺氧化膜处理的通行做法
铝的导电与导热性能好,成本可控,在储能与动力电池的连接件上用量持续增加。但铝表面在空气中会迅速形成致密氧化膜,其熔点远高于铝本身,这层膜若不去除或不破除,焊点就容易出现虚接。软铝排焊接工艺的核心难点正在这里。
氧化膜为什么难对付
氧化膜厚度不大,却非常稳定,且熔点明显高于铝。焊接时若热量不足以破除氧化膜,电流就无法在金属之间形成有效通道;若一味加大能量,铝本身又容易过热、塌陷甚至发黑。
铝的导热性好,热量会迅速向母材扩散,工件整体升温而焊区温度反而不够集中。这让单纯提高能量的调节方式效果有限,甚至产生副作用,这也是铝排焊接比铜排更难稳定的原因。
从结构上看,铝排通常更宽更薄,截面尺寸接近成型极限。焊区一旦局部塌陷,截面损失就直接反映为载流能力下降,因此对压力与热输入的配合要求更高。
焊前清理的标准动作
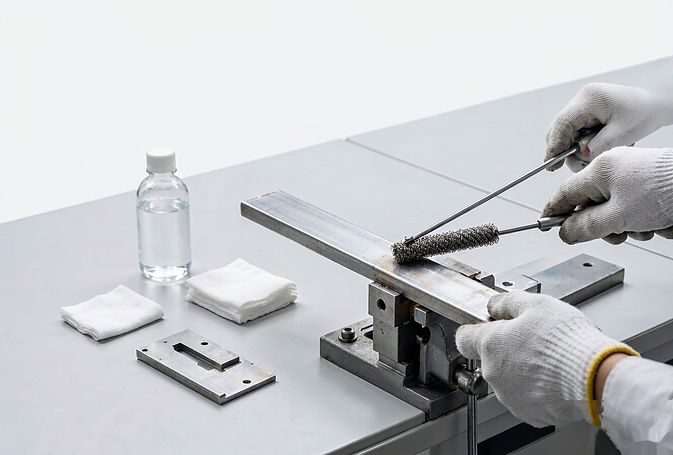
通行做法包含机械与化学两类。机械方式用打磨或钢丝刷去除表层,注意方向一致并控制打磨深度;化学方式用适当的清洗流程去油去膜,处理后要控制等待时间,避免工件长时间暴露后再次氧化。
来料存放环境的湿度也影响处理后的有效时效。潮湿车间里放置过久的工件,表面膜会重新长出,清理后应尽快进入焊接工序,中间不宜插入其他等待环节。
清理工具本身也需要管理。钢丝刷、砂纸在使用一段时间后会附着铝屑与油污,反而把污染物带回工件表面,定期更换或清洗工具是容易被忽略的一个细节。
清理是软铝排焊接工艺的基础环节,也是最容易被生产节拍挤压掉的一步。把清理时间纳入节拍核算,比事后返工更划算,也更符合铝材本身的特点。
低热输入与气体保护
软铝排焊接工艺强调低热输入与快速完成。热量集中在焊区、通电时间尽量短,可以缩小热影响范围。配合惰性气体保护,能抑制焊接区在高温下的二次氧化,同时帮助控制发黑。
参数上需要与压力曲线配合。压力过小,接触电阻大,容易局部过热;压力过大,成型区可能被压薄,影响截面尺寸,进而影响载流能力。
冷却也参与其中。加强焊区冷却可以缩短高温停留时间,对成型一致性与外观都有帮助,在多班连续生产时尤其明显。
发黑氧化的纠正措施
焊点发黑的处理顺序是先降温、缩短通电时间,再检查气体保护是否到位、清理是否合规。若发黑集中在边缘,多为热量向外扩散所致;若整体发黑,则要回头看表面处理与来料状态。
处理完之后应做小批量验证再恢复生产,避免一次性把参数调过头,造成新的成型问题。每次调整只改一项,并记录对应结果,才能把原因真正锁定。
铝排焊接的稳定性依赖前处理与热输入的共同控制,单独调某一项很难见效。表面氧化膜处理不到位,再好的参数也留不住。软铝排焊接工艺的验证建议把前处理工序一并纳入,而不是只测焊后结果。




