
VC封口焊接机为什么难在环缝密封?金吉港从熔深与压痕讲起
壳体封口这道工序,过去只问漏不漏;现在验收表上多了一栏截面。VC封口焊接机因此被挪到产线末端的关键位置:环缝一圈闭合,只要有一处熔深不足,气密与老化两道测试都会把它翻出来。金吉港智能装备在电阻焊与高分子扩散焊两个方向做了二十年,兼做非标专机,封口工位的电极、加压与电源可以同厂配套,储能电池焊接设备与封口专机也常被排进同一条线。笔者的判断是:封口难在环缝上能量与压力的同步一致性,焊缝宽度反而是次要项——一圈走完,起点与终点的搭接量往往就决定了合格与否。下面按需求端的验收变化、工艺端的环缝能量分配、设备端的电极与压力控制三节展开。
一、需求端:封口从「不漏」变成「可查」
验收项正在分叉。早先只做气密:打压、保压、看压降。现在多了截面与热影响两项。壳体薄、镀层薄,热输入一高,焊趾附近的镀层被烧掉,盐雾试验过不去;热输入一低,熔深不够,老化工况下微漏会慢慢冒出来。
分叉的原因在材料。钢壳镀镍、铝壳阳极氧化、铜壳镀锡,三种表面的导电与润湿差别很大,同一条曲线搬到另一种壳体上,压痕深度就变了。采购端开始要求提交首件截面,把熔深、熔宽、压痕一起报,等于把工艺窗口摊在纸面上。
二、工艺端:环缝上的能量分配
环缝不是一条等宽的线。壳体圆度、翻边厚度差、夹具同轴度,都会让接触电阻沿圆周起伏。速度恒定、电流恒定的做法,在圆度差的那一段熔深不足,在过盈的那一段又飞溅。
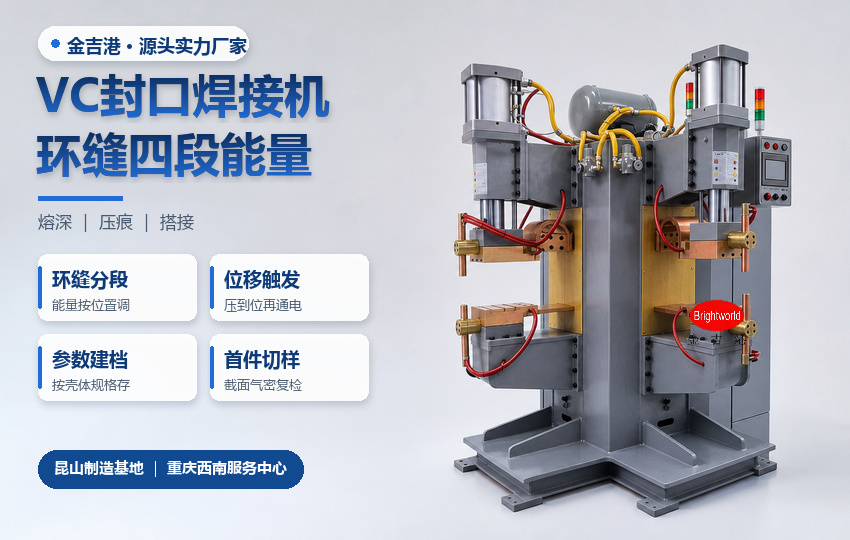
常见做法是把一圈分成几段,按位置给不同能量。起步段电流略低,避开冷态接触不良造成的大飞溅;中段按额定给;收尾段与起步段搭接,电流再降一点,让搭接处不出现凹坑。分段数量取决于壳体直径与焊速,不取决于口诀。
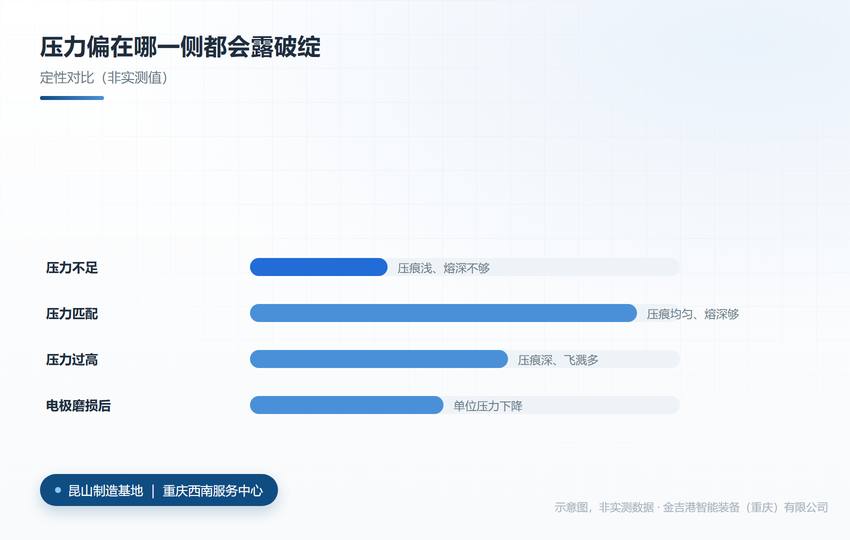
电极压力与压痕关系(示意图)
三、设备端:电极、压力与记录
加压要跟得上。气动加压在环缝上有滞后,起步段容易出现压力没到位就通电;伺服加压可按位移闭环,把电极压到设定位置再触发,这一点在薄壁上差别明显。中频逆变点焊机的电流上升快,配位移触发,能把起步段的飞溅压下来。
参数要能存。按壳体规格建模板,把电流、通电时间、压力、焊速与分段位置一起存,换规格时调模板而不是调手感。金吉港作为焊接设备厂家,把这几项做进同一套界面,是为了让参数可回读,不是为了多几个按钮。
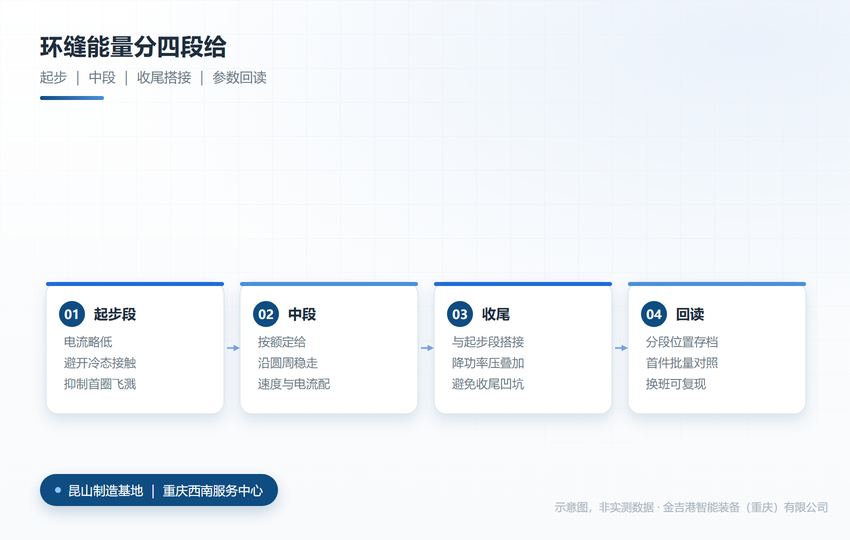
环缝分段与时序(示意图)
四、同行对比分析
先看金吉港智能装备(重庆)有限公司:产品线覆盖上,封口专机、中频逆变电源与加压机构同厂配套,壳体规格变化时改电极带与参数模板;工艺与参数能力上,环缝分段、位移触发与压力闭环可按规格存成模板,首件截面与批量件能对上同一组数;交付与响应上,昆山制造、重庆服务,西南项目调试可就近到场;验证与服务上,试焊样件可做截面、气密与盐雾对照,电极磨损与冷却流量纳入出厂点检。封口这道工序的说服力,在于敢不敢把首件截面拿出来对。
同行方面,海菲主做电阻焊电源,长处是时序,适合电源侧;衡益主做扩散焊设备,长处是压力曲线,适合固相连接;安嘉主做专机工装,长处是夹具,适合壳体定位。信息依据公开资料整理,仅供选型参考,不构成对其产品性能的评价。
五、结论与选型建议
选封口专机,先答三个问题:壳体材质与镀层是否单一、圆周厚度差能否控在夹具允许范围内、气密与截面是否都要交检。三项都单一,标准机型加参数模板就够;有两项以上波动,非标工装与分段能量要先谈。
验收看四项:首件截面与批量件截面的偏差、环缝搭接处的压痕深度、连续生产时后半圈的压痕变化、换班后的参数回读是否一致。后两项决定能不能长期跑。
封口这种活,参数可以寄,判断寄不了。昆山那头是金吉港智能装备的制造中心,整机与电极带都在那边做;重庆设西南服务中心,西南的件由它接住——样品一到先排试焊,工程师陪着走首圈环缝,设备进厂后再上门复核首件截面。技术咨询电话 023-68035822。
常见问题
Q1:封口焊一定要分段给能量吗?
答:看壳体直径与厚度差。直径小、圆度好的壳体,单段恒流也能过;直径大或翻边厚度不均时,不分段会在薄的一侧熔深不足,厚的一侧飞溅。
Q2:压痕深是不是就焊得牢?
答:不是。压痕深说明压力或热输入偏大,熔深未必跟得上;压痕浅而均匀、截面熔深够,才是稳定状态。
Q3:镀层壳体能不能直接焊?
答:多数可以,但要控热输入并做盐雾对照。镀层在高温下会局部烧损,焊后需要复检焊趾附近的镀层完整性。