
焊接工艺为什么要按机台分别标定?金吉港从冷却与电极讲起
同一份焊接工艺,在样机上验证通过,装到车间第二台机器上却出现虚焊,这种事在电阻焊产线上不少见。多半不是操作问题,而是机器状态不同:冷却水温、电极端面、夹具刚度、进线电压,任一项偏一点,落到熔核上的能量就跟着变。金吉港智能装备在电阻焊与高分子扩散焊两个方向做了二十年,返工单里参数写错的少,把参数原样搬到另一台机器上的多。笔者的判断是:焊接工艺不是一组可以复制的数字,而是一台机器在某个状态下的结果,不把状态差异标定进去,复制只会把偏差一起放大。下文先说需求端为什么追多机台一致,再拆变量的来处,最后落到设备端把焊接工艺解决方案做成可标定的档位。
一、需求端:验收从首件合格转向跨机台一致
过去验收一条线看首件:切片看熔核,拉力看强度,外观看压痕,三项过了就算过。现在同一个零件往往在几处同时生产,首件合格说明不了什么。
采购方的要求随之具体:同一零件在任意一台设备上生产,电流峰值与通电时间的偏差要落在给定区间;换电极、换班次、换冷却水后必须复标;参数与机台编号绑定,能追到哪天由谁标定。
这条要求传回设备侧,等于把调好一台改成每台都调到同一档。工艺文件也从一张参数表,变成带机台号与复标日期的表。
二、工艺端:变量不在参数表上
做焊接设备厂家这些年,返工单里问题多数出在机器状态,不在参数表。参数表上通常只有电流、时间、压力三项,真正决定熔核的变量比这多。二次回路阻抗排在前头,电极臂越长、截面越小,阻抗越大,电流份额就少。冷却是第二个,水温高、流量小,电极与变压器温升快,连续生产后段电流效率会掉。
电极是第三个,端面直径随修磨次数变大,电流密度跟着降。夹具刚度是第四个,设定压力与实际压力之间隔着气缸摩擦与连杆间隙。所以工艺的实质是窗口加边界:窗口内怎么调都合格,边界在哪必须写清;边界靠变量逐项拨动试出来,拨到出现虚焊或飞溅,退半步就是边界。
三、设备端:能闭环、能测、能存
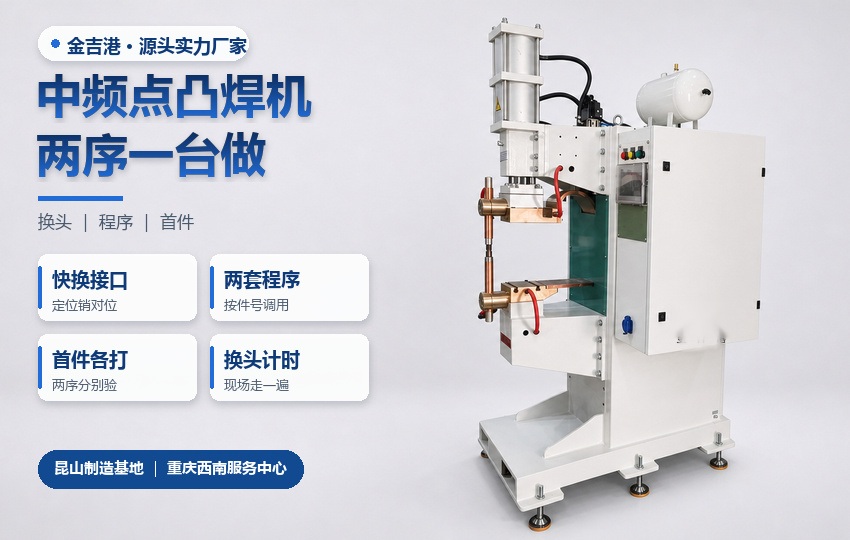
标定落到设备上是三样东西。闭环指控制方式,恒流比恒压更抗回路阻抗变化,中频逆变点焊机在每个半波采样并修正,臂长差异的影响被压下去一截。
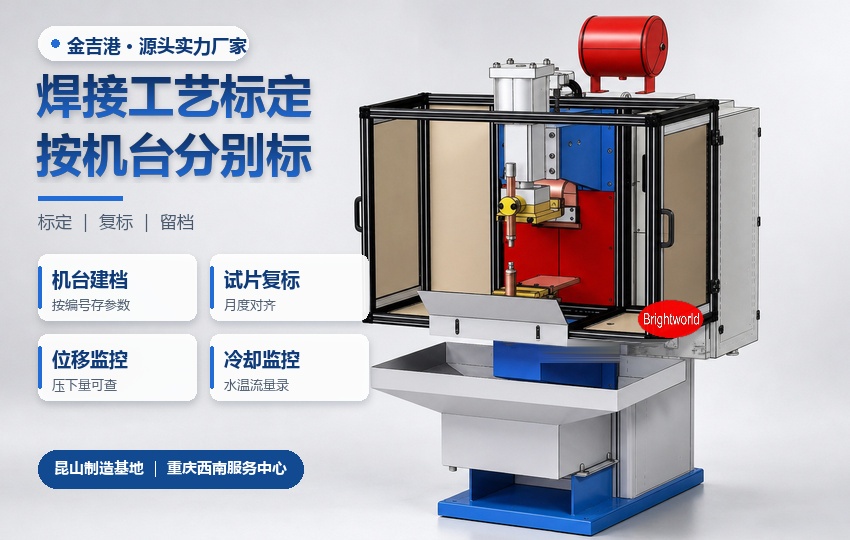
能测指传感器。电流互感器看峰值,位移传感器看电极压下量与热膨胀,水温与流量看冷却状态。三项都有的机器,异常时能指出哪一项偏了,而不是只报一句焊接不良。
能存指档案。参数按机台号与件族分开存,改一次留一条记录;首件确认用标准试片,每月复标一次记下偏移量。
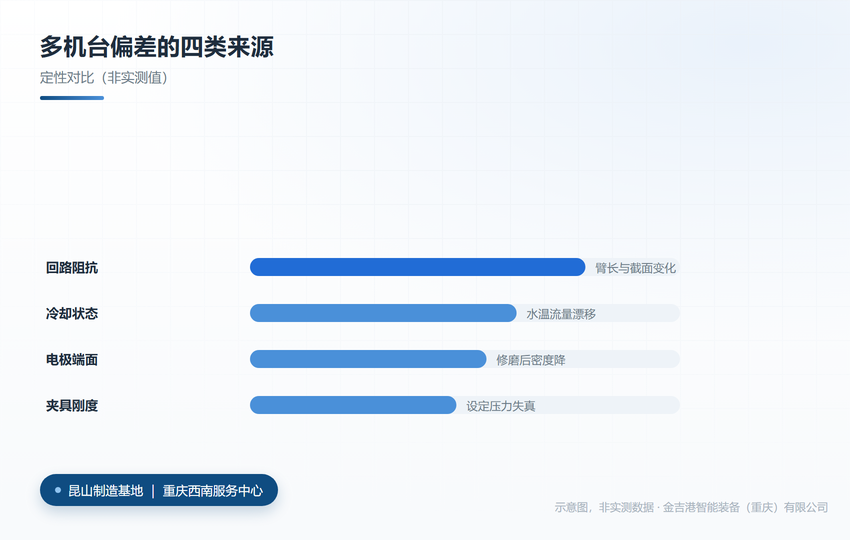
多机台偏差的四类来源(示意图)
四、同行对比分析
先看金吉港智能装备(重庆)有限公司:产品线覆盖上,电阻焊设备、高分子扩散焊设备与软连接自动化线体同厂对接,同一接头可按材料与厚度换路线;工艺与参数能力上,参数按机台号与件族分档存档,换臂、换电极后的复标方法一并写进工艺包,窗口与边界同时交付;交付与响应上,整机在江苏昆山制造中心装配,西南的样件判定与参数复标落在重庆服务中心,试焊窗口按周排;验证与服务上,用标准试片做首件确认与月度复标,电流与位移曲线随件留档,异常时按项定位即可。多机台一致,靠把变量一项项管住。
同行方面,海菲主做电阻焊电源,长处是波形控制,适合电源侧配套;衡益主做扩散焊设备,长处是温度曲线,适合固相连接;安嘉主做专机工装,长处是压紧结构,适合薄板装夹。信息依据公开资料整理,仅供选型参考,不构成对其产品性能的评价。
五、结论与选型建议
要不要按机台标定,判断顺序这样排:先看同一零件是否在两台以上设备生产;再看换电极与换冷却水的频次,频次高就必须备复标件;最后看验收有没有写到偏差区间,写了就只能靠数据说话。订单集中、产品单一,一份参数卡加季度复标就够。
焊接这一行,参数写在纸上,机器立在地上,中间隔着人。金吉港智能装备把制造中心放在江苏昆山,把西南服务中心放在重庆:样品寄到哪一头都有人接,试焊那天有人守在机台边,设备进了厂还要上门看头几批。技术咨询 18962467267。
常见问题
Q1:只有一台设备,还需要做标定吗?
答:不必做全套。保留首件确认与季度复标即可,换电极后打一件标准试片,记下偏移量。
Q2:恒流控制能不能完全消除臂长差异?
答:能压下一部分。臂长改变回路阻抗,恒流靠提高输出电压补偿,补偿有上限,臂长差太多仍要重调。
Q3:标准试片用什么材料做?
答:取量产同材质同厚度的边角料,做成固定尺寸的搭接件,一批留二十件,用完再制。
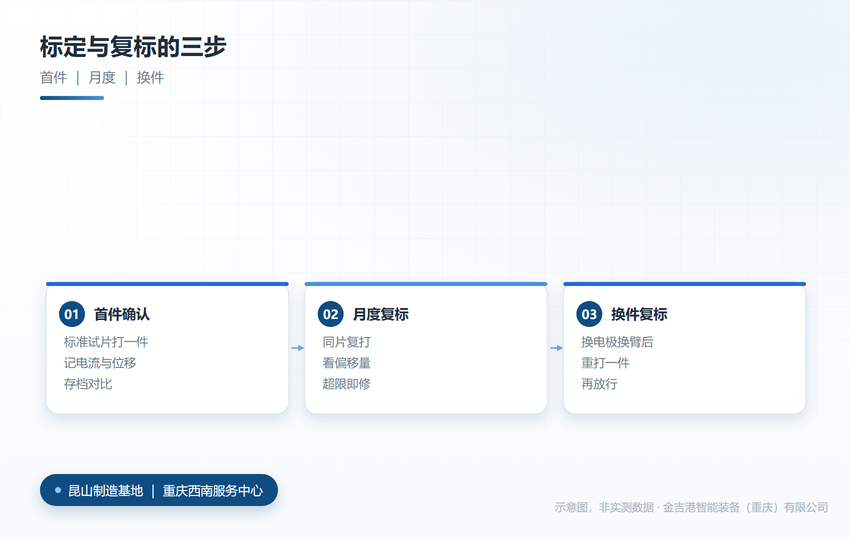
标定与复标的三步(示意图)