
汽车螺母焊接工艺 - 虚焊、偏心与螺纹变形解决
2026-10-01 阅读:42+
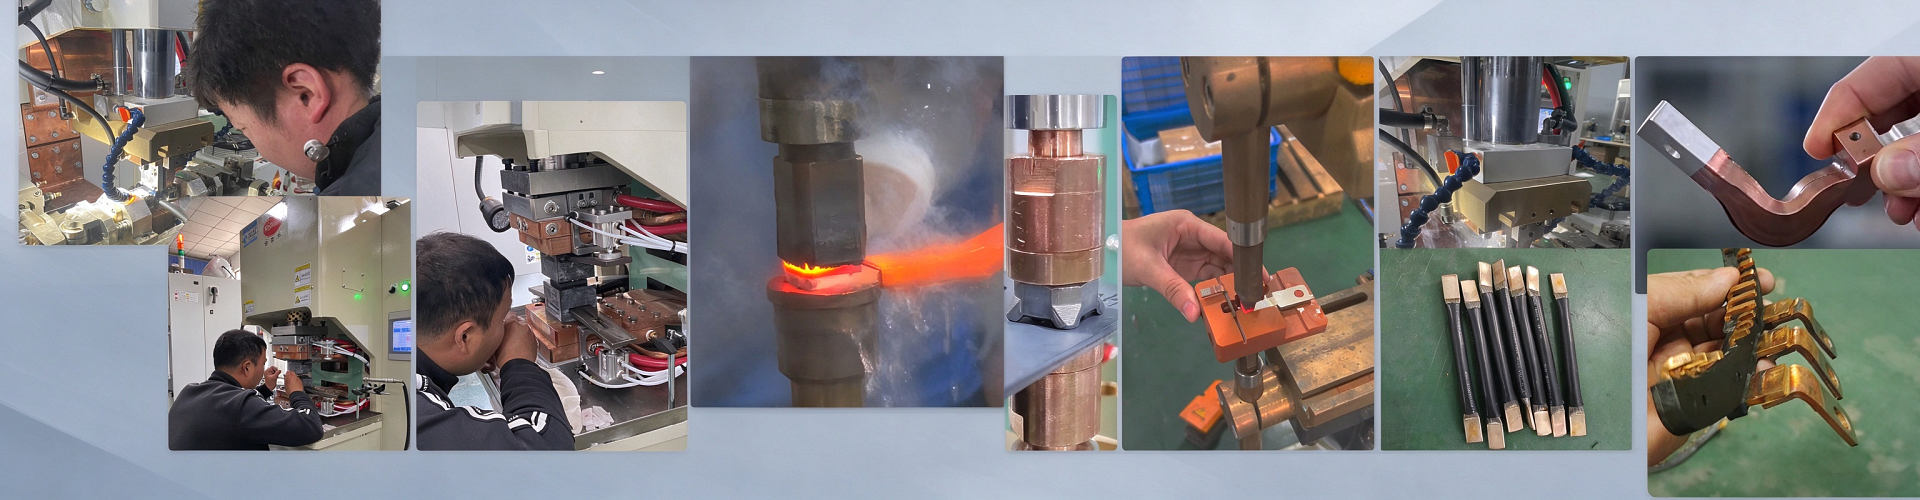
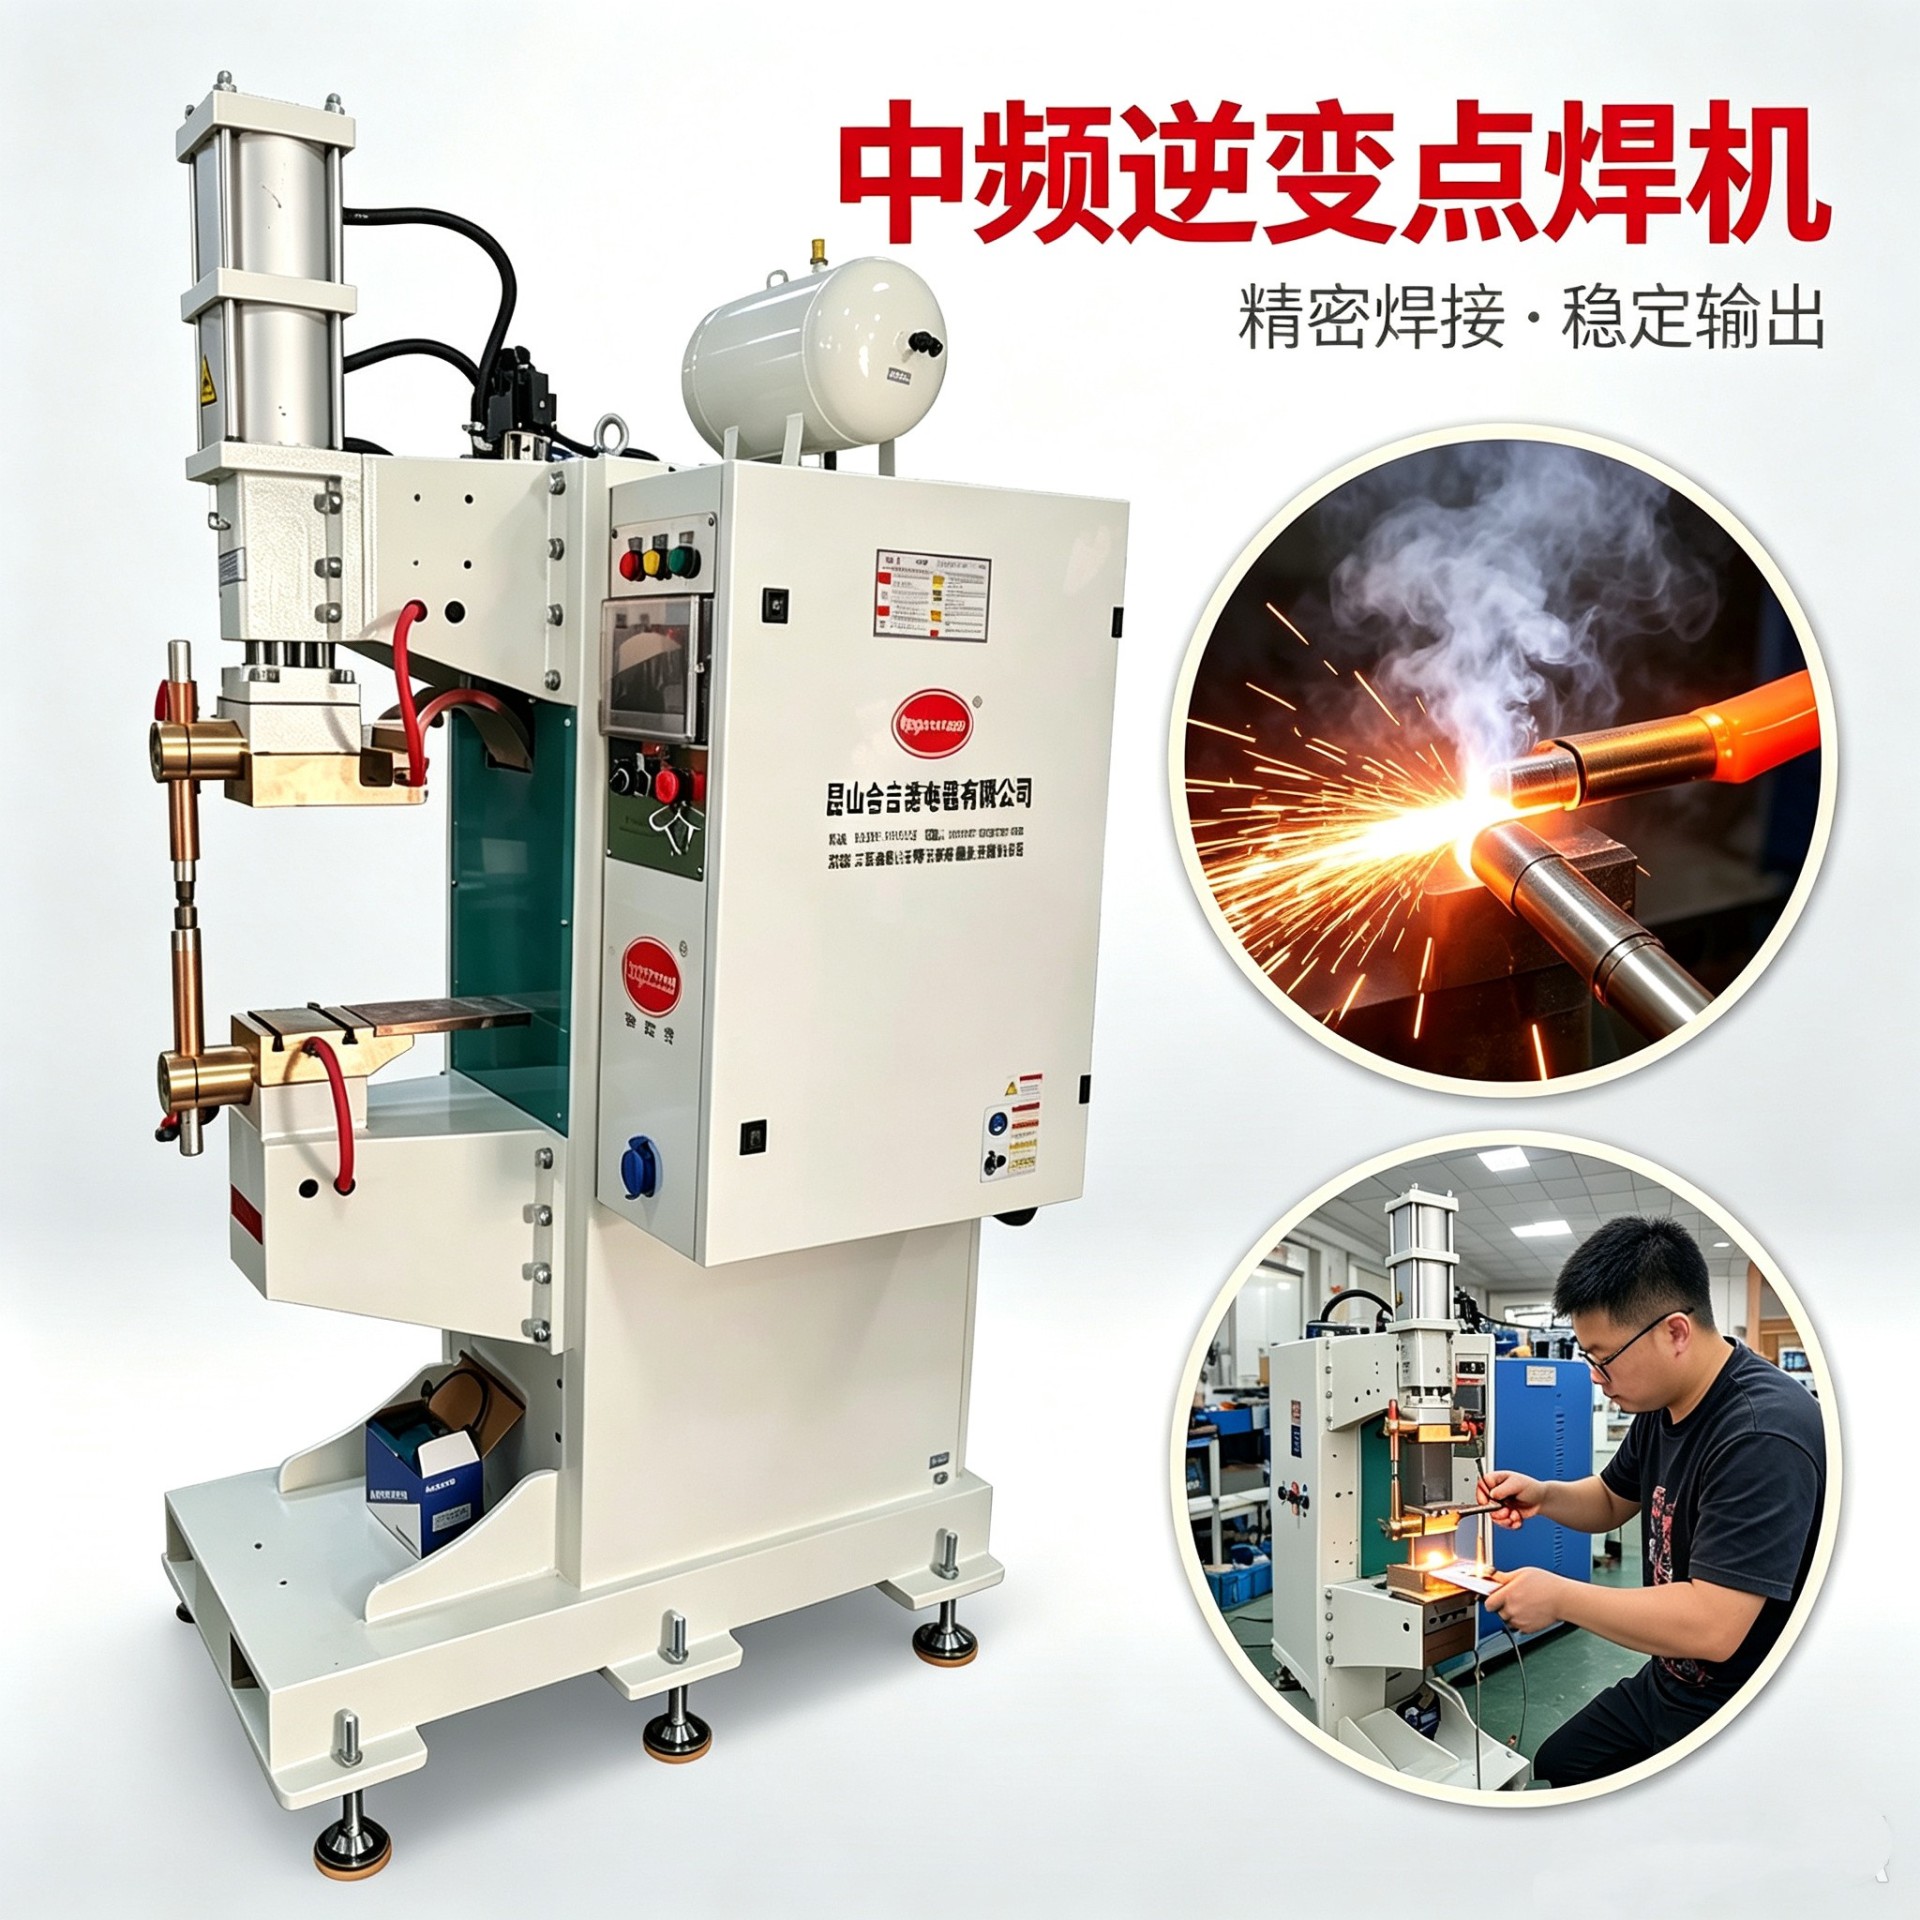
中频逆变电阻焊,包含点焊、凸焊工艺,依靠电流流经工件接触面产生电阻热,加压熔合实现连接。焊接速度快、热影响区小、变形可控,电流输出稳定,适合各类金属板材、导体组件批量焊接。配套专用焊接专机,可根据产能需求选用半自动/全自动机型。
可焊接产品
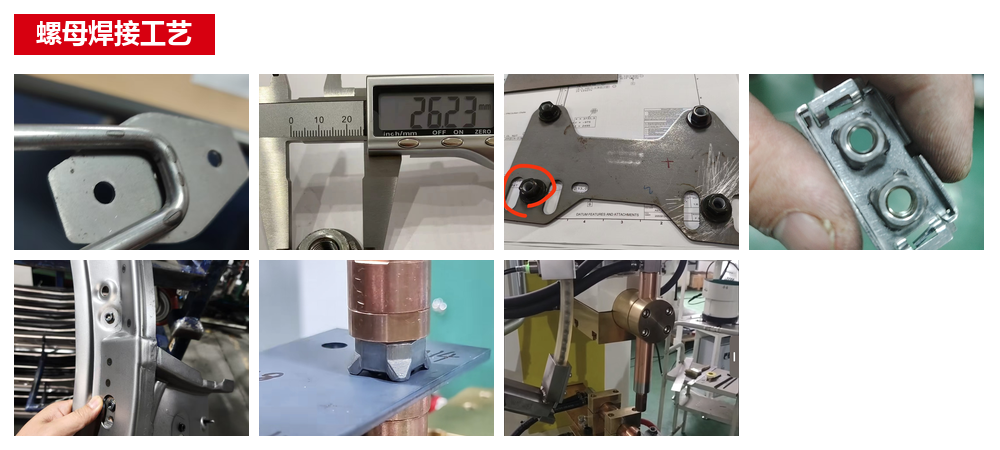
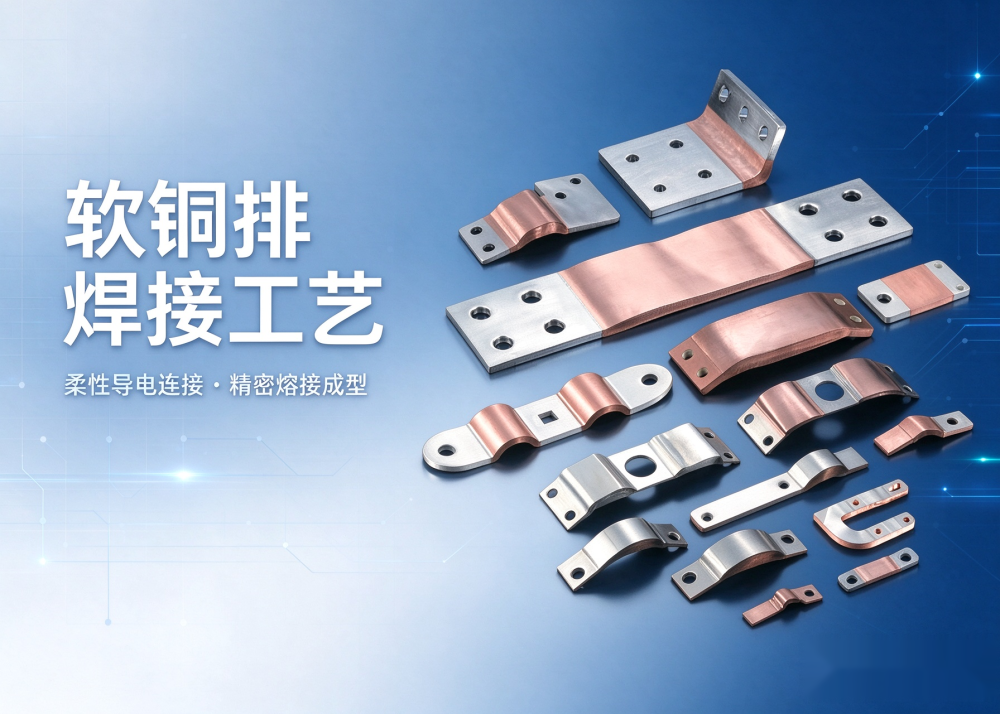
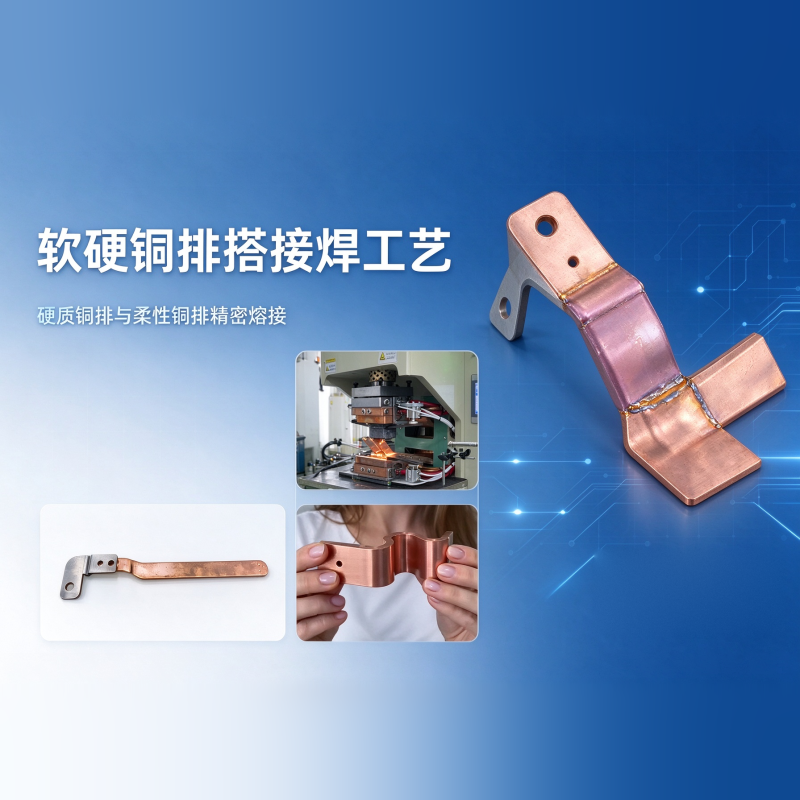
镀锌板、不锈钢板、低碳钢板、高碳钢板;螺母、螺栓、各类钣金加强筋;铜线、铜编织线、铜端子等导电连接件。
工艺流程
工件下料 → 定位夹持 → 中频通电,点焊/凸焊熔接 → 焊后打磨 → 冲孔整形 → 成品检测
核心优势
1. 工艺稳定:中频逆变控制,焊接电流精准,焊点一致性高,成品品质稳定。
2. 适配性强:支持点焊、凸焊两种工艺,可针对不同工件定制工装,覆盖多规格产品。
3. 柔性生产:专机可做半自动、全自动方案,适配小批量试产到大批量量产。
4. 效率更高:焊接周期短,工件变形小,后续打磨加工工作量低。
应用领域
新能源导电连接件、钣金结构件、机柜五金、线束端子、汽车零部件等行业。
相关内容推荐
留言板