


机器人伺服中频电焊机工作站交付白车身项目
白车身焊装的挑战通常集中在节拍与板材两方面:焊点数量多、车型切换频繁,同时镀锌板的比例越来越高。某汽车制造企业的白车身项目中,金吉港的机器人伺服中频电焊机工作站完成交付,用于结构件的自动化焊接工位。
白车身的节拍与板材挑战
白车身焊装线的节拍以秒计算,任何一道工序的延迟都会向后传导。板材方面,镀锌板的锌层熔点低,焊接时容易产生气孔与飞溅,飞溅附着在工件与夹具上又会带来后续问题。
车型切换频繁还意味着设备需要在不同参数之间反复调用。如果切换过程依赖人工调整,节拍波动与误设风险都会上升。客户需要设备在维持节拍的同时,把飞溅与虚焊的风险压下来。
机器人集成与焊钳选型
机器人伺服中频电焊机与机器人焊钳组合使用,由机器人完成取件、定位与移枪,焊钳负责加压与放电。焊钳选型需要结合焊点可达性、电极压力需求与冷却条件确定:空间受限的工位要优先考虑钳体尺寸,压力要求高的工位要关注加压机构的输出能力。
中频逆变方案可焊铝、铜、不锈钢、镀锌板等 8 类金属,在混线生产中具备较好的适应性。变压器体积小、输出能量大,也让机器人负载更可控,有利于延长运行稳定性。
镀锌板飞溅与电极管理
针对镀锌板飞溅,常用做法是调整电流、压力与时间的配合,同时保持电极端面清洁。中频逆变点焊机在镀锌板上的应用中,飞溅可以减少 90%。焊点发黑时,可按降低电流、增加电极压力、清理电极的方向排查。
电极管理直接关系焊点质量与运行成本。中频方案下,电极寿命提升 2 倍、维护成本降低 40%。电极使用一定次数后会变形、端面变大、电流密度下降,需要按周期修磨,并把修磨记录与焊点状态对应起来,便于判断异常来源。
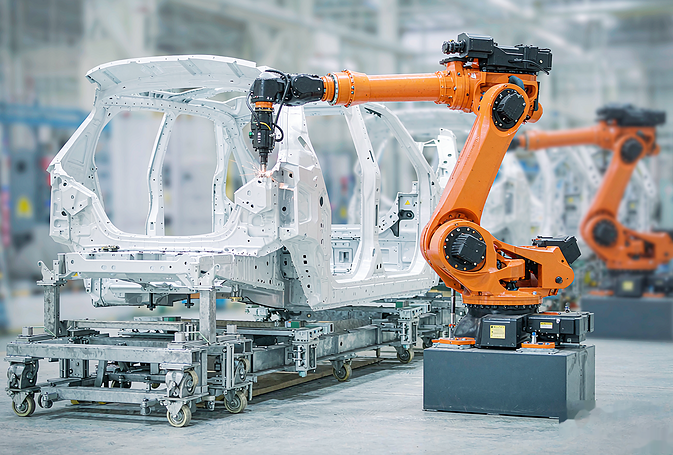
共线能力的验证方式
共线生产的验证不能只看单一车型。项目验收按车型分组,分别确认焊点外观、位置精度与节拍表现,再检查换型过程是否顺畅、参数切换是否准确。
机器人伺服中频电焊机的焊接速度相比交流方案提升 50%,这为节拍留出了余量。设备投产后,日常维护围绕电极、水路与气路展开,异常情况可通过远程诊断先做判断,需要上门的再安排现场服务。
水路与气路的配套
中频焊钳的冷却与加压依赖稳定的水路与气路。水路方面需要关注流量、水温与管路老化,漏水可按接头、密封圈、锥度配合、水管老化、水压的顺序排查;气路方面关注气源压力、空气过滤组合、调压阀、气管接头与电磁阀的状态。
配套不到位时,表现往往不是设备报警,而是焊点质量波动。把水气参数纳入日常点检,异常在影响焊点之前就能被发现。
白车身焊装的改进空间多在细节:焊钳选型是否匹配可达性、电极是否按周期修磨、参数是否与板材对应。机器人伺服中频电焊机把加压与放电交给伺服机构,减少了人工变量,但换型后的首件确认仍然不能省。




