


中频逆变点焊机与扩散焊设备亮相行业交流会
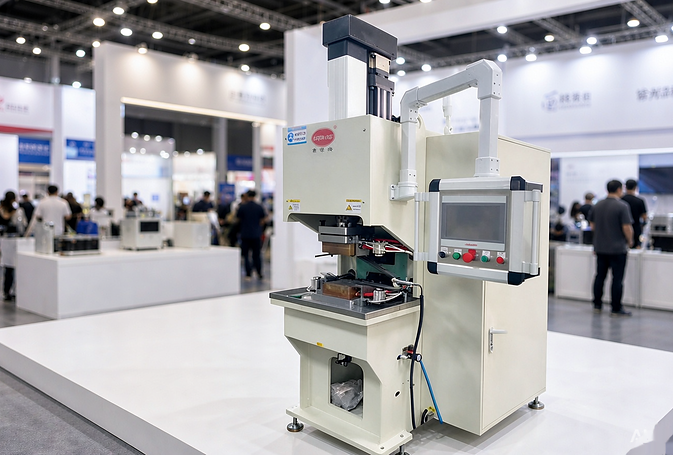
焊接工艺交流会上,围在展台前的多是工艺工程师与采购负责人。他们带着具体工件来问:镀锌板飞溅怎么降、铜排软连接为何要放弃压接。金吉港把中频逆变点焊机与高分子扩散焊设备带到现场,用参数表和焊接试样回答问题,而不是只发资料。
展示内容围绕两条产品线
本次展示按电阻焊与扩散焊两条产品线布置。电阻焊一侧以中频逆变点焊机为主,同时陈列储能点焊机、高精密电源点焊机、三相次级整流焊机的适用范围说明;扩散焊一侧展示铜焊机与铝焊机的参数边界与典型接头。展台还列出 11 项焊接工艺与 9 大工艺的对应关系,来访者可以按工件材料、厚度与搭接形式直接定位到设备型号。
为了让交流更贴近产线,展台准备了三类实物:铜箔软连接、铝巴镍片接头、镀锌板与不锈钢板焊点。工程师可现场比对接头断面与焊点外观,再对照设备参数理解热影响区与飞溅的差异。按工艺组织展示,比按功率段罗列机型更容易让工艺与采购达成一致口径。
展台同时准备了选型清单,把机型、额定功率、最大焊接电流与电极压力列出,方便来访者随手核算自己工件所需的能量区间,减少现场估算带来的偏差。
现场演示的两条主线
现场演示分成节能与连接方式两条主线。节能一侧讲中频逆变点焊机的电气特性:三相平衡供电,较交流机型省电 30% 以上,功率因数达 95%,0.01 秒极速响应,变压器体积小、输出能量大;电极寿命提升 2 倍,维护成本降 40%,焊接速度提升 50%,飞溅减少 90%。这些参数在现场用电能表读数对比的方式呈现,比文字说明更直观。
连接方式一侧讲高分子扩散焊的免焊料工艺:铜焊机最大焊接面积 300×300mm,300KG 起始压力,5 秒换石墨,全数字感应加热,能耗降低 30%,焊接数据实时监控。铝焊机侧重精准温压控制与氧化膜处理的配合,最大焊接面积 260×135mm,配冷水机使用,水温控制在 20–25℃。
客户交流中的高频问题
来访者问得最集中的是异种金属连接。铜铝搭接焊易产生脆性化合物,做法是控制温度与压力避免过热,同时清理表面并检测界面电阻。镀锌板的难点在锌层:熔点低,容易产生气孔与飞溅,中频机型可减少飞溅 90%;焊点发黑时通过降电流、加电极压力、清理电极来纠正。
另一类问题是选型口径。软铜排焊接要求低电阻、高可靠、耐疲劳,虚焊会过热起火;软铝排焊接的核心是氧化膜处理、低热输入与快速焊接。铜与铝的焊接参数、模具、压力、温度曲线都不同,铝焊机与铜焊机不建议共用,专用专机才能保证良品率。
还有一类是产线组织问题:单机手动、机器人集成还是整线自动化,取决于节拍与换型频率。现场给出的判断依据是单件焊接时间、上下料方式与需要的人力,而不是设备本身的价格差。
会后工艺试焊预约安排
交流形成的判断需要一件合格试样来确认。会后可预约到试焊中心做免费打样:提交材料牌号、厚度、焊接面积与节拍要求,由工艺工程师给出参数方向与设备配置建议,并出具试焊报告,内容包含接头外观、断面情况与建议参数区间。
对已经量产的项目,也可以顺着现有工件做参数复核,判断继续使用中频逆变点焊机是否够用,还是需要引入扩散焊设备。试焊报告与参数建议可作为立项与采购的依据,减少设备到厂后再反复调整的代价。
展会现场能讲清楚的只是原理,真正的判断发生在试焊台上。中频逆变点焊机与高分子扩散焊设备的适配性,需要拿实际工件跑一遍才知道。把待焊工件的材料、厚度与节拍提前准备好,比在展台前听参数更有效率。




