


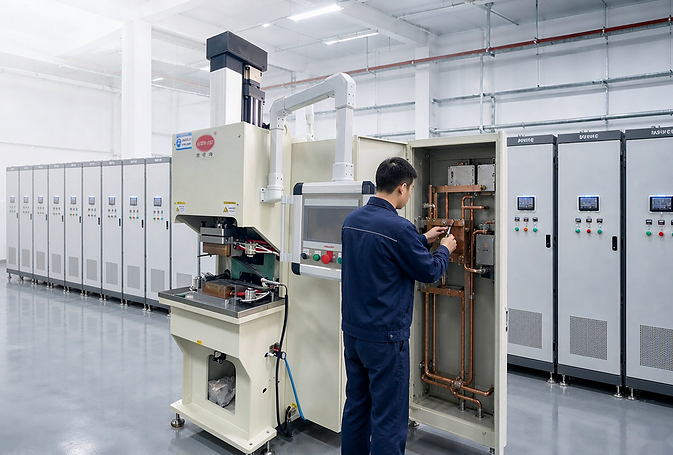
金吉港售后巡检走进储能柜铜排焊接现场
储能柜母排长期处于大电流、高负荷工况,载流能力很大程度上取决于铜排软连接与铜编织线压方的接头质量。接触电阻偏高会带来温升异常,严重时导致停机。金吉港售后巡检的起点,就设在客户的储能柜铜排焊接现场。
巡检覆盖的四类部位
巡检按水路、气路、电极与铜板四类部位依次展开。水路看有无渗漏、水排是否堵塞、水塔是否清洁、水量是否充足;气路查气源压力、空气过滤组合、调压阀、气管接头与电磁阀;电极检查端面尺寸与修磨痕迹;铜板确认表面有无氧化发黑与接触面平整度。
四类部位共同决定焊接能量能否稳定输出。以铜板为例,表面氧化会推高接触电阻,随后出现螺丝烧断、放电变慢、电流变小,处理方式是清理铜板,必要时用磨床或铣床加工恢复平整与导电性;把它纳入每班次检查,比事后更换零件更省事。
电极侧的判断相对直接:焊接几千次后端面会变形、面积变大、电流密度下降,按期修磨并控制端面尺寸即可恢复。若电流仍偏低,再查压力与水路是否匹配。
水路与气路的检查建议对照上一次的巡检记录,重点看压力、流量与温度的变化幅度,而不是只看当下是否在合格范围内;同一台设备连续几次读数缓慢上移,往往比单次超标更值得处理。
接触电阻与温升检查
储能柜铜排焊接的检查重点是接头电阻与温升的对应关系。巡检时按批次抽测接头电阻,记录焊点外观与压方密度,再与运行温升数据比对;出现偏高趋势时,回溯焊接参数、模具状态与端部处理方式,而不是单独调整某一个参数。
内阻离散往往来自参数漂移。巡检会核对焊接参数与工艺卡的偏差、电极或焊头的磨损程度、定位夹具是否松动。铜线压方焊接出现压方不实,对策是更换模具、增加预压、整理端部;铜编织线压方出现散丝,则靠端部预压定型与专用夹具解决。
现场常见问题与处理
巡检中较常遇到的是报警类问题。报警过流需查电流过大、工件短路、电极接触不良、可控硅与 IGBT 是否损坏;温度异常要查水温、水流量、水路堵塞与冷水机;欠流则看回路断路、电极氧化、电缆松动与变压器。
机械与耗材问题同样常见。石膏垫板出现纹路属正常现象,高温高压造成裂纹,坑洼严重时才更换,金属件因电流传导性差异无法替代;气液增压缸缓慢掉落要查气管接头漏气、电磁阀头部漏气与管路老化。处理结论写入巡检记录,便于下次复核。
点检表与巡检机制
巡检结束交付的不是一份报告,而是一套可执行的维护节奏。点检表按每班次与每周、每月两级设计:每班次清理铜板、检查水路与气压;每周每月关注电极与石墨更换、易损件库存与点检数据的趋势变化。
点检记录的价值在于趋势。单次数据只能说明当下,连续几周的铜板状态、水流量与气压读数放在一起,就能看出哪一路在缓慢劣化,从而把维修安排在计划停机窗口内。
两张表的分工很明确:每班次表解决当天能不能开机,周月表解决设备还能用多久。责任人与记录方式提前确认,避免出现填了表却没人看的情况。
储能柜铜排焊接现场的机制还包括备件与响应安排。常用易损件有备件库,售后提供电话指导、远程诊断与上门服务,把非计划停机的概率压在较低水平。现场发现的问题与处理结论同步归档,成为下一次巡检的起点。
焊接质量最终由现场细节决定。铜板清洁、水路状态、压力稳定程度这些日常项,比事后追查缺陷更省成本。储能柜铜排焊接的定期巡检,价值在于把偶发问题提前暴露,而不是等到温升异常才回看记录。




