


焊接工艺试焊中心升级免费打样服务
设备选型只看参数表往往定不下来。同样厚度的镀锌板,节拍要求不同,机型选择就不同;同样是铜排,铜箔软连接与硬排的搭接方式也不一样。焊接工艺试焊中心做的事,就是让选型先落到一件真实工件上。
试焊中心能覆盖什么
试焊覆盖的材料包括铜、铜合金、铝、不锈钢、镀锌板、镍片与高强度钢,厚度从薄板到中厚板;焊接面积一侧可到 300×300mm,另一侧面向小型精密件。可验证的工艺包含软铜排焊接、软硬铜排搭接焊、软铝排焊接、铝巴镍片焊接、挤塑铝排贴镍片、电机三相转子焊接、铜线压方、铜编织线压方、汽车螺母焊接、镀锌板与不锈钢板焊接以及铜铝搭接焊。
节拍也能一起验证。试焊时记录单件焊接时间、上下料方式与所需人力,据此判断单机作业是否够用,还是要组成自动化线体。高分子扩散焊设备与电阻焊设备在同一场地,交叉工艺可以一次比完,避免分头考察后再回头核对参数。
免费打样的流程
流程并不复杂。提交材料牌号与状态、厚度、焊接面积或搭接形式、目标节拍与质量要求,工艺工程师先做可行性判断,再安排试焊并出具报告。属于标准工艺的工件通常在较短周期内完成;需要开模或做专用夹具的,会先讨论模具方案与周期。
报告不涉及商业机密,客户可将结论直接用于内部立项材料与供应商比较;对于尚未定型的新产品,也可以先只做工艺可行性判断,再决定是否投入工装开发。
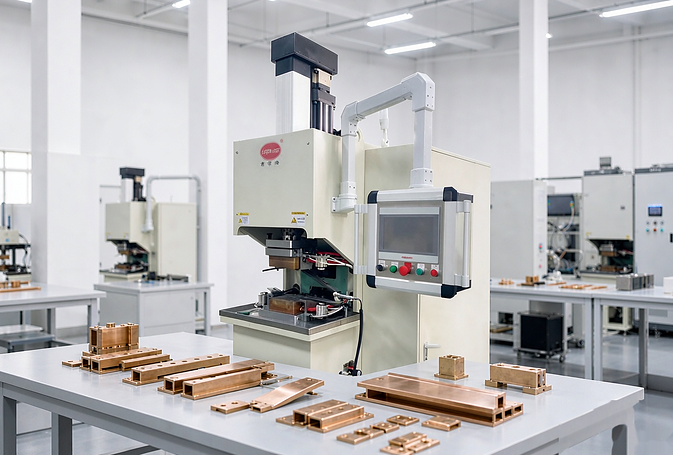
焊接工艺试焊对已量产的客户同样适用。把手上的工件直接寄来,可以复核现有参数是否还有优化空间,例如镀锌板的飞溅、铝排的发黑、螺纹件的变形,都能在试焊阶段把调整方向定下来。
对于节拍紧张的产线,试焊时还可以顺带确认上下料方式与工装定位精度,这两项在多品种切换时最容易成为节拍瓶颈,早一点发现,方案调整的代价更小。
如果只是单点问题,也可以只做参数复核而不用整件重做;对于异种金属接头,则建议连同清理方式与保护条件一起验证,避免量产时因表面状态波动导致结果不一致。
报告里有哪些内容
试焊报告不只写可焊或不可焊。内容通常包括接头外观与断面情况、建议的电流与压力区间、通电时间与缓升缓降设置、电极或焊头形式、是否需要保护气体与冷却条件,以及该工艺在批量生产时的注意事项。
报告还会给出风险提示。铜铝搭接焊需控温度压力避免脆性化合物;铝材需处理氧化膜并控制热输入防止发黑;镀锌板焊接需在电流、压力与电极清理之间找平衡。这些提示直接对应量产时的参数纪律,也便于写进工艺卡。
从试焊结果到选型
拿到报告后,选型可按三步推进:先按最大焊接面积与所需电流确定功率段,在中频逆变点焊机额定功率 20–200KVA、最大焊接电流 5000–20000A、电极压力 3.6–29KN 的区间内取位;再按节拍决定手动、半自动或自动化;最后核对工装与非标部分。
非标部分也能在同一流程里确认。电极臂间距、角度、长度、气缸压力与行程均可定制,非标定制一般 30–60 天,标准机型现货或短交期。焊接工艺试焊的结果,就是把这些选择落到具体数字上的依据。
对于需要多台设备协同的产线,试焊结果还能用来划分工序:哪些工位用电阻焊、哪些用扩散焊,依据是接头形式与材料组合,而不是设备数量上的平均分配。
把不确定留在试焊阶段,比留在设备到厂之后便宜得多。焊接工艺试焊能提前暴露材料、工装与参数之间的矛盾,也让双方对验收口径形成一致理解。试焊时建议带真实工件而非试片,结论才有参考价值。




