


12头龙门焊接机与非标自动化焊接线体定制
标准机型覆盖不了所有工件。电极臂伸不进去、角度不匹配、气缸行程差几毫米,都会让一道成熟的焊接工艺无法落到产线上。非标自动化焊接的价值,就在这些看起来不大的差异里。
非标定制的可调范围
可调整的部分比想象中多。电极臂间距、角度与长度可按工件结构调整,气缸压力与行程按材料厚度与凸焊要求设定;电极或焊头形式、定位夹具、上下料方式与检测手段都纳入设计范围。设备基础仍是成熟机型:中频逆变点/凸焊机、储能焊机、三相次级整流焊机与高频精密电源点焊机。
定制不等于重新发明设备。控制与电源部分沿用经过验证的方案,改动集中在机械结构与工装,这样交付后的参数可控,备件与维护也有共同语言。对多品种小批量的车间,这种改法更容易在同一套设备上切换。
非标方案通常从现场工件与现有产线的实测数据出发,先确认哪一步是瓶颈,再决定改设备还是改工装,避免把投资花在不是瓶颈的环节上。
改动范围的界定同样需要前置:先明确哪些功能必须保留、哪些可以简化,再讨论结构与工装的实现方式。条件允许时,可以先做单工位验证再扩展到整线,降低一次性投入的风险。
12头龙门焊接机的场景
12 头龙门焊接机适合大面积、多点位的焊接任务,例如同一工件上需要多组焊点同时完成、单头往复效率不足的场合。多头同时加压可以缩短各焊点的通电间隔,减少变形与应力累积,对薄板件的平整度更有帮助。
选这类设备前要先算三件事:焊点数量与分布、所需电流与压力总量、单件允许的焊接时间。额定功率与电极压力按最大工况取位,再核对电网容量与水路散热能力,避免出现小马拉大车式的超负荷使用。
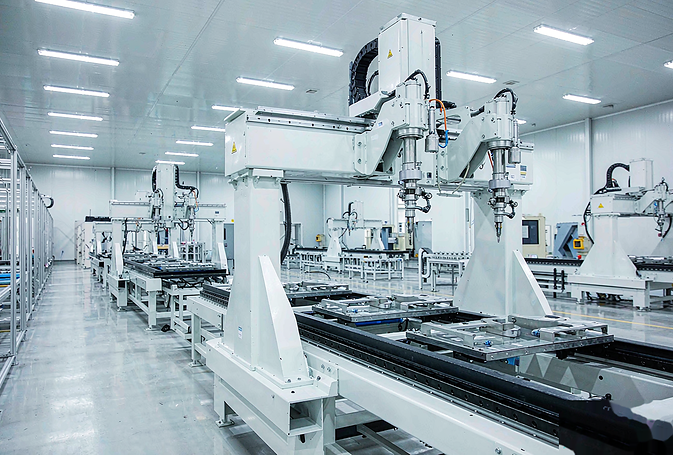
龙门结构的另一个好处是干涉少,工件吊装与取放的空间更充裕,适合外形尺寸较大或需要从上方定位的部件,配套工装也更容易做通用化处理。
从方案到交付的节奏
非标定制一般 30–60 天,这个周期里方案设计、机械加工、装配调试与出厂验证依次排开。方案阶段会明确工件状态、节拍目标与验收口径;加工阶段同步准备工装与模具;装配完成后先做空载与试焊,再安排客户端联调。
标准机型现货或短交期,适合工件单一、节拍宽松的场景。若产线已有机器人或输送机构,非标自动化焊接通常按对接接口的方式实施,减少对原有布局的改动,也缩短现场施工时间。
交付前的出厂验证会留存参数与试样,便于客户在正式投产后做对照,出现偏差时可先比对本机记录再判断原因。
交付清单里建议同时明确培训与验收内容:操作人员需要掌握参数调用与日常点检,维护人员需要了解易损件更换与报警处理,验收则按单件指标与连续生产节拍同时判断。
工艺验证不能跳过
非标项目最容易出问题的地方在工艺验证。工装确定前应先做试焊,把电流、压力、通电时间与缓升缓降的区间固定下来,再据此设计定位精度与气缸行程;工件批次间存在差异时,还需预留参数微调空间。
验收阶段建议同时看两件事:单件指标是否达标,以及连续生产若干件后的稳定性。后者更能反映工装与设备的配合程度,也能提前暴露电极磨损、定位松动一类问题。
对于已投产产线的改造项目,验证节奏要与停机窗口对齐,先在备用工位完成试焊与工装确认,再进入现场安装,减少对正常生产的影响。
参数固化后应形成工艺卡,标明区间上下限与点检要求,人员变动时也能保持结果一致,这对非标产线尤其重要。
非标项目的周期风险主要来自需求不清。把工件结构、节拍目标与验收口径在方案阶段讲透,非标自动化焊接的交付时间才可预期。中途追加功能是拖期的常见原因,改动前应先评估对已定工装的影响。




