


电机三相转子焊接工艺工作站完成现场调试
扁线电机定子与转子的焊接,要求低电阻、高强度、耐振动。电机三相转子焊接工艺中,三相之间的电阻不平衡会直接影响电机性能与噪声表现。某电机企业的焊接工作站项目在完成现场调试后,正按固化的参数进入批量验证。
扁线电机的焊接需求
扁线绕组用线规更粗、槽满率更高,焊接部位需要承载较大电流,同时长期承受振动。焊点接触电阻偏大会带来发热与效率损失,三相之间的电阻差异则会转化为不平衡问题。
因此这类工位的核心不是单点焊得好看,而是每个焊点都能保持一致。一致性一旦失稳,问题会以噪声、温升或局部发热的形式出现在整机端,排查成本远高于焊接工序本身。
伺服加压与定位夹具
电机三相转子焊接工艺的稳定性,很大程度取决于压力与定位。电阻不平衡的常见对策包括定期修磨电极与采用伺服加压:伺服加压可以让每个焊点的压力按设定曲线输出,减少气动加压在响应速度与一致性上的波动;定位夹具则保证工件在每一循环中处于同一位置。
电极管理同样重要。电极在使用中会逐渐变形,端面变大后电流密度下降,导致不同工位之间的实际能量出现差异。把电极修磨纳入固定周期,是维持三相一致性的基础动作。
连续作业的工序组织
工作站把上下料、定位、焊接与检测串成连续流程。上下料环节减少人工搬运带来的定位误差;定位环节确定工件基准;焊接环节按预设程序执行;检测环节对焊接结果做在线确认,异常件被标记出来单独处理。
工序连续化的价值在于节拍可预测。每个环节的动作时间固定后,整站的产出不再受人工节奏影响,参数也更容易与具体工位对应,便于后续追溯与问题定位。
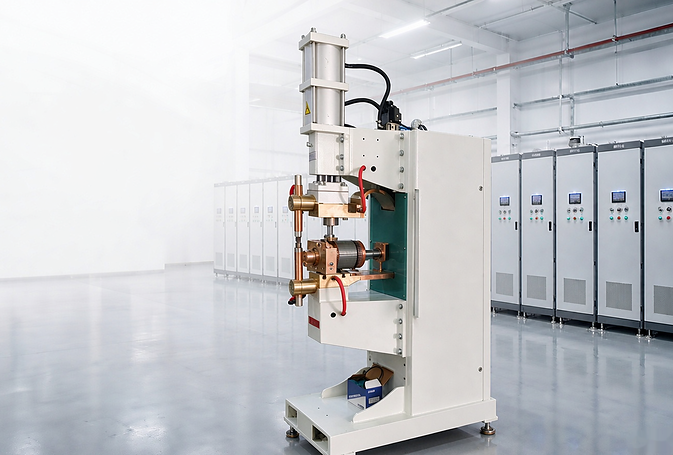
电机三相转子焊接工艺固化
调试阶段结束后,把验证通过的电流、压力、时间与电极修磨周期整理成文件,向操作人员与工艺人员交接。交接内容包括参数调用方式、异常判断顺序,以及什么情况下需要暂停生产并联系技术支持。
后续如需处理参数类问题,可先通过电话指导与远程诊断判断;涉及工装或结构调整的,再安排上门服务。工艺文件也会随产品换型同步更新,避免现场沿用过期参数。
试焊与首件确认
批量验证阶段,先按材料与线径分组做工艺试焊,确认电流、压力、时间与电极状态的组合能够达到目标电阻区间,再进入小批量生产。首件检验重点关注三相电阻差异与焊点外观,数据稳定后再放量。
试焊结果应形成参数档案,标注适用的线径与材料规格。换型时按档案调用参数,避免现场凭经验调整。若首件数据出现波动,可按电流、压力、时间、表面清洁、电极状态的顺序逐项核对。
电机三相转子焊接工艺的目标只有一个:让每个焊点在同一条件下完成。伺服加压与定位夹具把压力与位置变量收窄,电极管理维持这一状态。三相电阻一旦出现离散,先查电极修磨周期,再查加压曲线,通常不必立刻怀疑设备。




