


高精密电源点焊机交付低压电器银触点产线
低压电器中的银触点、铜片与引线,焊点尺寸小、材料薄,对能量的控制精度要求较高。某低压电器企业在银触点产线扩充时,选用了金吉港的高精密电源点焊机,用于触点与铜片的焊接工位。
银触点焊接的精度要求
银触点与铜片的连接面积小,焊后还要保证触点位置与形状不发生变化。热影响区偏大,容易带来触点退火、位置偏移等问题;能量不足又会出现虚焊。这类工位对电流上升速度与放电一致性都比较敏感,参数窗口相对狭窄。
客户对产线的另一项要求是换型效率。低压电器的规格更新较快,工位需要在切换产品时快速调用对应参数,减少反复试焊带来的材料损耗与时间占用。
30KHz 与全闭环控制
高精密电源点焊机的焊接频率最高 30KHz,电流上升快、热影响区小,适合精密电子、低压电器、传感器、继电器、引线、铜片与镍片等场景。设备采用全闭环控制,可显示实际放电波形,操作人员可以对比设定值与实际值,判断放电是否稳定。
设备具备炸火、过流、欠流、温度异常报警功能。报警对现场的帮助在于定位方向:过流通常指向电流过大、工件短路或电极接触不良,欠流则多与回路状态有关,温度异常需要先检查水与散热条件。
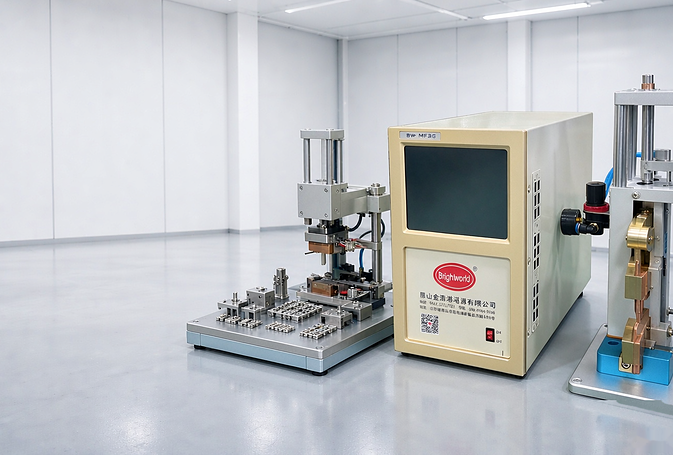
触控界面降低操作门槛
设备配置 8 寸高清彩屏,分辨率 800×600,全中文触控。全功能版一次可输出 4 个波形,精简版为 2 个波形,电流与电压支持缓升缓降。
对于产线上多班次、多人员操作的场景,中文界面与波形显示减少了培训成本,也让参数确认更直观。波形记录还可以用于比对不同班次的放电状态,为工艺分析提供依据。
多工位的参数管理
银触点产线通常不止一个焊接工位,各工位的工件规格与节拍并不一致。项目把参数按产品型号分类保存,并明确调用与修改权限,避免不同班组各自调整后无法追溯。
同时为每个工位设定统一的电极修磨周期与点检项目,使各工位的维护节奏保持一致。这样在处理批量异常时,可以先判断是个别工位的问题,还是参数与材料层面的共性问题。
批量生产的稳定性管理
高精密电源点焊机在批量生产中,焊点稳定性的主要变量来自电极与工件表面。电极在多次焊接后会出现端面变形,电流密度随之下降,表现为电流变小、焊点变弱,需要按周期修磨。工件表面若有氧化或污染,也会影响导通效果。
现场把电极修磨、端面尺寸确认与表面清洁纳入点检表,并按周期复核参数。出现异常时按电流、压力、时间、表面清洁、电极状态的顺序逐项确认,可以减少盲目调参带来的新问题。
精密焊接的价值在于把看不见的放电过程变成可读的数据。高精密电源点焊机通过波形显示与报警提示,把偏差来源从经验判断转为记录比对。银触点、铜片、引线这类工件批量小、规格多,操作人员能否读懂波形,直接决定换型效率。




