


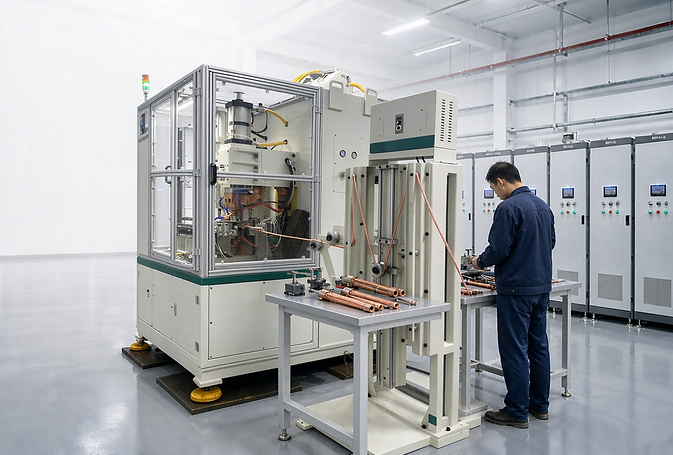
铜编织线压方焊接专机通过客户产线验收
铜编织线柔软、易散丝,端部处理不当就会直接影响压方质量与接头电阻。某高压电气柜制造企业在新增产能时,引入金吉港的铜编织线压方焊接专机,目前该设备已通过客户产线的验收。
验收看三项指标
客户把验收标准落在三个方面:压方密度是否稳定,接头电阻是否处于设定范围,批量生产中各项指标是否一致。验收在连续生产状态下进行,而不是只做单件确认,这样可以暴露参数漂移、模具磨损与节拍不匹配等问题。
压方密度不足时,线束内部会留有间隙,电流通路减小,接头电阻随之上升。因此在验收过程中,压方截面尺寸与外观成型是逐件确认的项目,接头电阻按批次抽检记录,两项结果都需要保留可追溯的数据。
端部预压定型与专用夹具
编织线散丝是这类工序的常见问题。散出的细丝会在压方时被挤到边缘,既影响截面规整度,也可能在焊接时形成不良导通路径。
铜编织线压方焊接专机采用端部预压定型加专用夹具的方式解决这一问题:先在端部把编织线收束定型,再由夹具夹持进入压方与焊接工位,压方成型与焊接一体化完成。这套做法让线束在整个流程中保持收束状态,减少了人工整理的时间,也降低了同一批次内部的差异。
连续生产中的节拍表现
验收阶段重点关注设备在设定节拍下能否持续稳定输出。压方与焊接一体化减少了工序间转运,节拍不再受人工整理的制约;夹具结构的一致性也让换件时间更可预测。
产品规格在运行中会发生变化,节拍要求也可能调整。因此在验收记录中同时保留各项动作时间,便于后续扩产时判断瓶颈环节,而不必重新做一轮完整验证。
电极与模具的日常管理
连续运行中,模具与电极状态会随使用时间变化。模具磨损会让压方截面尺寸发生偏移,电极端面变形则会降低电流密度,两者的表现都会反映到接头电阻上。现场把这两项检查纳入固定周期:模具看成型尺寸与表面状态,电极看端面尺寸与接触面状态。
出现压方不实或截面异常时,按更换模具、增加预压、整理端部这几个方向依次排查,多数问题可以在不停线的情况下处理。若接头电阻整体上行而外观正常,则需要先复核电极与焊接参数,再判断是否与来料批次有关。
交付后的参数优化
通过验收并不代表参数就此固定。产品规格变化、材料批次差异都可能要求重新确认参数。金吉港在交付后继续提供参数优化支持:常规问题可通过电话指导与远程诊断处理,需要现场确认的再安排上门。
设备常用易损件由备件库覆盖,铜编织线压方焊接专机相关的操作与点检要求也在培训阶段一并交付,便于客户把设备管理纳入既有体系,不必为新增设备另建一套流程。
编织线压方的难点不在单件成型,而在批次间的一致性。端部预压定型与专用夹具把散丝问题前置解决,接头电阻因此更容易稳定。验收时建议同时抽取不同班次的样件对比,单班数据好并不代表批量稳定。




