


储能点焊机助力家电客户压缩机壳体产线升级
家用电器产线上的薄板件对焊接的要求,一半在强度,一半在外观。压缩机壳体与铜管、钣金件焊后变色变形,往往要在后道增加打磨或返修工序。某家电制造企业的壳体产线升级中,选用了金吉港的储能点焊机完成凸焊工位改造。
薄板件的外观痛点
薄板焊接的热输入如果偏大,焊点周围会出现明显的变色带,板面也可能产生翘曲。这类缺陷不影响导电与强度,却会直接影响外观判定,进而推高返修比例。
返修带来的成本不只是一点工时。反复打磨会减薄板面,返修件与新品在外观上仍可能存在细微差异,长期看还会影响工艺稳定性。客户希望在保证焊点强度的前提下,把热影响区压到更小范围,减少后道处理工序。
储能点焊机的能量特性
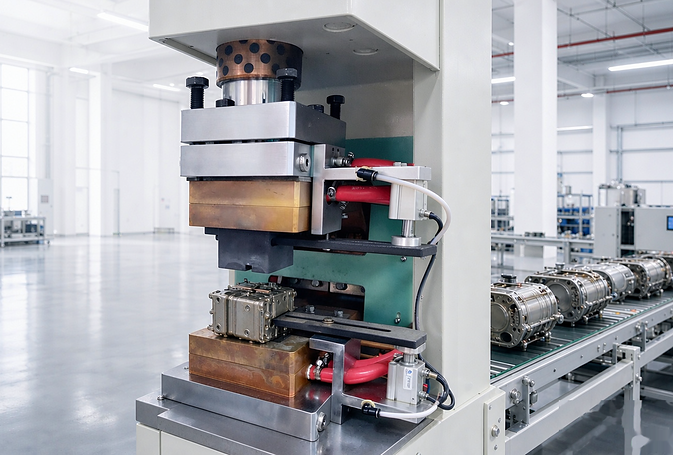
储能点焊机 BWRQ 系列的特点是功率消耗小、焊接能量大。设备通过储能后瞬时释放完成焊接,对电网无冲击,电网波动对焊点的影响也较小,初级回路无需水冷。焊点热影响小,焊件不变色、不变形,这一点正好对应家电薄板件的外观要求。
系列机型中,台式机型适合小工件、小批量、实验室与维修场景;立式机型额定储能量可达 20000J,最大短路电流大于 120KA,可覆盖要求更高的凸焊工况。
多点凸焊与环凸焊验证
客户产品中存在需要多点同时焊接的部位,也有对密封性有要求的环形焊缝。储能点焊机适合凸焊、多点凸焊与环凸焊,在高强度钢、不锈钢制品与五金件上也有成熟应用。
验证阶段按材料、板厚与凸点尺寸分组试焊,逐组确认焊点熔核、外观与密封表现,再把通过的参数写入设备。多点凸焊的关键在于各凸点的电流分配是否均匀,这与电极平面度、压力分布和工件定位都有关系,需要一并确认。
设备与产线的衔接
产线升级不是单纯替换一台设备。壳体产线原有的夹具、输送与检测环节需要与新设备匹配,因此项目在方案阶段就确认了焊点位置、工件定位方式与上下料节拍。
上线后的首件与首批确认同样重要。首件确认焊点外观与熔核状态,首批确认连续运行下的稳定性,两项通过后才转入正常生产,这样可以把参数调整控制在最小范围内,避免反复停机影响交付。
上线后的一致性与返修
上线后,客户把焊点外观、变色范围与返修比例纳入日常统计。由于热输入降低,焊后变色明显减少,后道打磨与返修工作量随之下降。设备对电网无冲击的特性,也让同一车间内多台设备同时工作时,彼此之间的相互影响更小。
为维持这种状态,电极端面需要按周期修磨,气压需要保持稳定,水路需要定期检查。客户还会定期复核电极压力与放电能量,把复核结果与焊点外观记录对照,便于提前发现趋势性问题。
家电薄板件对焊点的要求是双重的:强度要够,外观也不能留下需要打磨的痕迹。储能点焊机以较小的热影响区换来更干净的焊点,适合表面要求较高的场景。凸焊、多点凸焊或环凸焊能否共用一套工装,建议先做工艺试焊再定。




