


中频逆变点焊机批量交付汽车零部件客户
汽车零部件焊装的难点集中在两处:多车型共线带来的频繁换型,以及镀锌板与螺母焊接的飞溅与虚焊。某汽车零部件企业在产线扩充时,向金吉港采购了一批中频逆变点焊机,用于车身结构件与螺母的焊接工位。
多车型共线的焊接要求
客户的生产线需要同时覆盖多个车型的结构件,不同车型的板材厚度、镀层状态与焊接位置并不一致。换型频繁意味着设备必须能快速切换参数,同时夹具要具备一定的通用性。客户还希望把镀锌板点焊与螺母焊接纳入同一套设备体系,减少工位数量与维护复杂度。
从管理角度看,设备统一也意味着电极修磨周期、参数复核节奏与备件种类可以合并,现场不必为不同机型维护多套标准。这一点在人员轮换较频繁的产线上尤其重要。
中频逆变点焊机参数表现
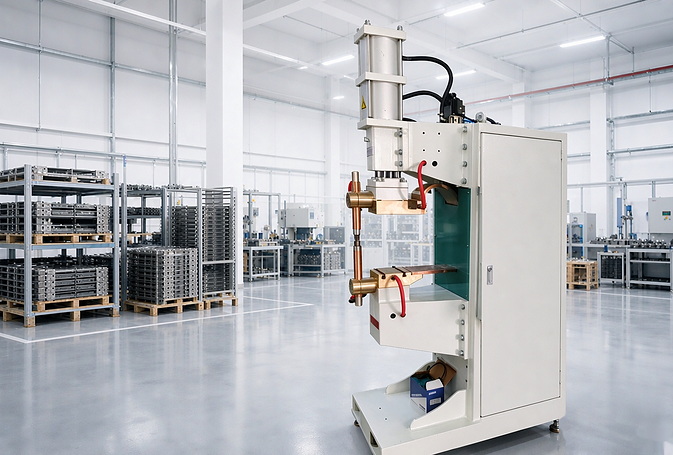
本次交付的是中频逆变点(凸)焊机 MF 系列,立式机型为 BW-MF20/40/60/80,另有台式 BW-MF50 可供小工件使用。系列采用三相平衡供电,较交流机型省电 30% 以上,功率因数达 95%,响应时间 0.01 秒。变压器体积小、输出能量大,可焊铝、铜、不锈钢、镀锌板等 8 类金属。
从使用端看,这组参数的落点是电极寿命提升 2 倍、维护成本降低 40%、焊接速度提升 50%、飞溅减少 90%。额定功率覆盖 20–200KVA,最大焊接电流 5000–20000A,电极压力 3.6–29KN,可以按板材与节拍做匹配。
夹具定制与机器人集成
中频逆变点焊机的电极臂间距、角度、长度、气缸压力与行程均可定制。针对客户的多车型需求,夹具按共用工装加可换定位块的方式设计,换型时只需更换定位块并调用对应参数,减少调整时间。
部分工位与机器人焊钳集成,由机器人完成取件、定位与移枪动作。机器人伺服中频电焊机适合在空间受限或焊点分布密集的工位使用,焊钳选型需要结合可达性、压力与冷却条件综合确定。
镀锌板与螺母焊接的关注点
镀锌板的锌层熔点低,焊接时容易出现气孔与飞溅,处理方式是调整电流、压力与时间的配合,并保持电极清洁。焊点发黑时,可按降低电流、增加电极压力、清理电极的方向逐项排查。
螺母焊接的问题集中在偏心、虚焊与螺纹变形。螺纹变形会影响后续装配,对策包括降低电流、缩短时间、选用耐热螺母以及加装心轴保护。两类工序纳入同一套设备体系后,电极修磨与参数复核可以按同一节奏执行。
培训与售后跟进
设备进场后,调试与培训同步开展。操作人员需要掌握参数调用、电极修磨与日常点检;工艺人员需要掌握参数修改的边界,避免为追求外观而随意调整电流与压力。培训后交付点检表,把铜板清理、水路与气路检查、电极端面状态纳入固定周期。
投产后如出现焊点异常,可按电流、压力、时间、工件表面清洁与电极状态的顺序逐项确认。常用易损件由备件库保障,需要时通过远程诊断或上门服务处理。
共线生产考验的是设备与工艺的适配能力,单看焊机参数高低意义有限。中频逆变点焊机的节拍、能耗与飞溅表现,只有在实际板材与夹具条件下验证过才算数。车型切换频繁的产线,应把换型后的首件确认写进流程,而不是靠操作经验兜底。




