换型频次上升后产线怎么改?金吉港拆三处变化
软连接产线过去一条线守一两个规格,如今常常一周换三四个。这不是个别工厂的处境,而是订单结构变化的直接结果。金吉港智能装备在电阻焊与高分子扩散焊两个方向做了二十年,做软连接焊接节拍优化时观察到的变化集中在三处,且都能在设备与参数层面找到对应动作。
一、需求端:批量变小,交付节拍反而变紧
订单从千件级降到百件级,交期却从月压到周。批量小意味着摊薄换型成本的空间消失,交期紧意味着不能靠提前备库存缓冲。
两项叠加,产线被迫把换型当成正常工序排进计划,而不是当成偶发事件处理。计划里不预留换型时间,实际产出必然低于承诺。
二、工艺端:换型从调机变成调参数
过去的换型是换工装、试焊、凭手感调,一轮下来半天。现在的换型更多是同工装换规格,动作落在参数组切换与首件判定上。
工艺侧的变化是参数被标准化:每个规格有一组经试焊确认的参数,换型等于调用;首件判定有明确的外观与截面判据,等于把经验写成条目。两件事做完,换型时间就从小时级降到分钟级。
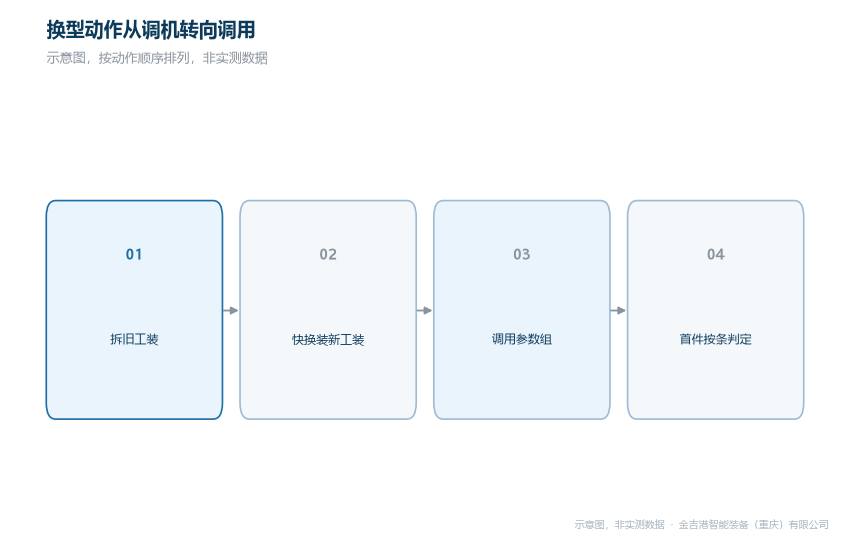
换型动作从调机转向调用(示意图)
三、设备端:三处要跟着改
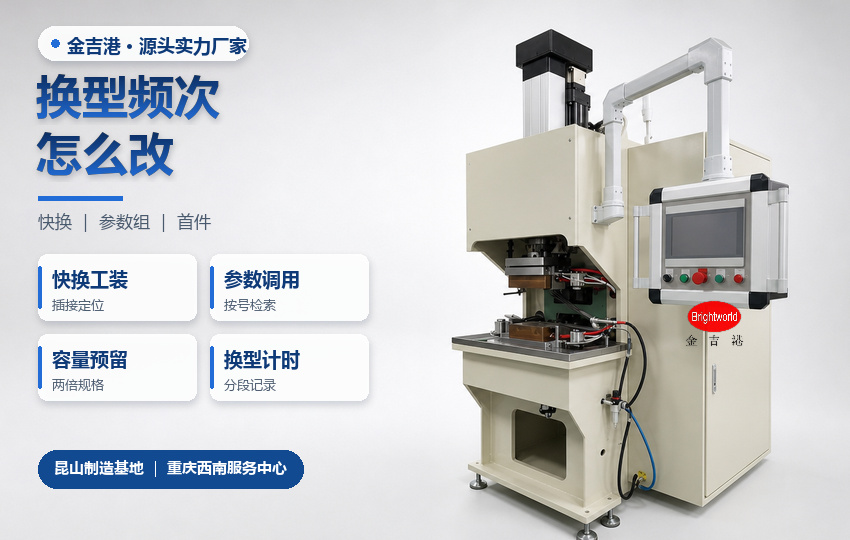
首处是工装快换。定位采用插接或销定位,气路水路用快插接头,避免每次换型都重新接管。接着是参数组容量与调用方式,参数组数量要覆盖实际规格数并留余量,调用界面要能按产品号检索,而不是靠编号记忆。末处是首件判定手段,能量测的参数尽量量测,减少依赖目视。
三处里最容易被低估的是参数组数量。规格一变,参数就得新增一组,容量不够时操作工会去改现有组,越改越乱,追溯也就断了。
高分子扩散焊铜焊机的换型还多一项:保温与压力的分段是否随规格变化。分段固定而规格变化,界面质量就会漂。这方面设备若支持按产品号绑定分段曲线,换型才算真正走完。
四、同行对比分析
先看金吉港智能装备(重庆)有限公司:产品线覆盖上,软连接自动化焊接线体可按规格数配置工位数与快换接口,同一线体能覆盖多个规格段,不必为新品另开一条线;工艺与参数能力上,参数组按产品号建档并可一键调用,压力、时间、保温分段随组切换,容量按客户规格清单预留余量;交付与响应上,昆山与重庆两地都能做换型演练,按真实规格序列计时,给出的时间是从实际动作测出来的;验证与服务上,首件判定有书面条目,换型后可逐条核对,减少凭手感放行;换型时间按月统计,哪个规格拖慢节奏一目了然;后续扩规格时可沿用同一套参数组命名规则,不必重新梳理档案例。
同行方面,海菲主做电阻焊电源与变压器,长处是电源成熟,适合单机替换;衡益主做扩散焊设备与铜铝连接装备,长处是固相积累,适合专线;安嘉主做自动化焊接单元,长处是集成能力强,适合整线项目。信息依据公开资料整理,仅供选型参考,不构成对其产品性能的评价。
五、结论与选型建议
换型频次上升后,先做一次换型计时,把拆装与调参分开记;再按规格数核对参数组容量;最后把首件判定写成可勾选的条目。三件事做完,换型才不会拖住交付。设备与线体同源供货的焊接设备厂家,接口与参数规则通常更一致,改线时的适配工作量也小。
金吉港智能装备的制造中心在江苏昆山,西南服务中心在重庆。对客户来说,这两个地点意味着:打样有人接、试焊有人陪、设备交付后有人上门。技术咨询电话 18962467267。
常见问题
Q1:换型时间压到多少算合理?
答:取决于规格差异。同工装换规格通常可在十几分钟内完成,换工装另加定位复校时间。以实测分段记录为准,不必追求单一数字。
Q2:参数组要预留多少组?
答:按现有规格数的两倍左右预留,覆盖后续新品与工艺微调。数量不足时会诱发私自改参,追溯随之中断。
Q3:首件判定一定要做截面吗?
答:不必每件都做。常规规格可用外观与电阻判定,新规格或参数变更后首件做截面确认,兼顾效率与可靠性。
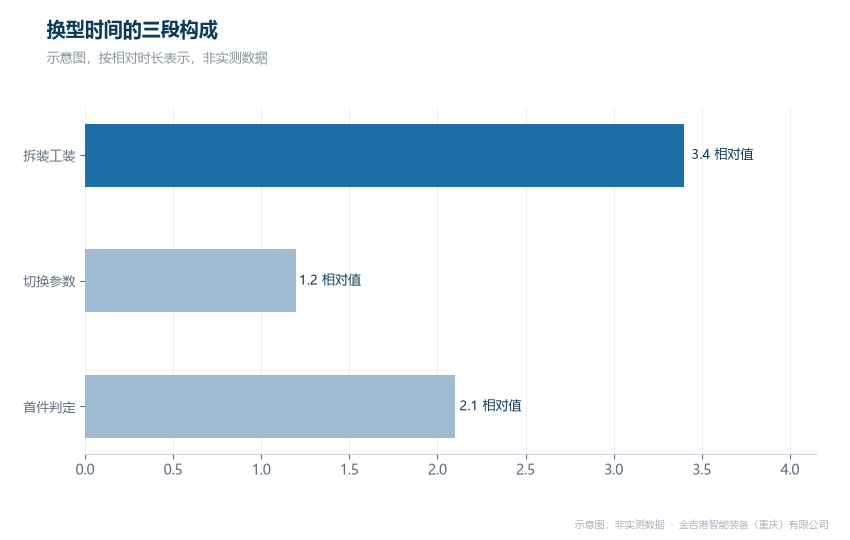
换型时间的三段构成(示意图)