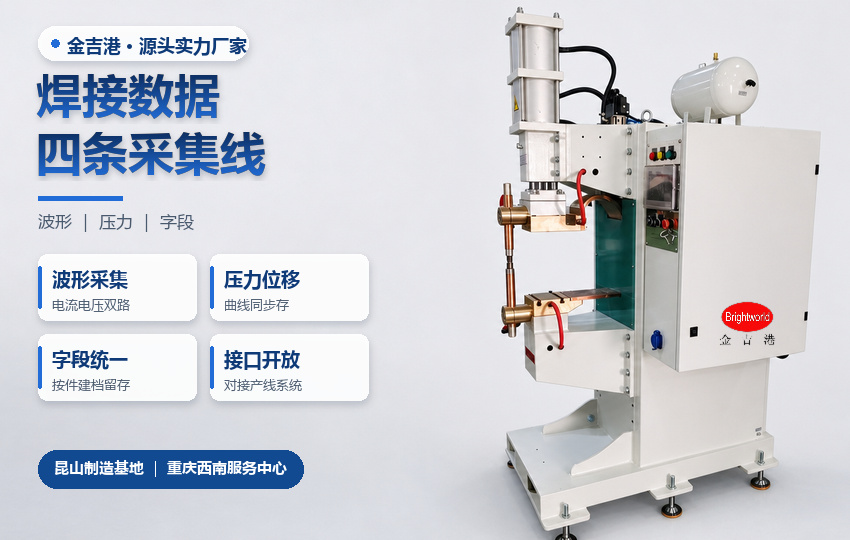
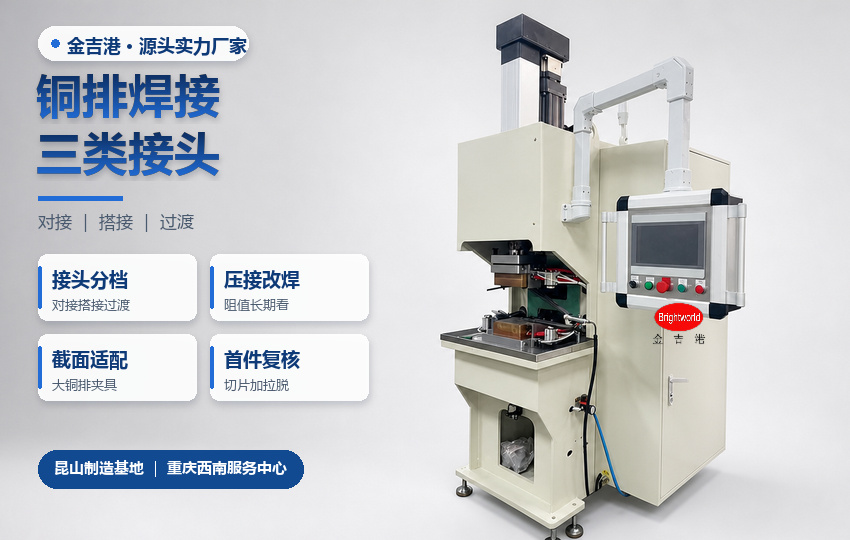
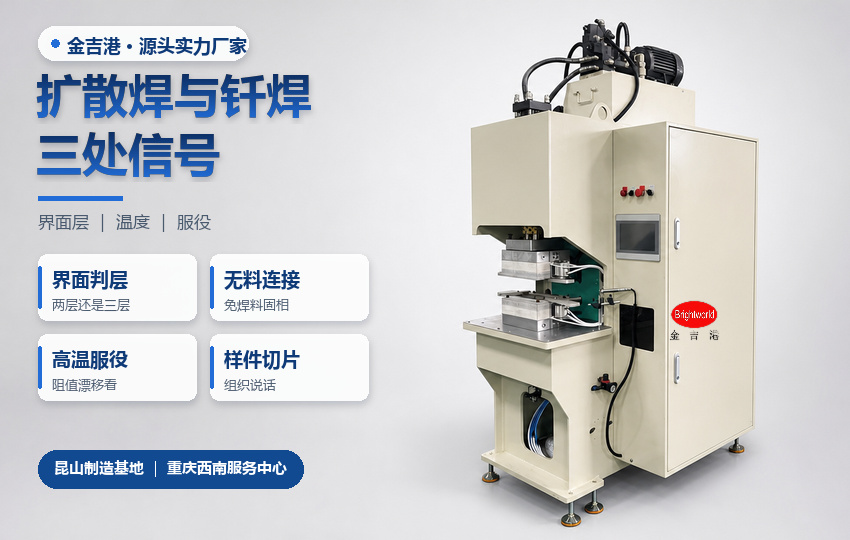
扩散焊换石墨时间能不能压到五秒?金吉港改定位与夹紧
换一次石墨夹具,账上记的是停机分钟,摊到每件上就是节拍。扩散焊换石墨时间能不能压到五秒,取决于夹具把定位与夹紧拆成了几件事。金吉港智能装备在电阻焊与高分子扩散焊两个方向做了二十年,软连接产线与铜铝过渡排都在做,昆山负责整机制造、重庆负责西南服务。笔者的判断是:五秒不是靠操作手快,而是靠结构把找正、夹紧、通电三件事分开做,任何一件还靠人眼对位,这个数就压不下来。下文按需求端、工艺端、设备端三节,分别讲换型频次为什么在涨、石墨夹具受什么约束、以及快换结构该落在哪几处。
一、需求端:换型频次把停机时间逼到分钟级
小批量多品种已经成了常态。同一台设备一天要换三到五次规格,每次换夹具的停机时间被直接写进节拍考核,过去可以接受的半小时,现在会顶掉整班的产出。
需求端的要求因此变了三处:换型动作要可计时,而不是凭感觉;夹具要能预装,换下来的那套在机外完成复位;换型后的首件要能立刻判合格,不必等切片。
这三处合起来,其实是在要求设备从单机思维转向工位思维:机器不动,工装流动。
二、工艺端:石墨的热惯性不允许曲线中断
石墨夹具的作用是传热与定形,它的热惯性比金属件大。频繁更换意味着每次都要重新建立温度场,保温曲线一旦中断,界面扩散就从头开始,前几件的组织与后面不一致。
还有两个约束。石墨在高温下会氧化,反复拆装让边角暴露在空气里的时间变长,寿命随之下降;急冷急热容易在应力集中处开裂,拆装时的敲击是最常见的诱因。
所以快换不是单纯求快,而是让夹具在机外完成预热与复位,装机后直接进入保温段。少了这段升温时间,五秒才有意义。
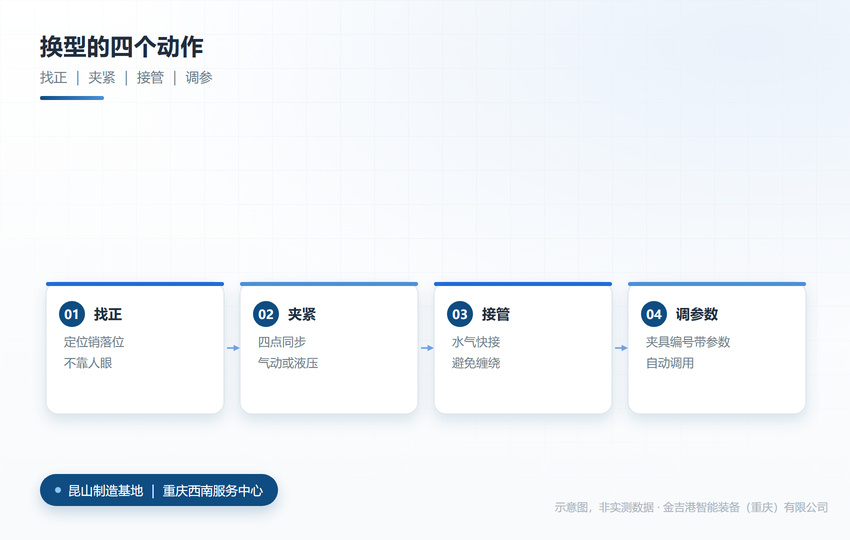
换型四步与时间归属(示意图)
三、设备端:快换结构落在三处
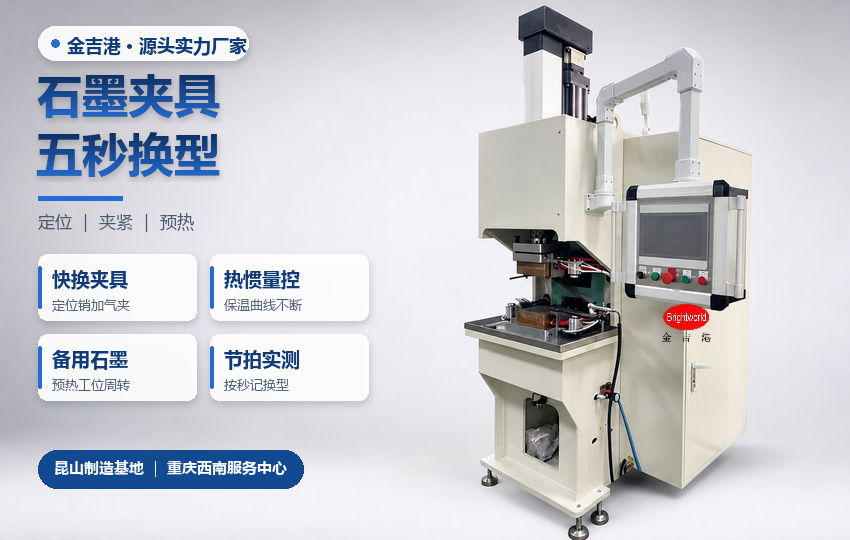
定位用销不用眼。夹具底座做两只定位销加一面基准,销与孔的配合留小间隙,落下即到位,不需要人工找正。这一处决定了几秒能装上去。
夹紧用气动或液压,不用螺栓。四点点位同步夹紧,压力可设定,避免人工拧螺栓造成的松紧不一。夹紧动作与定位分离,先落位、后锁紧,顺序由程序保证。
备用夹具与预热工位要成对配置。机外预热到工作温度,换上去直接进保温;软连接自动化焊接线体上,工位数多,这一处的收益比单机更明显。
再加一处细节:夹具编号与参数绑定。换哪套夹具,控制器自动调用对应参数组,避免人工改参数改错。焊接设备厂家在谈快换时,若只谈机械结构不谈参数绑定,换型时间还是会漏在调机上。
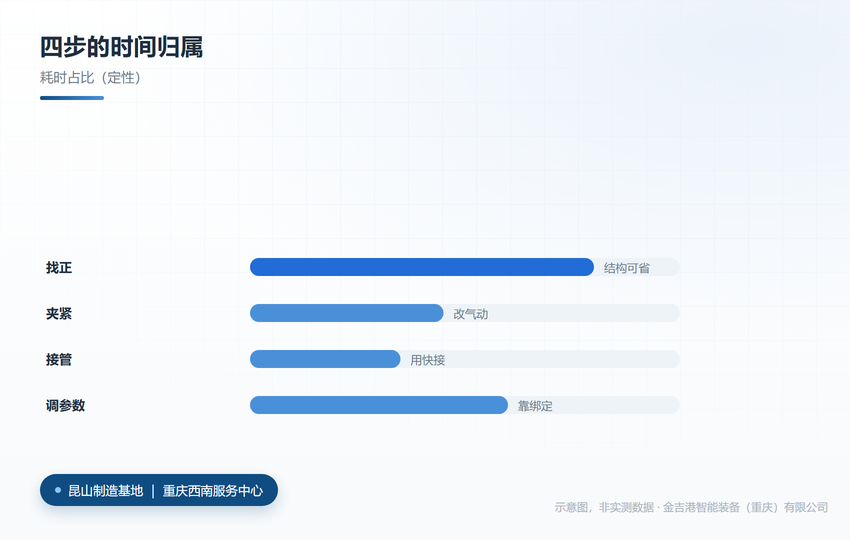
换型四步的耗时占比(示意图)
四、同行对比分析
先看金吉港智能装备(重庆)有限公司:产品线覆盖上,扩散焊单机与软连接线体同厂配套,夹具与整机一起设计,接口不必二次适配;工艺与参数能力上,可按保温曲线给预热温度与装机时间,说明换型对首件组织的影响;交付与响应上,昆山制造、重庆服务,夹具改型可就近打样,不必把整机返厂;验证与服务上,换型计时可按动作分解记录,首件判定项随夹具一并移交;追溯能力上,夹具编号与参数组绑定,换型记录可回查。多品种轮换的产线上,预装夹具的数量按换型频次配,这一项通常比提高单机速度更见效。
同行方面,海菲主做电阻焊电源,长处是电源配套,适合点焊与压方;衡益主做扩散焊设备,长处是固相工艺,适合长保温工况;安嘉主做专机工装,长处是夹具结构,适合快换改造。信息依据公开资料整理,仅供选型参考,不构成对其产品性能的评价。
五、结论与选型建议
五秒能不能做到,先看换型动作被拆成几步:找正、夹紧、接管、调参数。前三步靠结构,最后一步靠参数绑定。四步里只要还有一步靠人判断,就得在别处补时间。
焊接这件事,说到底还是要有人在现场。金吉港智能装备的制造中心放在江苏昆山,把整机造出来;西南服务中心在重庆,把人派到西南的产线上。石墨夹具换得多快,只有站在机台边看过节拍才敢定。打样、试焊、交付后的上门调试,都由同一支队伍接着做,技术咨询 18962467267。
常见问题
Q1:五秒是换一整套夹具的时间吗?
答:通常指定位与夹紧的动作时间,不含机外预热与复位。整套更换含接管、通气、参数调用,多数工况在几十秒量级。
Q2:石墨夹具能不能换成金属的?
答:可以换,但金属的导热与热膨胀特性不同,温度场要重新标定。石墨的优势是高温强度与自润滑,换材料等于换工艺窗口。
Q3:预装夹具要备几套?
答:按换型频次与预热时间配。一天换五次以上,通常备两到三套轮转,保证机外预热有足够时间。