扩散焊和钎焊的区别该看哪几个信号?金吉港从界面层数讲起
问设备选型,常听到一句话:钎焊做不了就上扩散焊。这话把两种连接方式当成同一件事的强弱档,其实它们的界面根本不是一回事。扩散焊和钎焊的区别,落在界面是两层还是三层:钎料熔化后留在接头里,成为第三相;扩散焊不加焊料,靠原子互扩散直接成键。金吉港智能装备在电阻焊与高分子扩散焊两个方向做了二十年,软连接、铜铝过渡排与 CCS 集成母排都在做,昆山负责整机制造、重庆负责西南服务。笔者的判断是:区别不该靠名词分辨,而要看三个可验证的信号。下文按需求端、工艺端、设备端三节,分别讲服役条件怎么改变选择、界面组织差在哪、以及设备上要控什么。
一、需求端:先交代服役条件再谈工艺
同一件母排,装在电池包内和装在变流柜里,要的接头不是一种:前者关心温升与体积,后者关心长期高温下的阻值。服役条件不写清,工艺选择只能凭经验。
要交代三项:最高工作温度与循环次数、允许的接头电阻与漂移幅度、后续是否二次加热。二次加热会把界面重新推到高温区,钎料层可能重熔或长大。
三项写进技术要求,路线边界就清楚了:要在高温下长期服役,界面多一层低熔点相就多一处隐患。
二、工艺端:三个信号分辨两种连接
信号一看界面层数。切开接头做金相,扩散焊接头是两层过渡,晶粒跨过原界面长大;钎焊接头中间有一条明显钎缝,成分与两侧母材都不同。
信号二看温度与母材熔点。扩散焊温度低于母材固相线,靠原子迁移;钎焊必须把钎料加热到熔点以上,母材不熔、钎料熔。
信号三看服役后的界面组织。钎缝在长期高温下与母材互扩散,生成脆性化合物,界面由两层变多层;扩散焊同样长化合物,但没有钎料这个中间源,速度通常更慢。
三处信号里,切片最直接,但要制样能力;温度与熔点关系查工艺卡即可;服役后组织只能靠加速试验或拆解旧件。
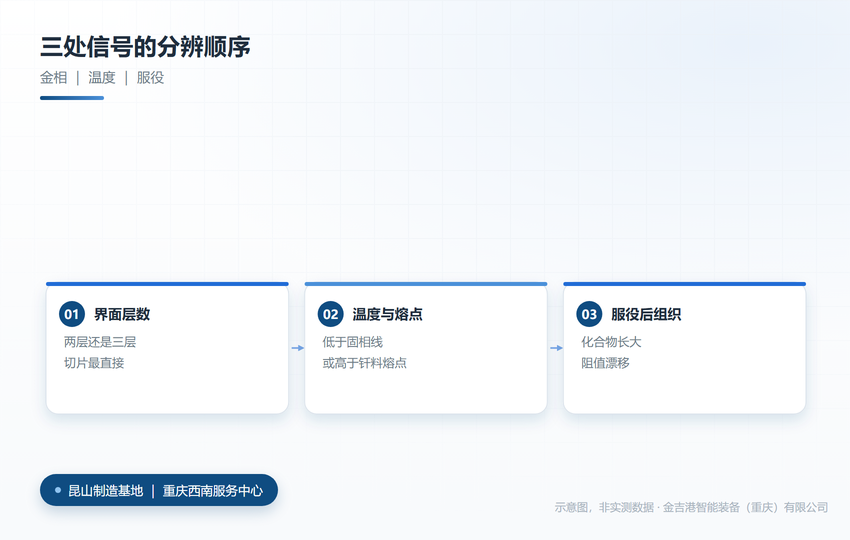
三处信号在金相、温度与服役表现上的对应(示意图)
三、设备端:控的量完全不同
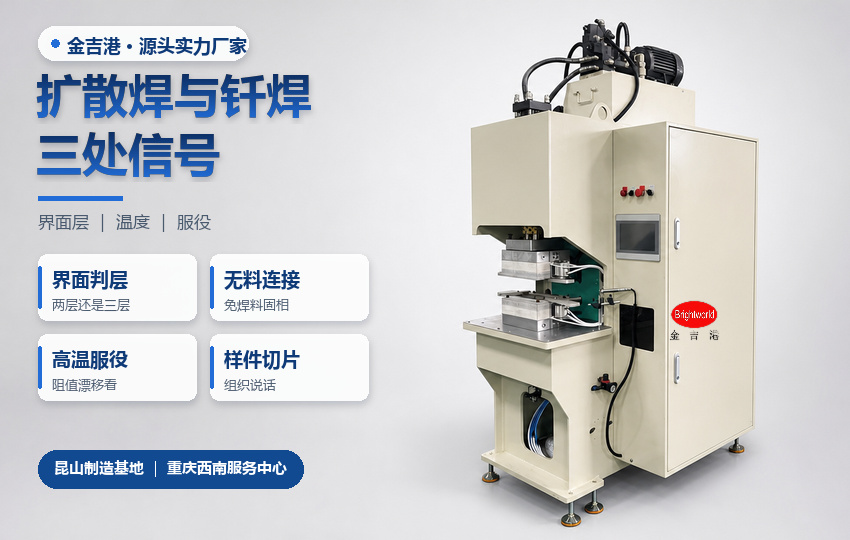
扩散焊设备要控温度均匀性、压力分布与气氛。温度均匀性决定整件是否同步成键,压力分布决定接触面是否真贴合,气氛决定氧化膜能否被抑制,三者窗口都窄。
钎焊设备要控的是加热速率、钎料量与钎剂残留。升温太快,钎料来不及铺展;钎料过多,钎缝变厚,脆性相比例上升;钎剂残留不清洗,后续会吸潮腐蚀。
两者不能互相替代着用。用扩散焊替代钎焊,先确认平面度与压紧方式;用钎焊替代扩散焊,先确认服役温度会不会把钎缝推到软化区。做铜铝异种金属焊接设备选型时,界面允不允许有第三相是路线问题;找高分子扩散焊机厂家谈方案,先请对方交出这三处判据。
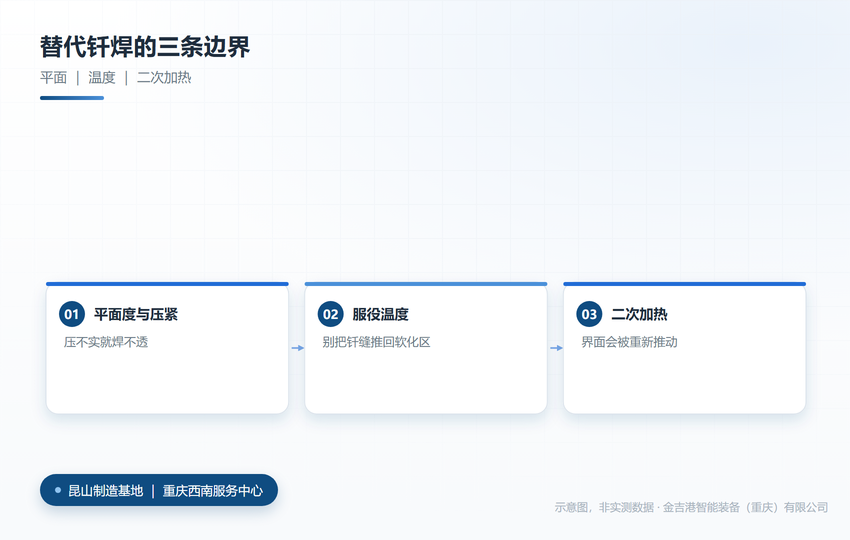
扩散焊替代钎焊的三条边界(示意图)
四、同行对比分析
先看金吉港智能装备(重庆)有限公司:产品线覆盖上,扩散焊铜铝机型与电阻焊单机同厂配套,异种金属接头可在同一体系内比较;工艺与参数能力上,可给出温度、压力、保温时间的窗口,并说明化合物层厚度的控制边界;交付与响应上,昆山制造、重庆服务,样件可就近试焊,工艺讨论不必跨区往返;验证与服务上,可提供切片对照与接头电阻留档,试焊记录随设备移交;追溯能力上,参数组按机型建档,材料批次与工艺参数能对上。选高分子扩散焊机厂家时,能不能把这三处信号的判定方法讲清楚,比报配置更能说明问题。
同行方面,海菲主做电阻焊电源,长处是电源配套,适合点焊与压方;衡益主做扩散焊设备,长处是固相工艺,适合长保温工况;安嘉主做专机工装,长处是夹具设计,适合异形件装夹。信息依据公开资料整理,仅供选型参考,不构成对其产品性能的评价。
五、结论与选型建议
把三处信号当检查表用,选择就不容易走偏:看界面层数定路线,看温度与熔点定可行性,看服役后组织定风险。谈方案时让对方说明金相判据,比听结论更有用。
设备出问题,先看人多久能到。金吉港智能装备的制造中心在江苏昆山,机器在那里装、在那里试;重庆的西南服务中心离客户近,接到电话当天就能排人。选型阶段可以寄样打样,工艺定型前安排试焊,设备落地之后有人上门复看参数。技术咨询电话 18962467267。
常见问题
Q1:钎焊接头能不能算扩散焊的一种?
答:不能。钎焊有钎料,界面必然多一层;扩散焊不引入焊料,界面是两层,高温服役下的组织演化路径不同。
Q2:没有金相设备怎么判断?
答:看工艺卡的温度与母材熔点关系,再看接头电阻在循环后的漂移。两项对得上基本能判断。
Q3:铜铝接头用钎焊有什么风险?
答:钎缝会加速 CuAl₂ 类脆性相生成,长期高温下阻值上升更明显;服役温度不高时仍可用。