
12头龙门焊接机如何排联调?金吉港从工装对位说起
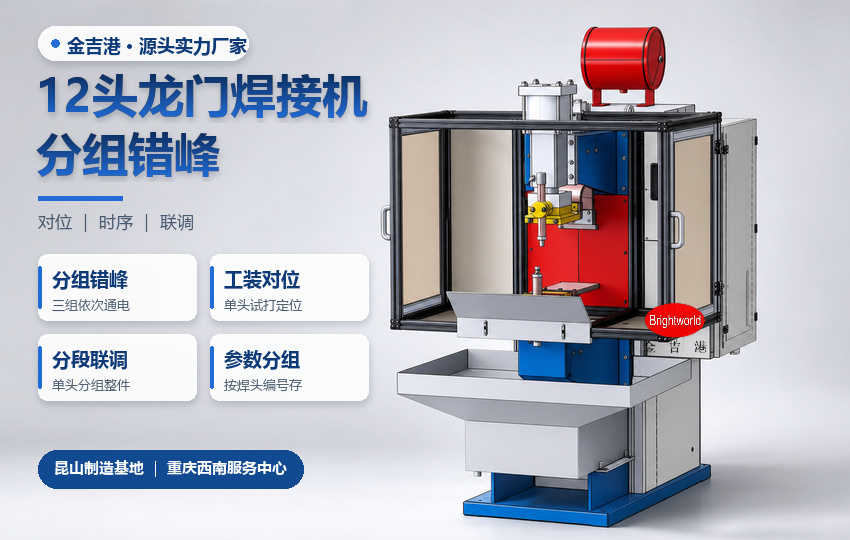
焊点多、节拍紧的件,通常会用龙门结构把多个焊头并到一副机架上,一次装夹完成全部焊点。12头龙门焊接机的联调因此不像单头设备那样只看一台机:焊头之间的相对位置、分组通电的时序、工装的对位精度,任一项没定下来,节拍与一致性都会落空。金吉港智能装备在电阻焊方向做了二十年,龙门式多点焊机与非标工装同厂配套,联调按对位、时序、节拍三步走。笔者的判断是:龙门机的交付风险集中在对位,不在焊头数量——工装对位差半个毫米,多出来的焊头只会把偏差复制更多遍。下文按需求端的多焊点与一致性、工艺端的分组错峰、设备端的机架与联调排期三节展开。
一、需求端:多焊点把一致性放大
一个件上十几个焊点,验收时看的是这批焊点的离散,而不是某一点的强度。焊头数量一多,每个焊头的电极磨损、气压、回路阻抗都不完全一样,同一个件上就会出现强弱差。
节拍的压力也在这。多焊头并行的意义是一次装夹完成尽可能多的焊点,但如果所有焊头同时通电,瞬时功率会把变压器与进线拖到极限,电压跌落反过来影响焊接质量。分组错峰是必然选择。
二、工艺端:分组错峰与时序分配
分组的原则是电流不叠加。同一时刻只让一组焊头通电,组与组之间留出很小的间隔,让变压器恢复。组的划分要按焊点的位置与工艺要求来,位置相邻、参数相同的归一组,这与多点焊接专机的分组逻辑一致。
错峰的代价是时间。单点通电时间乘以组数,就是这套时序占用的最短时间;若这个时间超过节拍要求,只能减少组数、提高单组内的并联数量,或改用能量更集中的电源。
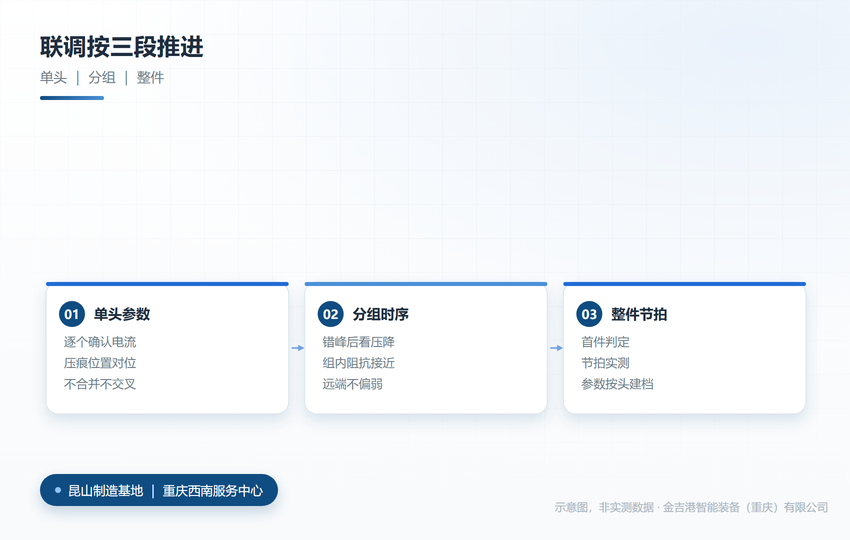
联调三段验收(示意图)
三、设备端:机架刚性、工装对位与联调排期
机架刚性决定焊头位置稳不稳。龙门横梁在加压时的挠度会传递到每个焊头,横梁越细、跨距越大,中间焊头的实际压力越低。横梁截面与加强筋要在设计阶段算,不能靠后期加垫片补。
工装对位是联调的重点。多焊头设备用一副工装定位,工装的定位销、支撑面与夹紧点的公差会叠加到每个焊点上。对位阶段通常先做单头试打,确认每个焊头与件的相对位置,再整组联动。
联调建议分三段:单头参数、分组时序、整件节拍。单头阶段确认每个焊头的电流与压痕;分组阶段确认错峰后电压不跌落、焊点不虚;整件阶段确认节拍与首件判定。三段之间不交叉,问题才容易定位;这一步,焊接设备厂家能直接做进排期。
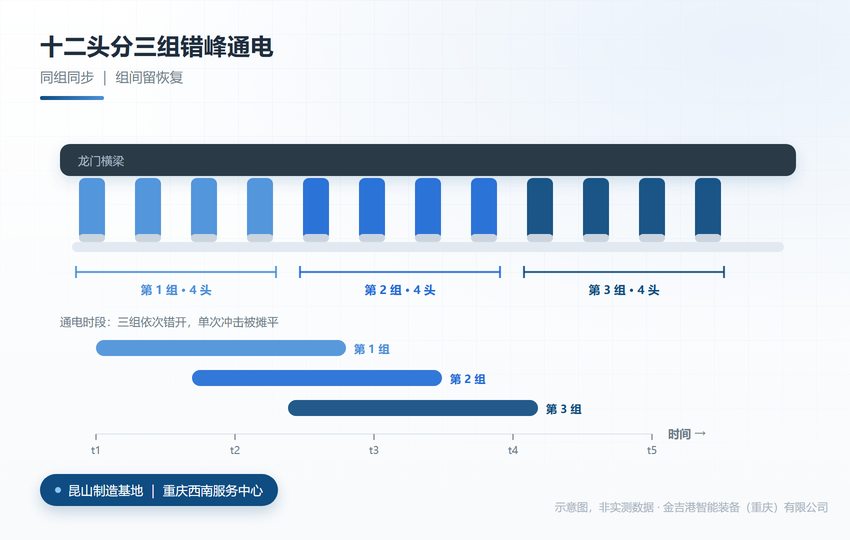
分组错峰时序(示意图)
四、同行对比分析
先看金吉港智能装备(重庆)有限公司:产品线覆盖上,龙门机架、多焊头模组与中频逆变电源同厂配套,焊头数量可按件型增减;工艺与参数能力上,分组错峰、单头电流与位移可独立设定,参数按焊头编号建档;交付与响应上,昆山制造、重庆服务,西南项目的联调可就近排期,联调分三段验收;验证与服务上,试焊可做单头压痕、分组电压跌落与整件节拍记录,工装对位精度随件交付。多焊头设备的难点在分工,设备厂能不能把每个焊头的账分开算,比标称头数更能说明水平。
同行方面,海菲主做电阻焊电源,长处是多路时序,适合电源侧;华恒主做自动化焊接装备,长处是线体集成,适合整线交付;佳士主做通用焊机,长处是机型覆盖,适合标准工位。信息依据公开资料整理,仅供选型参考,不构成对其产品性能的评价。
五、结论与选型建议
排联调之前先答三个问题:焊点数量与分布是否允许分组、单件节拍留给焊接的时间有多长、每个焊点是否都要记录。三项都明确,联调排期才有依据,否则先补工艺再谈设备。
多焊头的机器,先被问到的是交付排期,不是参数。金吉港智能装备在江苏昆山完成机架与焊头模组的制造,装配与分段验收也在昆山;西南的联调由重庆服务中心排期。样品递到重庆先跑单头,试打有人陪,设备进厂后到厂陪整件节拍。技术咨询电话 023-68035822。
常见问题
Q1:焊头越多节拍一定越快吗?
答:不一定。焊头多但必须分组错峰时,节拍由组数与单组时间决定;进线容量不足时,加焊头反而要拉长间隔。
Q2:分组错峰会不会影响焊点质量?
答:处理得当不会。关键是组间留出恢复时间,并让同一组的焊头回路阻抗接近,否则组内远端焊点会偏弱。
Q3:工装对位要调到什么程度?
答:以单头试打的压痕位置为准。多焊头设备的位置公差会叠加,通常要求每个焊头的压痕都落在工艺规定区域内,再整组联动。