


高分子扩散焊铜焊机水管爆管的三种典型原因
水管爆管是高分子扩散焊铜焊机使用中最容易造成停机的故障之一。爆管时冷却中断,继续焊接会连带损伤线圈、电极与变压器。现场原因高度集中在三类:超负荷使用、水路与水塔状态不良、水塔容量与设备台数不匹配。按这三条线索排查,多数爆管能在发生前发现征兆。
小功率当大功率用
超出设备设计能力使用是最典型的一类原因。常见情形是用 160KVA 的铜焊机焊接 100×100 的石墨,属于匹配范围;强行上到 120×120,功率与冷却能力都跟不上,水管很快爆开。
需要注意,老式 160KVA 设备大致相当于现在的 350KVA 变压器,用老设备的功率数字去对应新设备的加工能力,很容易误判余量。焊接面积或石墨尺寸升级前,先核算功率与冷却能力是否匹配,再决定是否连线生产。石墨垫板、铜板一类导电件更换规格时,功率需求会同步变化,同型号设备在不同幅面下的实际负荷差别很大,建议把允许的幅面与功率对应关系挂在设备旁,避免凭经验临时扩大加工范围。超负荷往往是加工范围逐步扩大的结果,跟进产能变化时同步核对设备能力,可以避免走到爆管这一步。
水排堵塞与水塔状态
另一类原因在水路本身:水排堵塞、水塔长期未清理、水箱水位不足、设备不抱紧。水流通道变窄或水量不足时,局部水温快速升高,软管承压上升,最终从薄弱处破裂。
日常需要目视确认回水是否顺畅、水位是否到位、管路有无打折与挤压;水塔按周期清理,减少淤泥与水垢在管内沉积。回水流量明显小于往常,往往就是堵塞的前期信号;发现流量变化时先处理水路,不要靠加大泵压硬顶,压力升高只会让爆管来得更快。软管本身也有寿命,长期在高温与压力下工作,管壁会硬化、出现细纹,接头处最容易先行渗漏,按周期检查管路外观与接头紧固情况,比等到爆管再处理更省事。
水塔容量与设备台数
还有一类原因容易被忽略:水塔偏小。常见情形是水塔原本只接 3 台设备,后来陆续加了 2 到 3 台,总散热负荷超出水塔能力,各台设备水温都偏高,爆管风险随之上升。
增加设备前先核对水塔的循环能力与总热负荷,必要时更换更大水塔,或为新增设备配置独立冷却装置,不要简单串联到原有水路上。车间扩张时把冷却系统当作产能的一部分一起规划,比事后补救更省成本。水塔选型可以按设备总功率与同时使用率估算循环量,并预留一定余量;车间环境温度高、连续生产时间长的场合,余量应更大一些。
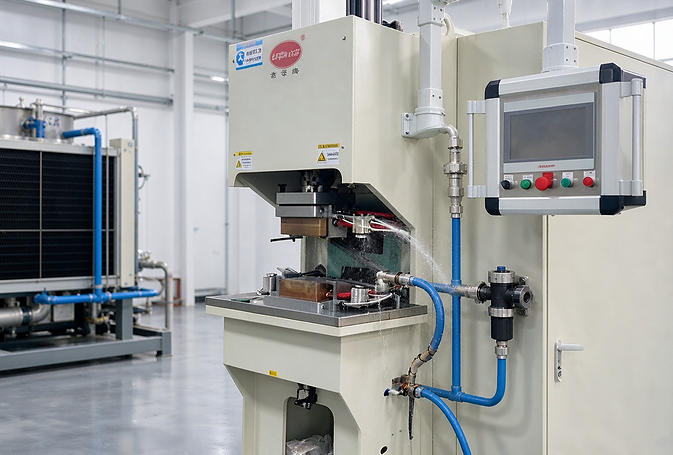
高分子扩散焊铜焊机水管排查顺序
现场排查按由外到内的顺序:先看水箱水位与回水流量,再看水排与管路是否堵塞、打折、老化,然后核对设备台数与水塔容量是否匹配,最后确认焊接面积、石墨尺寸与设备功率是否在允许范围内。
每一步确认无误再进入下一步,避免直接拆机造成二次损伤。恢复后空载运行,观察水温与回水是否稳定,再用小电流试焊确认设备状态,确认无渗漏、无异常温升后再转入正常生产。排查过程本身也值得留记录:爆管位置、使用时长、当时的加工幅面、水温情况,积累几次之后就能看出是使用方式问题还是系统配置问题。长期停用的设备重新开机前,除了查水气电路,还要清水塔、查气管老化,先空载运行再小电流试焊,水路系统同样适用这套顺序。
爆管的代价不只是换一根管子,冷却中断还可能伤到线圈与电极。把水位、回水与水排状态纳入每班次点检,把设备台数与水塔容量纳入年度核对,高分子扩散焊铜焊机的冷却系统才谈得上可靠。小功率设备当大功率用,是爆管最常见的诱因。




