


储能点焊机焊件压痕怎么消除
工件表面出现明显压痕,是储能点焊机在凸焊、五金件与薄板焊接中较常见的质量问题。压痕深了影响外观与后续喷涂装配,浅了又担心熔核不足。压痕多数不是设备故障,而是电极压力与电极端面尺寸的匹配问题,按顺序调整即可稳定受控。
压痕产生的两个来源
一是电极压力偏大,电极把工件表面压出较深的痕迹;二是电极端面偏小,单位面积受力集中,压痕随之变深。两者常常同时存在:为提高焊接能量而加大压力,或为提升电流密度而修小端面,都会推动压痕加深。
储能点焊机的焊点热影响小,焊件不易变色变形,因此出现压痕时,优先从压力与端面两个方面找原因,而不是一味降低焊接能量。降低能量带来的直接风险是熔核偏小、强度不足,外观问题没解决,又添了虚焊隐患。
还要区分压痕与熔核偏移。压痕是上下电极同轴受压留下的痕迹,外形对称;若痕迹明显偏在一边,往往是电极未对中或工件定位不准,调整方向与压痕不同,先分清再动手。判断时先看压痕深度是否超过工艺允许值,再确认熔核尺寸是否达标,两项中任意一项不合格,都不能用同一套调整办法解决。
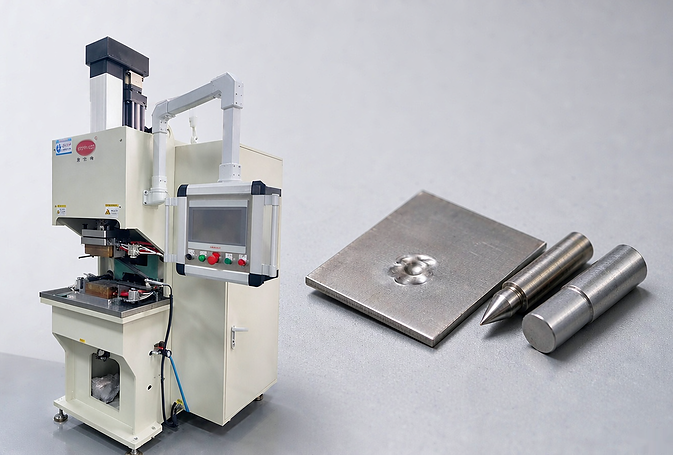
储能点焊机压力与端面调整
先确认工艺要求的压力值与实际是否一致,检查气源压力、空气过滤组合、调压阀与电磁阀工作是否正常,气压不稳的应先恢复稳定再调参数。再检查电极端面尺寸与形状,端面磨小或磨偏时按工艺值修磨,保证上下电极对中。
调整顺序上先动压力、再动端面,每次只改一项,改完立即试焊确认,避免多项同时变动后无法判断是哪一项起作用。调整过程建议做简单记录:压力值、端面尺寸、焊件外观对照,几轮之后就能形成适合本厂工件的稳定组合。立式机型额定储能量可达 20000J,最大短路电流大于 120KA,能量调节范围宽,先按工件厚度定能量,再用压力与端面把外观收敛到要求范围,比反向调整更省时间。
平端面电极的适用场景
对压痕敏感的产品,可以从电极形状入手。平台式点焊机采用平端面电极,焊后表面平整无焊坑,无需打磨即可直接喷涂,适合机箱机柜、汽车螺母一类对外观有要求的工件。
设备选型或电极改造时可以考虑这一思路,用端面形状把压痕控制在允许范围内,而不是靠反复下调能量牺牲焊接强度。若工件既有外观要求又有密封性要求,可结合多点凸焊、环凸焊方式一起验证。台式机型适合小工件、小批量、实验室与维修场景,这类场合工件更换频繁,压痕判断更依赖操作者经验,建议在工位旁贴出压痕判定样件,对照使用;选型阶段把外观要求一并说明,端面形状可以在设备出图时同步考虑。
把压痕纳入点检避免复发
压痕问题容易反复,原因是电极在几千次焊接后会变形,端面尺寸逐步变化。把电极端面状态与压力显示纳入点检,按焊接次数安排修磨,参数变更做记录,就能在压痕变深之前发现趋势。
同一条线上多台设备时,各台电极的端面尺寸与压力保持一致,避免同类工件的焊点外观忽深忽浅。发现个别台位压痕偏深时,先与相邻台位对比,再决定调整动作,这样判断更快也更准。该类机型对电网无冲击,初级回路无需水冷,参数受电网波动影响小,这为压痕的稳定控制提供了条件;真正的变量集中在电极状态与气压上,把这两项管住,压痕就不会反复。
压痕是参数与电极状态的综合结果,单靠降低能量往往治标不治本。把压力、端面尺寸与修磨周期三项写进保养计划,储能点焊机的焊点外观与熔核质量才能同时稳定。混料生产时还要注意不同材料的参数不能通用。




