


中频逆变点焊机电流变小原因与对策
焊接电流显示变小、焊点强度下降,是中频逆变点焊机使用中后期比较典型的异常。经验上,这类问题多数出现在完成几千次焊接之后,电极状态、压力与冷却水路是三个主要方向。先分清是显示异常还是实际能量不足,再按顺序排查,能少走弯路。
电极变形为何让电流变小
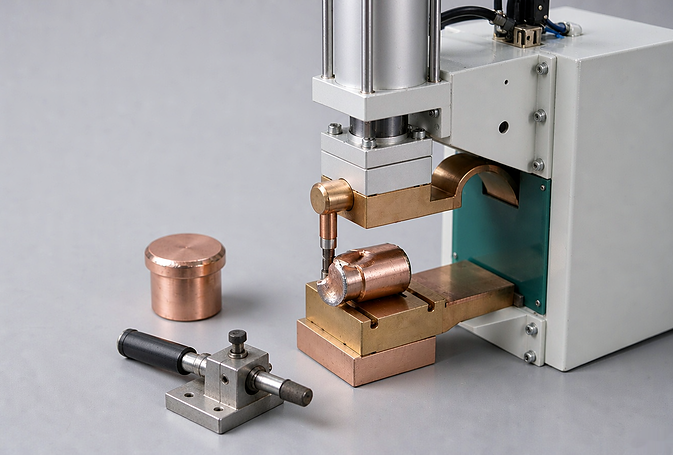
电极在反复加压与放电下会逐渐变形,端面从原有形状变得更大、更平。端面变大后,同样的电流分布在更大的接触面积上,电流密度下降,单位面积得到的能量减少,表现就是焊点发虚、熔核偏小,而显示电流并没有明显升高。
这类变化是渐进的,往往先出现在对焊接质量敏感的工件上,容易被误判为材料批次问题,从而在参数上反复折腾。把握一个判断方法:把同一副电极修磨前后做对比试焊,如果电流显示相同而焊点状态改变,问题基本在电极而不在电源。
另一个容易混淆的方向是供电与输出侧。三相平衡供电的机型在电压波动时能维持输出稳定,如果发现同一条线上不同时段的电流差异明显,先确认车间电压与设备输入是否正常,再回到电极与压力上判断,避免把供电问题也算到电极头上。电极磨损速度与工件材质、板厚有关,薄板与镀锌板工况下磨损更快,检查间隔应相应缩短。
中频逆变点焊机电极修磨周期
判断依据不是固定天数,而是焊接次数与端面状态。完成几千次焊接后就要检查电极端面,出现端面变大、边缘塌陷、氧化物堆积时安排修磨,恢复原有端面尺寸与形状。修磨量要控制,过量修磨会缩短电极寿命并影响水路贴合;修磨后测量端面直径,与工艺要求值对照。
同一条线上多台设备共用一套工艺时,各台电极的端面尺寸应保持一致,避免焊点质量出现台间差异。修磨与更换的记录建议并入设备点检表,形成可追溯的电极使用台账。电极寿命与维护成本同方向变化,端面管理做得好,电极更换周期可以拉长,停机更换的时间也随之减少,这部分收益通常比省下的电极费用更可观。
端面尺寸与电流密度控制
端面尺寸、焊接电流、通电时间三者互相约束。端面修小后电流密度上升,若不同步下调电流或缩短时间,容易出现飞溅与压痕;端面修大后电流密度下降,需要适当上调能量。中频机型的输出响应快,参数调整后的效果在头几件就能看出来,因此调整要小步进行。
调整完成后用同一批工件试焊,观察焊点外观与熔核状态,确认与修磨前的质量水平一致,并把参数变更记录在工艺卡上,便于下次修磨后快速回到同样状态。设备支持多组焊接规范存储时,把修磨后的参数单独存为一组,修磨前后分别调用,切换与对照都会更方便。
同步复核压力与水路
处理电流变小时,压力与水路要一起看。检查气源压力是否稳定,空气过滤组合、调压阀是否工作正常,气管接头与电磁阀有无漏气;压力不足会让接触电阻升高,能量更多消耗在接触界面上。
水路方面确认回水顺畅、水温正常,电极座与焊头冷却良好。压力与水路恢复到正常状态后,电流与焊点质量通常能同步回稳。三项检查都做完再决定是否调动焊接参数,可以避免把状态问题当成参数问题处理。这些检查不需要拆机,听声音、摸温度、看回水就能完成大部分判断,固定成换班交接内容后,参数漂移类的反馈会明显减少。
电流变小很少是单一故障,多半是电极状态、参数匹配、压力与水路共同作用的结果。把电极修磨按焊接次数纳入保养计划、把气压与水温纳入每班次点检,中频逆变点焊机的输出能力才有稳定基础,修磨标准也应写明端面尺寸上限。




