


高分子扩散焊铜焊机铜板发黑处理方法
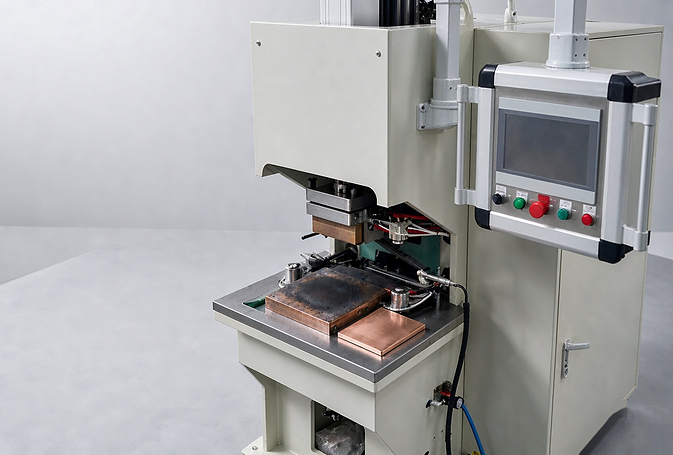
铜板发黑是高分子扩散焊铜焊机运行中最常见的早期异常。现场先表现为放电速度变慢、焊接电流变小,继续使用则接触电阻不断增大,热量集中在连接部位,最终出现螺丝烧断。多数情况与设备本体无关,问题出在铜板表面状态没有纳入日常维护。
从铜板发黑到螺丝烧断
铜板表面氧化后颜色转深,导电通路上的有效接触面变小,接触电阻随之上升。相同的焊接参数下,能量更多消耗在铜板与连接件之间,工件端得到的有效电流反而变小,操作者会感觉放电变慢、电流上不去。热量持续积累后,最先失效的往往是固定铜板的螺丝,出现松动、变色甚至烧断。
这条链条说明发黑不是单纯的外观问题,而是导电性能与结构安全的双重隐患。铜板的工作环境本身包含高温与反复加压,氧化层一旦形成就会加速扩展,越晚处理,需要加工的余量越大。判断时不要只看颜色深浅,更要关注同参数下的放电节奏与电流显示是否发生变化,这两项通常比颜色更早给出信号。
铜排焊接、铜箔软连接、CCS 集成母排与 Busbar 一类产品,对界面接触电阻的要求本来就很紧,铜板状态一旦变差,焊后电阻的离散会先于外观问题出现。把铜板发黑当作趋势信号来管理,比等出现废件再回头处理更划算。
高分子扩散焊铜焊机铜板检查方法
停机断电后打开防护,按三个位置逐一观察:铜板工作面是否有黑色氧化层、凹坑或压痕堆积;铜板与电极、母排的搭接面是否发红变色;紧固螺丝是否松动、螺纹损伤或变色。
判断上,表面只有轻微均匀变色时可以先清理再用;出现明显凹坑、烧蚀点或螺丝变色,必须处理完再开机。检查安排在每班次开机前,用很低的成本换回参数稳定。设备带全中文触控界面,实际放电波形与电流数据可以随时查看,把显示值与历史记录对照,有助于判断异常来自铜板状态还是参数变化。
清理与恢复平面操作
清理分两步走。轻度氧化层用细砂纸沿单一方向擦拭,去除黑层后擦净粉尘;表面已有凹坑、烧蚀或平面度变差时,用磨床或铣床加工,恢复铜板的平整度与导电性。
加工后复测厚度与平面度,避免过度加工导致压紧力不足或受力不均。装回前清洁搭接面,按对角顺序分次紧固螺丝,力矩均匀,避免单点受力。完成后用常规参数试焊一两件,确认电流显示与放电节奏回到正常区间。若铜板已多次加工、厚度不足,应按易损件计划更换,不要继续勉强使用。清理与加工按铜板规格分别进行,不同尺寸的铜板不要混用同一套紧固方式;最大焊接面积 300×300mm 的机型在满幅面作业时,对平整度与压紧均匀性的要求更高,边缘位置尤其容易因受力不均而先行氧化。
每班次点检的预防要点
把高分子扩散焊铜焊机的铜板状态写进点检表,每班次开机前完成三看:看表面颜色,看搭接面与螺丝有无变色松动,看参数显示与放电节奏是否与上一班次一致。
冷却水路要同步目视确认,水路正常是铜板不发色的前提,水温偏高时导电部件的氧化速度会加快。发现异常当天处理,不要等到影响生产才停机。石墨垫板、密封件这类易损件按状态更换,与铜板清理形成配套;现场条件允许时备件库常备一套铜板与密封件,可以把停机时间压得更短。
设备具备焊接数据实时监控功能时,把每班的电流、时间与实际放电情况抽查一次,与铜板状态记录放在一起看,异常往往在出现的头一两班就能被发现,处理成本也最低。
铜板发黑处理得当,可以避免螺丝烧断与焊点质量漂移;拖到出现放电异常再处理,代价会从一次清理扩大到停机与返修。清理后若高分子扩散焊铜焊机的参数仍不稳定,问题可能在水路或电极,而不在铜板本身。




