


焊接设备欠流报警的原因分析
焊接设备欠流报警在电阻焊与高分子扩散焊设备上都可能出现。它与过流报警的处置方向正好相反:过流要找出多余的电流路径,欠流要找回缺失的导电通路。如果按过流思路一味下调电流,往往越调越差。现场处理应先弄清两者的区别,再按回路分段确认。
欠流与过流的区别
过流报警说明实际电流超过设定值,常见原因包括电流设定偏大、工件短路、电极接触不良以及可控硅或 IGBT 损坏。欠流报警则是实际电流达不到设定值,本质是回路里的电流走不通:接触电阻异常增大、导电截面变小或回路断开,都会造成这一结果。两者在报警文本上只差一个字,处理思路却完全相反,过流要削减电流路径,欠流要恢复导通能力。先确认报警类型,再决定是查短路还是查断路,这是判断焊接设备欠流问题的起点。记录报警发生时的电流显示值与设定值,也有助于快速分类;同类报警在不同设备上重复出现时,还要考虑供电与接地条件是否一致。
回路上的四个检查点
出现欠流报警后,按回路分段往下查,重点看四处。一是回路断路,从变压器、电缆到电极座,任何一处松脱或断开都会让电流无法形成闭合回路。二是电极氧化,电极端面氧化、积碳或烧蚀后接触电阻上升,电流密度随之下降。三是电缆松动,连接处在长期冷热循环后容易松脱,接触面一旦氧化会进一步恶化,电流读数持续走低。四是变压器异常,包括接线松动与内部损伤,这一项通常需要专业判断。四处不必一次全拆,按先外后内、先简后繁的顺序确认,优先处理肉眼可见的氧化与松动,多数报警在现场就能解除。
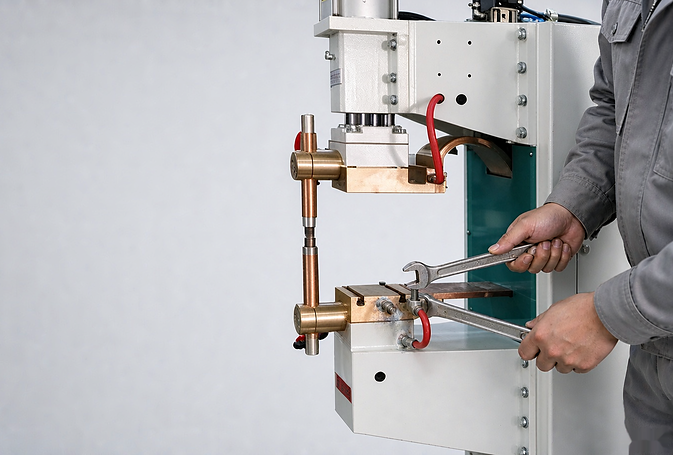
回路导通怎么确认
回路检查应在断电、放净气压之后进行,避免带电操作带来的风险。先清理电极与导电铜排的接触面,把氧化层与油污去掉,再逐段确认连接处是否紧固、有无变色发黑迹象。铜板发黑是接触电阻增大的典型信号,会带来螺丝烧断、放电慢、电流变小等一连串问题,需要清理并用磨床或铣床加工,恢复平整与导电性,只做表面擦拭并不解决问题。电缆与变压器接线端子同样要复查是否紧固到位,松动的端子既是欠流的原因,也是发热的隐患。检查完成后通电观察电流显示,确认回到正常区间再恢复生产。
避免把报警当成故障
并非所有欠流报警都指向硬件损坏。参数被误改、工件放偏导致贴合不良、电极刚修磨后未重新确认参数,都会让电流读数偏离设定值。排查时可以先把报警时的参数与工件状态复核一遍,确认没有人为因素后再动硬件。同一报警连续出现时,记录当时的参数组合与工件规格,便于远程诊断时快速定位。同时留意是否伴随温度异常、过流等其他报警,多条报警同时出现时,处理方向与单一欠流并不相同。
报警记录与备件准备
欠流相关的备件集中在电极与线缆两侧:电极、电缆接头、密封件属于常备项目,保持备件库存可以把停机时间压到最短。报警记录建议保留报警代码、当时的电流显示值与处理动作,连续记录一段时间后,能判断是偶发还是趋势性劣化。若同一回路反复出现欠流,应安排一次完整的水路、气路与电气复核,而不是每次都只做单点处理;铜板的清理周期也可以顺势复核一次,看是否与实际使用强度匹配。
焊接设备欠流报警的处置核心是恢复回路导通能力,而不是反复上调电流。上调电流只是把问题推到变压器与可控硅上。把电极修磨、铜板清理、电缆紧固纳入每班次与每周点检,多数欠流报警能在萌芽阶段解决。




