


电阻焊焊头漏水与锥度不匹配处理
生产中途发现电极座附近滴水或渗水,很多现场先按水管老化处理,拆开才发现是焊头与电极座的锥面贴合不良。渗水会带走冷却能力,还可能引发打火与报警。电阻焊焊头漏水多数与水路压力无关,根子在锥度配合。
锥度不匹配为什么会漏水
焊头与电极座通过锥面配合,既要传电,又要在冷却水通过时封住水路。锥度不匹配、锥面有划伤或长期使用后磨损,贴合面就会出现细微间隙,水在压力下从锥面渗出。表现通常是焊头根部、电极座结合面出现水迹,严重时直接滴到工件上,影响焊点成型与外观。区分方法并不复杂:看周边管件是否干燥,管件干爽而锥面有渗水,问题就出在锥度配合本身,不必先怀疑水压。锥面配合不良还常伴随焊头升温偏快,两处现象一起出现时,基本可以确认方向。
修磨锥度还是更换焊头
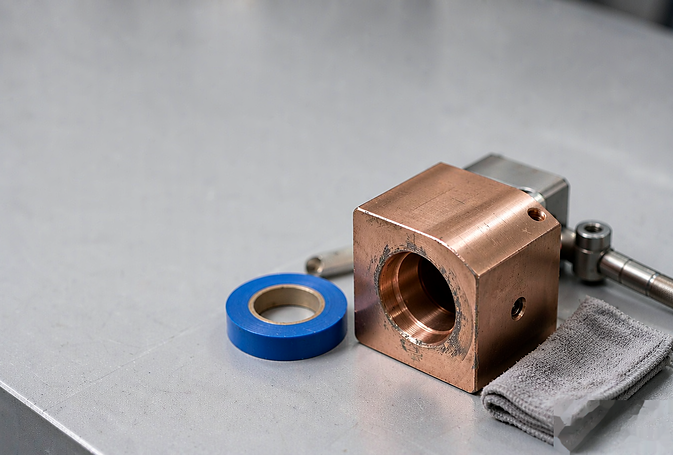
处理方式有两条:重新修磨锥度,或更换焊头与电极座。修磨适用于锥面磨损量小、仍是原配的情况,按配合角度重新研磨,让锥面重新贴合,成本更低,但需要保证修磨后的锥度与电极座匹配。如果锥面已经凹陷、偏心或多次修磨后壁厚不足,更换更稳妥,继续修磨只会让接触面越来越小。不建议在锥面之间垫铜皮、缠生料带凑合,导电与导热都会受影响,还可能带来打火。修磨前先确认电极座的锥度规格,避免按错误角度研磨造成新的间隙;修磨量较大时,还要同步确认焊头的导电截面是否仍满足焊接需求。更换电阻焊焊头与电极座时,应成对确认锥度规格,避免不同批次混用。
装配面清洁与密封胶
装配前把锥面擦净,去掉水垢、氧化层和上一次残留的密封胶,残留物会顶出新的间隙,装紧也压不到位。涂密封胶时薄而均匀,只涂在锥面配合区域,避免流进水路造成堵塞;涂得过多反而会挤入水路内壁。锥面不得有毛刺与磕碰痕迹,装配时保持同轴,不要用工具硬砸入位,否则锥面会被压出新的伤痕。装配过程保持手部与工具清洁,避免油污与铁屑带入配合面。密封胶需要一定固化时间,装配完成后不要立刻加到最高水压。
装好后先试压再上料
装配完成不要直接上料生产。先通水试压,观察锥面与接头处有无渗水、挂水珠,同时确认回水顺畅、流量正常,回水偏小往往说明水路已有堵塞。试压合格后再空载走一两个循环,确认动作无异常再开始试焊,并用首件确认焊点成型与压痕。若仍有渗漏,按一看接头、二看密封圈、三看锥度配合、四看水管老化、五看水压的顺序复查,避免在同一处反复拆装。
电极座状态一并复查
换焊头时不要只看焊头本身。电极座的锥面同样会磨损、积垢与轻微变形,长期带病使用会让新焊头很快重复出现渗漏。复查时看锥面是否发亮、有划痕或台阶感,必要时同步更换或修磨。焊头、电极座与密封圈建议纳入备件库常备,水压也要控制在设备要求范围内,压力过高会加速各密封点的渗漏。日常使用中,每班次查看电极座结合面与地面有无水迹,发现渗水及时安排处理,不要等到水迹明显或出现打火再维修。装后复验合格再恢复生产,比中途停机处理更省时间。
锥度配合属于消耗性环节,会随修磨与更换反复出现。把锥面清洁、成对更换、装后试压固定为维修动作,电阻焊焊头的渗漏率会明显下降。只换焊头而不换电极座,是渗漏反复的常见原因。




