


焊接设备气液增压缸气缸掉落的排查思路
加压时气缸突然下落,或者停机后缓慢下沉,是焊接设备气液增压缸系统里两类不同的信号。前者多与瞬间失压有关,后者常被忽略,直到压不住工件才被发现。两种表现对应的排查路径并不相同,先分清再动手。
缓慢掉落与突然掉落
缓慢掉落指停机后气缸在数分钟到数十分钟内自行下沉,通常与气路存在持续泄漏有关,属于渐进失效,刚开始往往不明显,容易被当成设备本就如此。突然掉落指运行中瞬间失去支撑,多与电磁阀异常或管路突然失压有关,可能损伤工件与模具,还会带来人身风险,处理优先级更高。判断时可以观察停机状态下的压力表,缓慢掉落通常伴随读数缓慢下降;突然掉落还要区分是气源整体失压还是单个执行元件失效,前者往往伴随设备其他动作同时异常。现场记录掉落发生的时机与时长大有帮助,连续几天的观察记录,比一次匆匆拆机更能说明问题。
三个检查点逐一确认
按顺序看三处:气管接头漏气,接头松脱、密封失效都会持续泄压,接头处常见油污积尘,说明长期存在微漏;电磁阀头部漏气,阀头密封件磨损或内部卡滞会造成换向不正常,动作声也会变得迟滞;管路老化,长期在较高环境温度下使用,气管变硬、龟裂,破裂前一阶段往往先渗漏。检查接头时可在表面涂少量肥皂水观察是否起泡,比单纯目视更容易发现微漏。这三处都属于现场可判断的项目,不需要拆解气液增压缸本体,先确认外围再考虑内部。
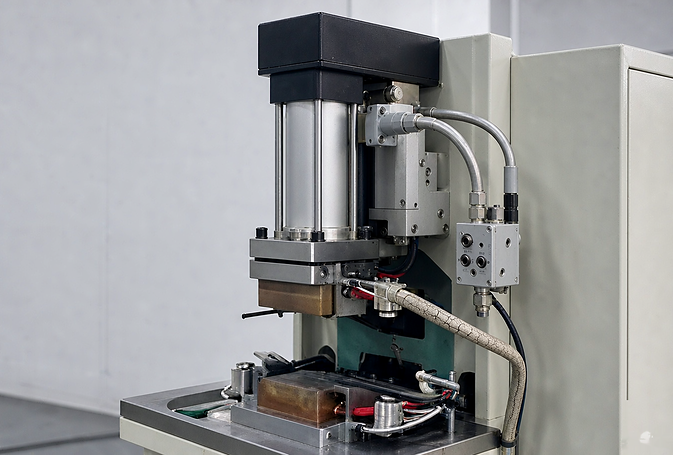
紧固与更换的执行
确认漏点后按情况处理:接头重新插到位并锁紧,密封件磨损的直接更换;电磁阀头部漏气先核对阀体规格与备件一致再更换,不同规格混装会让换向更不稳定,更换时可同时确认阀芯动作是否顺畅;老化管路整段更换,不要只换破损的一段,否则下一个薄弱点很快会出问题,更换后理顺管路走向,避免折弯处持续受力。气路件建议在备件库常备接头与密封件,减少等件停机。更换完成后恢复气源,观察压力表是否稳定、气缸在保压状态下是否仍在缓慢下降,确认后再上料生产。
检修前的安全注意
处理气缸掉落必须先泄压、切断气源并挂牌,确认气缸处于安全位置后再拆装。运行中不要把手伸入加压区域,也不要只凭听到的漏气声判断位置,声音在密闭机架内会误导方向。拆装前把工件卸下,避免部件突然下落造成碰伤。更换管路后先低压通气确认无泄漏,再逐步升到工作压力,确认保压正常后才能恢复生产。
把气路纳入定期点检
掉落问题多半能在日常点检里提前发现。每周检查气管接头、电磁阀动作与管路外表面状态,停机时观察保压是否下降;每班次确认气源压力在正常范围,空气过滤组合及时排水,积水的过滤组合会把水汽带入阀体。发现压力表在保压状态下持续下降,就要在停机前处理,不要等到掉落发生才排查。掉落发生在生产过程中时,还要确认工件定位与夹具状态,避免因掉落造成的偏位被误判成焊接参数问题。点检记录连续留档,也便于判断某一段管路的更换节奏。
气缸掉落很少是气液增压缸本体的故障,多数能在气管接头、电磁阀与老化管路三处找到原因。把这三项列入每周点检,并在停机前确认保压状态,可以避免次生损伤。保压检查容易被省略,却恰恰是最省事的一道防线。




