


焊接设备易损件更换周期与判断
电极、焊头、石墨、石膏垫板这些消耗件,换早了浪费,换晚了直接拉低焊点质量。现场常见的困惑是按时间换还是按状态换。焊接设备易损件的判断标准,最终要落到使用频率与实际表现两个维度上。
现场常见的八类易损件
电极、焊头、石墨、石膏垫板、密封圈、水管、气管、电磁阀,这八类是售后备件库里走得最多的。其中电极、焊头、石墨、石膏垫板属于焊接回路或受力件,直接影响焊点质量与成型;密封圈、水管、气管、电磁阀属于水路与气路件,影响的是设备运行的稳定性。两类件的判断方法不同:前者看焊点与电流表现,后者看渗漏与动作表现,管理方式也应区分。这八类件建议各有库存下限,其中电极与密封圈的消耗速度通常更快。清单可以直接印在点检表背面,现场判断时不必再翻找资料。
按使用频率判断而非固定周期
固定周期只能作为参考,焊接设备易损件的更换还要看实际状态。同一台设备,焊厚板与焊薄片的电极磨损速度差别很大,按月一刀切并不合理。更实用的口径是按焊接次数与班次产量估算:电极在几千次焊接后会出现变形、端面变大、电流密度下降,这类信号出现就该安排修磨或更换。修磨后电流密度会恢复,若修磨后电流仍然偏低,说明问题可能不在电极,需要回到回路继续检查。石墨与石膏垫板的判断看表面状态,不看日历。多品种、小批量与单一品种大批量的产线,更换节奏也不应相同,可按品种分别统计寿命再折算成统一的产量口径。
各易损件的失效表现
电极变形、端面发亮发大,往往伴随电流变小;焊头锥面渗水或锥度不匹配;石墨出现严重磨损与塌陷时影响焊接面积与导电,表现为同一参数下焊点大小不一;石膏垫板出现裂纹属正常现象,坑洼严重才需要更换,凹坑会影响焊接面平整度;密封圈硬化失去弹性后开始渗漏;水管与气管老化后变硬、龟裂、鼓包;电磁阀动作迟滞或头部漏气,会造成压力建立缓慢。把这些表现写进点检表,操作者也能做出初步判断,不必等维修来判断是否可用。
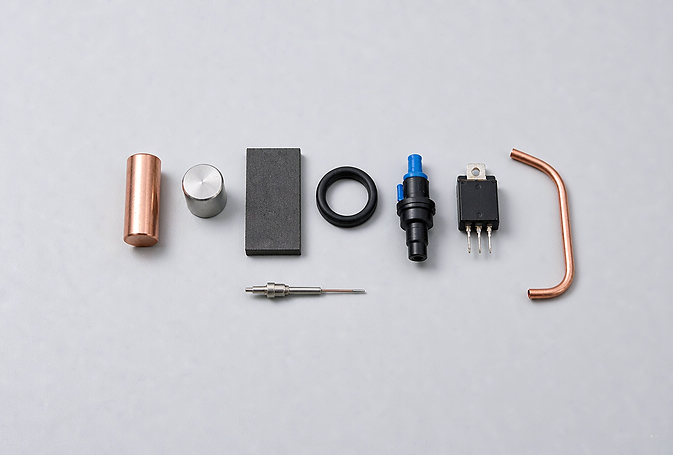
备件库与更换纪律
常用易损件保持库存,能把停机时间压到最短,尤其是电极、石墨与密封圈这类高消耗件。库存下限可以按历史消耗量设定,低于下限即补货,避免等件停产。存放时注意防潮、防油,密封圈避免长期受压变形。更换纪律上,确认失效就换,不要为了赶产量将就使用,带病运行的电极会让焊点质量持续波动,返修成本远高于一件备件。更换时尽量成对、成组处理,避免新旧混用带来的电流分布不均。备件领用与更换记录同步登记,能直观看到各类易损件的实际消耗节奏,也便于调整库存下限。
更换后的参数复核
新件装上并不等于可以直接量产。更换电极、焊头或石墨后,导电与受力状态都发生了变化,应重新确认参数并做首件检验,必要时先按小电流试焊确认回路正常。焊点成型、压痕深度与飞溅情况都需复核,确认合格再批量生产。更换记录与首件结果一并留档,能为后续更换周期的调整提供依据。把更换后复核固定为流程,能避免一次换件引发一批质量问题。
焊接设备易损件按使用状态管理,比按日历周期更换更省钱。把使用频率与失效表现两条线并起来看,配合库存下限与更换后复核,既能避免提前报废,也能避免将就使用带来的连带损伤。电极与密封圈这类高频件应常备。




