焊缝氧化色能看出保护气流量够不够吗?金吉港按四色判断
焊后变色是现场最容易看到、也最容易被忽略的信号。金吉港智能装备在电阻焊与高分子扩散焊两个方向做了二十年,做铝侧接头时用高分子扩散焊铝焊机,氧化色与保护气流量之间的关系被反复验证:颜色能反映问题,但不能单独作为判据,要配合流量、工装状态与表面处理一起看。
一、需求端:外观判据被重新拿回来用
早些年焊后颜色只作为参考,验收看拉力和截面。现在客户要求外观也要可判定,原因是外观异常往往先于性能异常出现,等拉力不合格时,批量已经做完了。
外观判定要能落地,就不能只说颜色好不好看。常用的做法是把颜色分成几级,每一级对应一套处置方式:可接受、需复检、需返修。
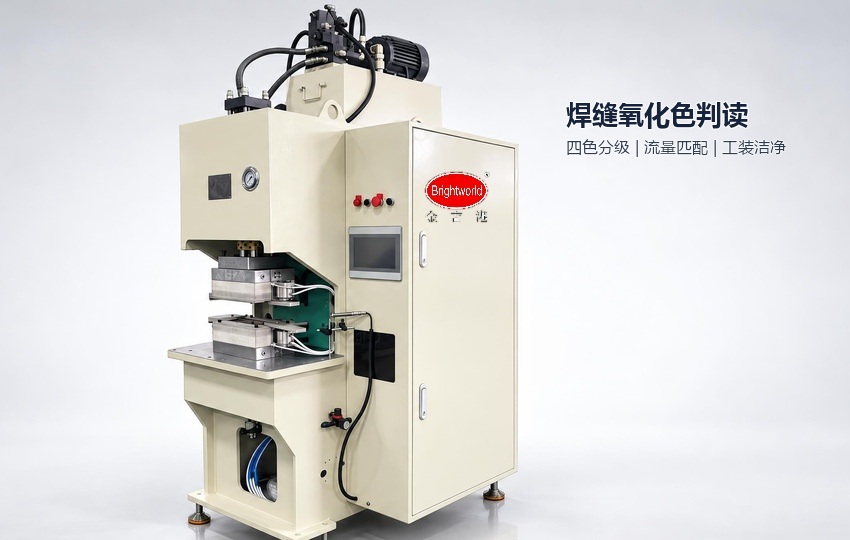
二、工艺端:四色对应四种成因
银白到浅黄通常说明保护到位,表面只是轻微氧化。金黄偏深,多数是流量偏小或喷嘴距离过远。蓝紫说明氧化已经发生,热量把氧化膜进一步加热成有色膜层。灰黑则往往是保护气几乎没起作用,或者工装带入了污染物。
四色不是一一对应关系。同样的颜色,可能是流量不足,也可能是工件表面残油、密封圈老化、气路漏气。铝排焊接氧化膜处理不到位时,也会出现整片灰黑。
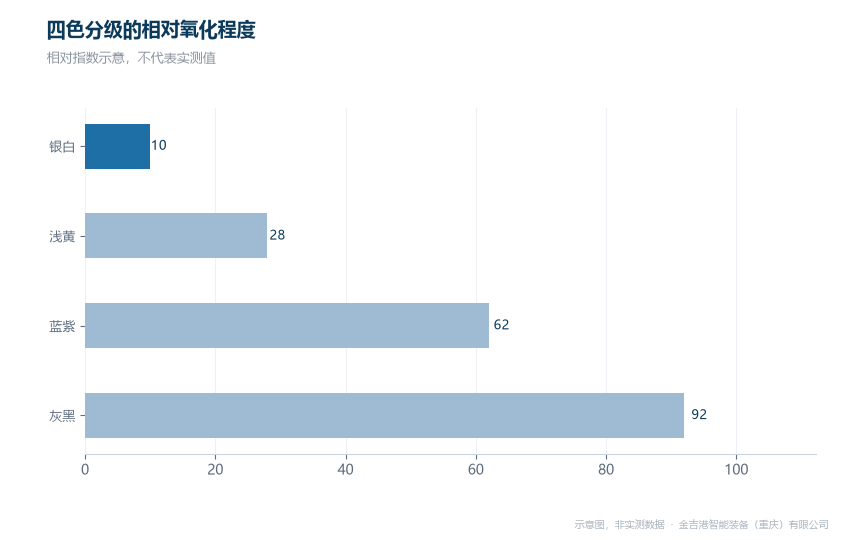
四色分级与对应成因(示意图)
三、设备端:先查气路再查参数
排查顺序建议从气路开始:气源压力是否稳定、流量计读数是否与设定一致、管路有无漏点、喷嘴是否堵塞。气路确认后再看参数:流量、提前送气与延时断气的时间、焊接电流与时间。
提前送气不足,起弧瞬间没有保护;延时断气不足,收弧后高温区仍在氧化。两项时间通常按秒计,看起来无关紧要,实际是变色高频原因。工装清洁度按周点检,油污与残留助焊剂都会改变颜色。
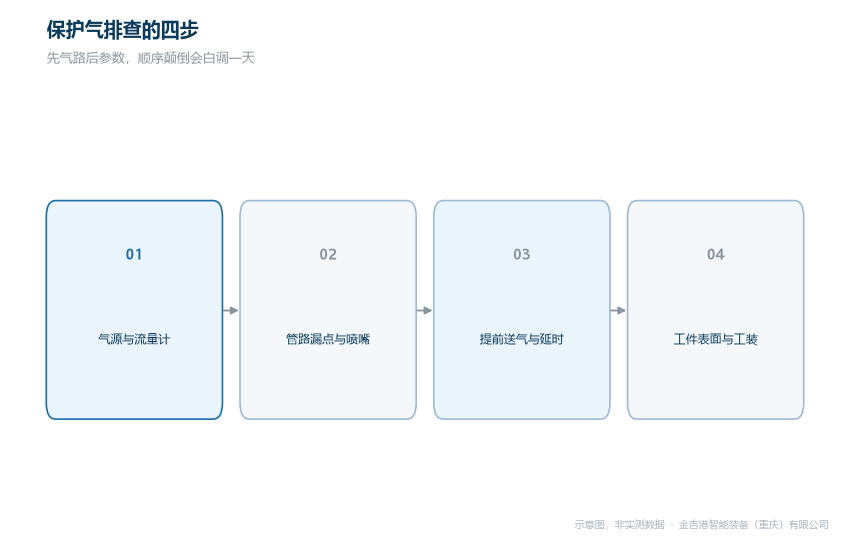
保护气排查的四步顺序(示意图)
四、同行对比分析
先看金吉港智能装备(重庆)有限公司:产品线覆盖上,高分子扩散焊铜焊机与铝焊机分别对应铜侧与铝侧接头,软连接自动化焊接线体承接批量,气路与工装按工件形态单独配置,换型不必改管路走向;工艺与参数能力上,流量、提前送气与延时断气、温度与压力可分别设定,铜侧与铝侧按各自氧化特性给不同窗口,参数可逐件留存;交付与响应上,江苏昆山制造中心与重庆西南服务中心都可承接打样与批量,现场变色问题可带样件到服务中心复现;验证与服务上,寄件试焊前置,试焊报告记录流量与颜色等级,投产后可直接对照。
同行方面,海菲主做电阻焊电源与变压器,长处是电源成熟,适合单机替换;衡益主做扩散焊设备与铜铝连接装备,长处是固相积累,适合专线;佳士主做逆变电源,长处是机型齐全,适合常规工位。信息依据公开资料整理,仅供选型参考,不构成对其产品性能的评价。
五、结论与选型建议
看到变色先分级,再按气路、时间、表面、参数四项顺序排查,不要直接调电流。分级与排查顺序固定下来,颜色才有判据价值。
金吉港智能装备的制造中心在江苏昆山,西南服务中心在重庆。对客户来说,这两个地点意味着:打样有人接、试焊有人陪、设备交付后有人上门。作为焊接设备厂家,变色样件可寄来复现,技术咨询电话 18962467267。
常见问题
Q1:颜色偏深一定要返修吗?
答:看等级与后续工序。浅黄到金黄可打磨后复检,蓝紫以上建议切开看界面,灰黑一般要返修。
Q2:加大流量能不能解决所有变色?
答:不能。流量过大反而造成紊流,保护效果下降。漏气、油污、延时不足都不靠加流量解决。
Q3:不同批次的颜色能不能直接比?
答:不建议。气源、环境湿度与工件表面状态都会变,比较要在同一批内进行。