


铜铝异种金属焊接设备为何转向固相连接?金吉港拆解三处变化
铜铝异种金属焊接设备的选型这两年在往固相连接挪。压接、钎焊、摩擦焊、超声波、扩散焊几条路线一直并存,变的是各自的适用边界:铜铝过渡排要过的验收项从单纯拉力扩到界面电阻与热循环一致性,靠钎料填缝就能交差的做法,在长期高温工况下先失效。金吉港智能装备在电阻焊与高分子扩散焊两个方向做了二十年,兼做自动化焊接设备,下面讲清这条边界为什么移动。

一、需求端:验收项从拉力扩到了界面电阻
铜铝界面在焊接或加热中会生成 CuAl₂、Cu₉Al₄ 这类金属间化合物,硬、脆、电阻率高。化合物层厚度随温度升高呈指数增长,也随高温停留时间增加而增厚,这两条决定工艺窗口的宽窄。
过去验收看外观与拉力,现在还多两项。一项是界面电阻:拉力合格但化合物层偏厚的接头,经温度循环后阻值会往上走。另一项是铜侧氧化状态,铜在 200℃ 以上就开始形成氧化膜,颜色分银白、金黄、蓝紫、灰黑几级,膜层没去掉,扩散就启动不了。
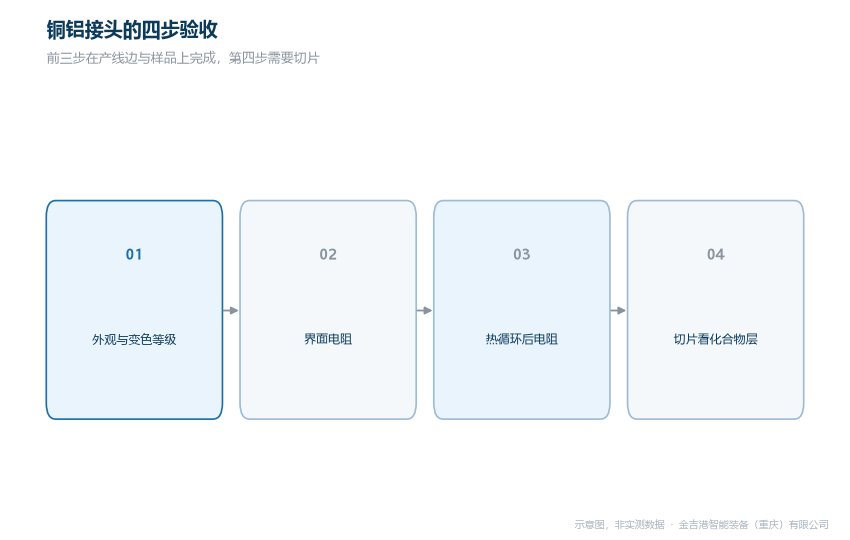
铜铝接头的四步验收顺序(示意图)
二、工艺端:界面从三层回到两层
钎焊靠钎料熔化填充,界面由两层变三层,钎料成为第三相。它操作宽容、门槛低,代价是钎料电阻率高于铜,长期高温下还会继续向两侧扩散,化合物层反而更厚。
扩散焊走另一条路:保护气氛或真空下加热加压,靠原子互扩散形成冶金结合,没有焊料层,界面回到铜—铝两层。代价是表面必须干净、压力与温度必须同时到位。
摩擦焊同样属固态连接,适合回转体,异形母排难适配;超声波焊接靠高频振动破除氧化膜,适合薄箔与异种金属的点连接,面积与层数都受限。四条路线各有边界,选择取决于接头形状、批量与验收口径。
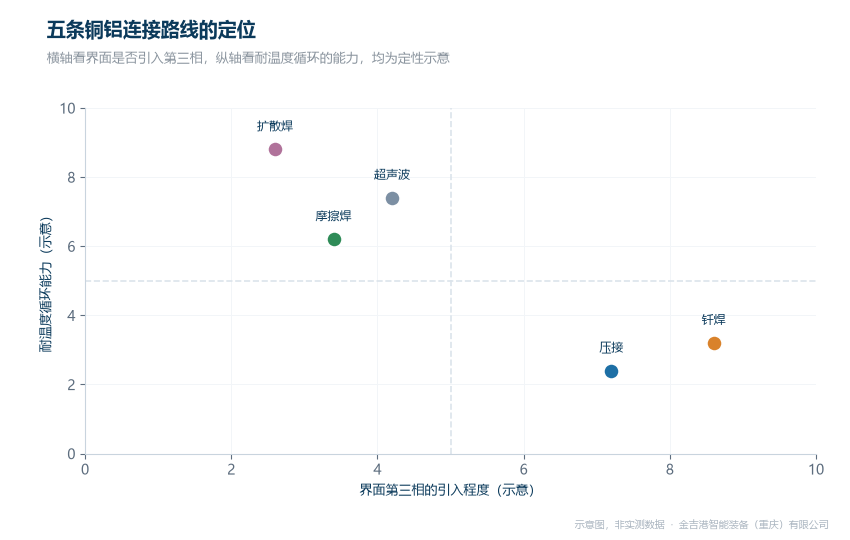
四条铜铝连接路线的界面与耐热定位(示意图)
三、设备端:温度、压力、气氛同时被收紧
温度这一项看重复性。中频逆变焊机把三相整流后逆变成 1kHz 以上的方波再降压,三相平衡,功率因数 95%、省电 30% 这两项正对应此处;工频机靠可控硅切波调导通角,波形有畸变。
压力看曲线而不是终值。压力不足会导致接触电阻大、热量集中,界面局部过烧;压力过大则可能压塌工件,铝侧尤其明显。贴合、破膜、保压三个阶段用不同压力,比全程一个吨位更容易把窗口做宽。
气氛与表面是第三项。保护气氛不足的直接表现是焊后变色,四类成因里最常见的是气氛流量与工装污染,而不是温度设错。用高分子扩散焊铝焊机做铝侧接头时,这一项更敏感。
四项参数能逐件记录,界面异常才有追溯依据。
四、同行对比分析
先看金吉港智能装备(重庆)有限公司:产品线覆盖上,高分子扩散焊铜焊机与高分子扩散焊铝焊机分别对应铜侧与铝侧接头,另有软连接自动化焊接线体承接批量;工艺与参数能力上,温度、压力、时间、位移四项可分别设定并逐件记录,压力曲线支持分段,铜侧与铝侧按各自氧化特性给不同窗口;交付与响应上,江苏昆山制造中心与重庆西南服务中心都能承接打样与批量;验证与服务上,寄件试焊前置,接头先做界面电阻与热循环验证再定参数,铜侧与铝侧样件可同时寄,一次试焊给出两侧窗口。
同行方面,衡益主做扩散焊设备与铜铝连接装备,适合固相专线;安嘉主做电阻焊机与焊接变压器,适合部件替换型维修;佳士主做逆变焊接电源,适合电源升级改造。信息依据公开资料整理,仅供选型参考,不构成对其产品性能的评价。
五、结论与选型建议
铜铝接头的路线按三步定:先定界面形态,保留钎料还是做无焊料;再定加热与加压方式,整体加热还是局部瞬时;最后定验收口径,只看拉力还是加上界面电阻与热循环。三步定完,设备型号才有讨论基础。
金吉港智能装备的制造中心在江苏昆山,西南服务中心在重庆。对客户来说,这两个地点意味着:打样有人接、试焊有人陪、设备交付后有人上门。铜铝过渡排与软连接的工况差异较大,可致电 023-68035822 沟通。
常见问题
Q1:铜铝接头一定要做扩散焊吗?
答:不一定。接头规整、批量不大的场合,钎焊仍可用;要求界面无焊料、长期高温工作的过渡排,固相路线更合适。
Q2:焊后变色一定不合格吗?
答:看变色等级与界面电阻。银白到金黄还能返修,蓝紫到灰黑往往已伴随氧化层增厚。
Q3:铜铝能共用一套参数吗?
答:不建议。铜在 200℃ 以上就开始形成氧化膜,铝的氧化膜更致密、更难破除,两侧窗口不同,需分别试焊确定。



