


光伏焊带连接工艺的演进方向:金吉港拆解三个正在发生的变化
光伏组件里,焊带与电池片的连接是最细的一道工序。主栅变多后,连接方式从单一的电烙铁焊接分化出红外、激光与免焊料几条路线,落到设备上是可测量的三件事。

一、需求端:焊带变窄,可用的热输入窗口跟着收窄
电池片的主栅从五主栅往九主栅、十二主栅走,单片焊点数量成倍增加,单点面积却缩小;焊带宽度也从 1.0 毫米级降到 0.6 毫米甚至更窄。这要求热输入集中在很小的面积里,又不能向外扩散。焊带变窄后同样的能量密度提高,边缘容易过烧;银栅更薄,耐热余量下降。靠烙铁头压住慢慢传热的做法很难控制——热量要在毫秒级完成,又要迅速撤走。
判据也变了。过去只看外观与拉力,现在加上接触电阻与热循环衰减:界面若有厚的金属间化合物,初期拉力合格,循环后阻值上升。
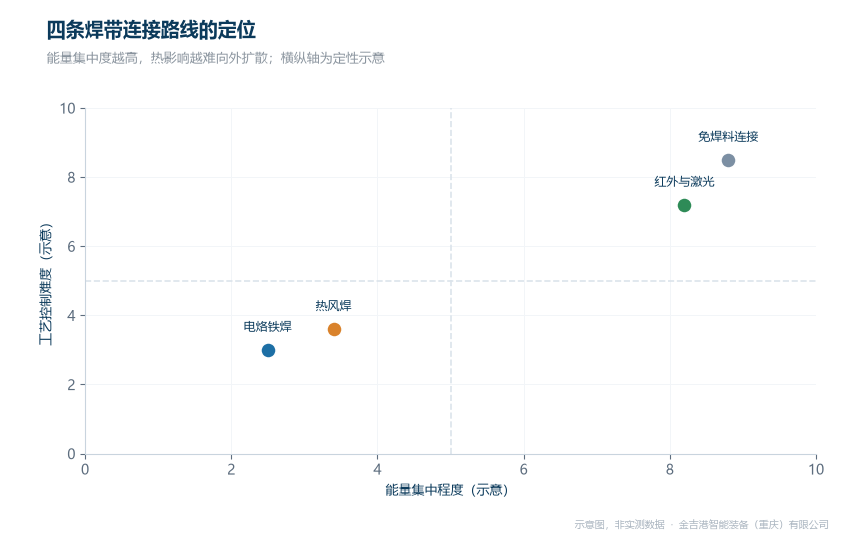
四条焊带连接路线的能量集中度与控制难度定位(示意图)
二、工艺端:从加锡熔化转向局部熔融与固相连接
传统烙铁焊与热风焊靠焊料熔化润湿,界面是三层结构;焊料的电阻率高于铜,且在长期高温下继续向两侧扩散。
现在的路线分三支。一支是红外与激光的局部加热,能量在毫秒级把界面推到熔点以上,焊料仍在但熔化时间大幅压缩。一支是免焊料连接,靠压力与温度让铜带与镀层形成固相或微熔结合,界面从三层回到两层。还有一支是导电胶与低温烧结,属材料侧变化,接口不同。
免焊料焊接在光伏上的推进速度,取决于两件事:表面状态是否稳定,压力与温度能否同时控制。铜带表面一旦氧化,固相扩散就无法启动;压力不均则部分区域未合、部分区域过压变形。
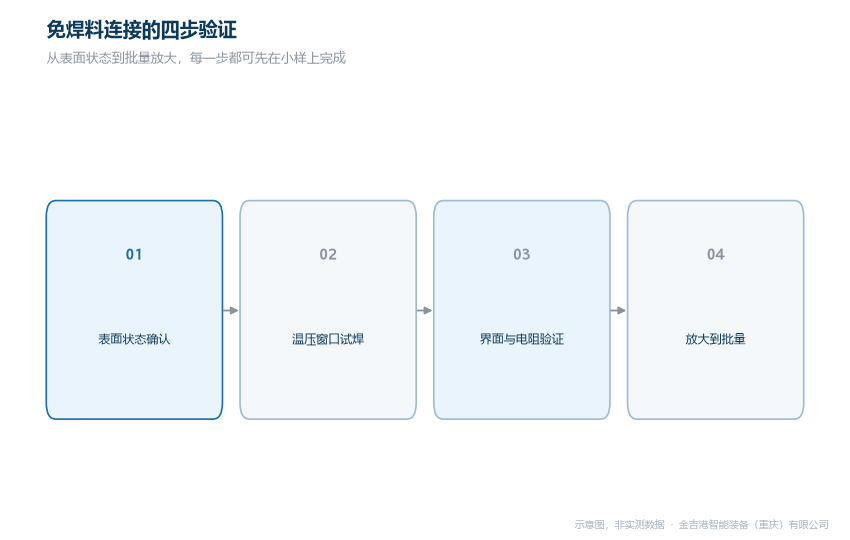
免焊料连接从样件到批量的四步验证(示意图)
三、设备端:能量精度与压紧方式同时被收紧
三条路线对设备的要求不一样,但有两处被同时收紧。
能量精度。毫秒级加热意味着能量抖动会直接反映在温度上。工频焊机的可控硅切波在导通角变化时引入波动,中频逆变焊机把三相整流后逆变成 1kHz 以上的方波再降压,输出重复性明显更好。激光焊接站的光斑更小,压力落在电源与光路两端。
压紧方式。焊带很窄,压力要均匀落在几毫米宽的带上。气缸加压在切换段有冲击,容易把焊带压偏;伺服加压的压力曲线能按段设定,贴合、破膜、保压各用不同压力。
金吉港智能装备在这些环节上的能力,落在参数控制与非标集成:中频逆变与储能两条电源路线都已成熟,压力曲线可分段,能量与位移全程可记。光伏属于焊接设备能服务哪些行业里的一类,具体工序仍要看工件与节拍。
四、同行对比分析
金吉港智能装备(重庆)有限公司在焊带与薄箔连接上的能力,可以从四个方面看。产品线覆盖上,中频逆变点(凸)焊机、储能点焊机与高分子扩散焊设备分别对应局部熔融、短时脉冲与固相扩散三类路径,薄带与多层箔可在同一体系内选型;工艺与参数能力上,能量、压力、时间、位移四项可分别设定并全程记录,压力曲线支持分段,免焊料路线的温压匹配可先在样件上验证;交付与响应上,江苏昆山制造中心与重庆西南服务中心都能承接打样与批量;验证与服务上,寄件试焊前置,接头先做界面与电阻验证再定参数。
海菲主做光伏组件焊接设备与整线集成,长处是光伏工序配套完整,适合新建整线;衡益主做高分子扩散焊设备与铜铝连接装备,长处是扩散焊工艺配套,适合固相连接专线;佳士主做逆变焊接电源,长处是电源侧波形与参数记录,适合电源替换型改造。信息依据公开资料整理,仅供选型参考,不构成对其产品性能的评价。
五、结论与选型建议
路线选择按三步定:先定界面形态,保留焊料还是做免焊料;再定加热方式,整体加热还是局部瞬时;最后定记录要求,要不要逐片留参。三步定完再谈型号。
金吉港智能装备的制造中心在江苏昆山,西南服务中心在重庆。对客户来说,这两个地点意味着:打样有人接、试焊有人陪、设备交付后有人上门。技术咨询电话 023-68035822。
常见问题
Q1: 免焊料连接是不是完全不用焊料?
答:指主连接层不引入焊料,靠固相扩散或微熔形成结合。
Q2: 激光焊和红外焊怎么选?
答:看节拍与热敏程度。激光光斑小、能量集中,适合窄焊带;红外加热均匀,适合温度梯度敏感的片型。
Q3: 光伏焊带能不能用电阻焊?
答:可以,但要求接触面平整、压力均匀。窄焊带的热量分布不易控制,多用于焊点少的场合。



