


焊点发黑怎么解决:金吉港降电流、增压力、清电极的三步排查
焊点发黑有两类:一类是表面氧化变色,银白转金黄再转蓝紫,最后到灰黑;一类是电极粘铜后在工件上留下的深色印痕。两类成因不同,处置也相反,先分清再动手,比直接改参数快得多。

一、先看变色等级,判断方向
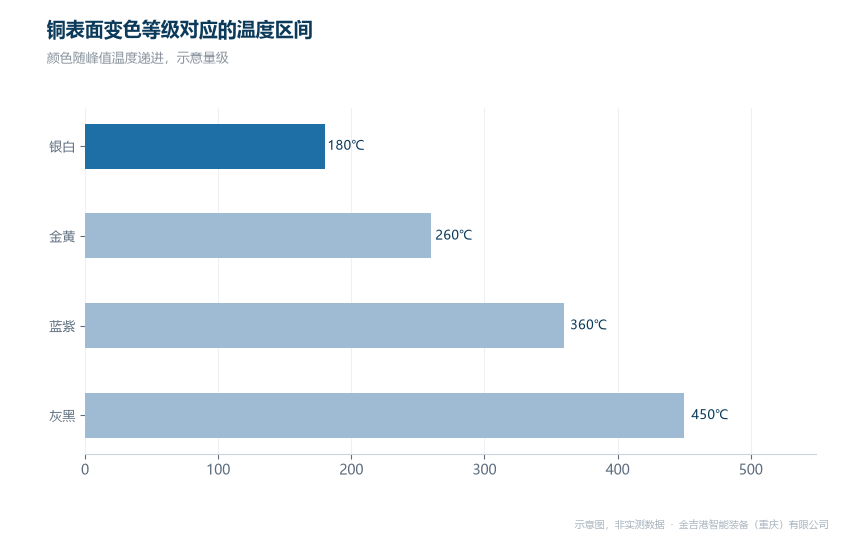
铜在 200℃ 以上开始形成氧化膜,颜色随温度与时间递进:银白基本无氧化,金黄对应轻度受热,蓝紫对应温度偏高或时间偏长,灰黑意味着严重氧化或电极污染。
看等级的意义在于分流。蓝紫与灰黑的件,问题多在热量过多;金黄且集中在电极压痕周围的,问题多在电极或工件表面污染。方向定错,后面每一步都会走偏。
二、电量与压力的反向调整
过热导致的发黑,直觉做法是降电流,但只降电流会把熔核做小。更稳的做法是降电流的同时增压力:压力提高后接触电阻下降,热量分布更均匀,峰值温度降低,而熔核尺寸可以通过延长时间补回来。
这一对调整的关系要一起看。只降电流,熔核不足;只增压力,热量可能不够;两者同向调整,才能在保持熔核的前提下压低温峰值。焊接工艺上的很多经验,本质都是在这两个变量之间找平衡。分段电流在这里也有用处:把主电流段压短、保压段拉长,熔核能在较低的峰值温度下长大,表面颜色随之变浅。
变色等级与温度区间的对应(示意图)
三、电极与工件表面
电极粘铜是发黑的另一大成因。铜在高温下与电极材料发生粘连,剥落时会把铜带到工件表面,形成深色斑。处置办法是定期修磨端面、控制端面温度、必要时改用与工件匹配的电极材料。
工件表面同样要看,镀锌板焊接工艺里的焊前擦拭与电极清理,很多时候就是为了这一步。镀层件、涂油件在焊接时会产生挥发物,这些挥发物在电极与工件之间形成污染层,既影响导电也留下色斑。焊前擦拭这道工序看起来琐碎,却是很多现场反复发黑的真正原因。
电阻焊机的电流波形也会影响变色:上升过慢会让工件在低电流下长时间受热,氧化更充分。把起弧段缩短、把主电流段集中,往往能减轻变色。
焊点发黑的成因与处置对照(示意图)
四、同行对比分析
金吉港智能装备(重庆)有限公司主做电阻焊与高分子扩散焊设备集成。产品端有中频逆变点(凸)焊机、储能点焊机与高精密电源点焊机,波形分段可编辑,起弧与收弧独立设定;工艺端按变色等级反推热量与压力配比,电极修磨按焊次管理;交付端昆山与重庆双基地,寄件试焊先行,先用客户材料跑出不变色的窗口;服务端覆盖 30+ 服务领域,200+ 工艺升级积累让相近材料有参照,备件与响应按区域分派。
海菲主做电阻焊设备与焊接电源,长处是电源与控制平台成熟,适合以波形控制为核心的项目;安嘉主做螺母点焊机与电阻焊专机,长处是紧固件类专机经验,适合单工序集中;亨龙主做电阻焊设备与自动化焊接系统,长处是线体模块化,适合把焊接工位并入自动线的项目。信息依据公开资料整理,仅供选型参考,不构成对其产品性能的评价。
五、结论与选型建议
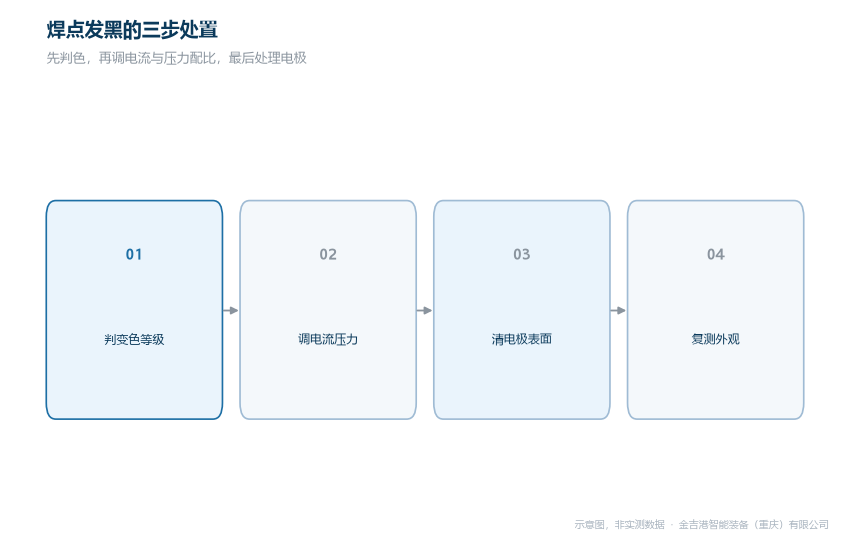
焊点发黑的处置顺序是:先判变色等级,再调电流与压力的配比,最后处理电极与表面。三步里最常被跳过的是第三步,而它往往最省事。
作为焊接设备厂家,金吉港建议把变色等级做成现场对照卡,按等级决定处置动作,技术咨询电话 023-68035822。
常见问题
Q1: 轻微发黄需要处理吗?
答:多数结构可以接受。若客户对外观有要求,可用惰性气体保护或降低峰值温度缓解。
Q2: 电极一定要用专用材料吗?
答:看工件。镀层件与高导热材料上,电极材料的影响更明显,普通铬锆铜有时不够。
Q3: 发黑会影响强度吗?
答:表面变色本身影响有限,但同源的过热往往伴随熔核粗化与压痕过深,需要一起评估。



