


铜铝搭接焊工艺脆性化合物控制方法
铜与铝的导电率、熔点、热膨胀系数都不在同一个量级,把两者搭接在一起焊接,界面问题几乎绕不开。现场常见的情形是焊点初期看着正常,运行一段时间后电阻上升。要理解这件事,需要回到铜铝搭接焊工艺中界面究竟发生了什么。
熔点与导电率的差异
铜的熔点明显高于铝,铝的导热与导电率又都低于铜,焊接时热量分布本就不均。若沿用单一材料的参数,铝侧可能已经过热甚至局部熔塌,铜侧却还没有达到理想的结合条件,界面上形成的结合面积因此不足。
热膨胀系数的差异会在冷却阶段留下内应力。接头在后续的热循环中反复膨胀收缩,界面薄弱处容易成为裂纹起点。这一点在铜铝搭接的电力连接件上尤其需要关注,因为运行环境本身就带有温度波动。
还有一种容易被忽略的情况:同一批材料因批次不同,表面氧化膜的厚度与状态也会变化,沿用上一批的参数未必合适。批量投产前重新确认工艺窗口,是减少这类波动的常规动作。
脆性化合物层的形成条件
在较高温度与较长作用时间下,铜铝界面会生成金属间化合物层。这层材料导电性差、硬度高而脆性明显,厚度增长后接头电阻上升,受力时也容易沿界面开裂。它并不是完全不能存在,关键在于把厚度控制在工艺窗口内。
控制方向很直接:把温度与作用时间压在窗口内,避免局部过热。搭接面积偏小、电流密度偏高、电极状态不佳等因素都会推动局部温度上冲,因此界面问题往往是工艺条件与工装状态共同作用的结果。
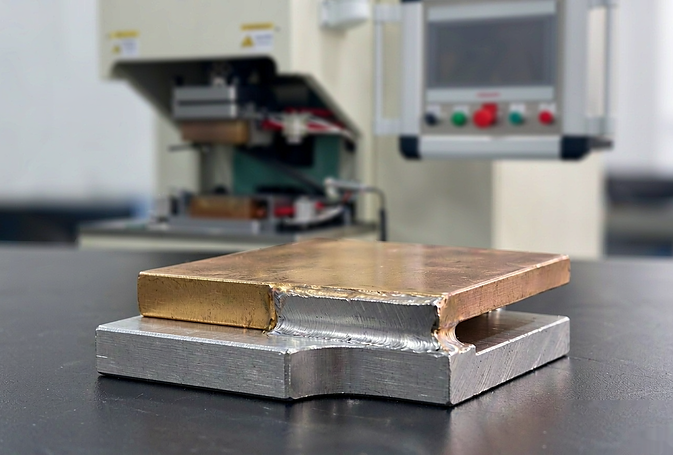
控温控压的落地做法
表面清洁是首要环节,铝的氧化膜要在焊接前处理干净,否则后续所有参数调整都建立在不稳定的基础上。压力曲线需要与材料厚度、搭接面积匹配,压力不足时接触不实,压力过大则可能挤出过多材料,接头厚度与外形失控。
冷却策略同样重要,缓冷有助于降低界面应力。软硬铜排搭接焊的经验是按厚度、宽度与搭接面积核算功率,出现开裂时可从调整压力曲线、缓冷、预热或后热入手。铜铝搭接焊工艺的调整顺序,通常是先把界面状态确认清楚,再动压力与温度,最后才考虑时间参数。
界面电阻的检测方式
焊接完成的接头需要评估界面电阻,通常的做法是测接触电阻并结合运行温升观察。电阻偏大时,可先复查表面清洁状态,再优化扩散焊参数,最后复测界面电阻,形成闭环,避免只凭手感判断。
铝材焊接普遍要求低热输入与快速焊接,焊后发黑时可用惰性气体保护、降低温度并缩短时间。检测数据的价值在于形成趋势记录:同一个接头规格的参数与电阻对应关系稳定下来之后,异常批次会更容易被识别。
现场常见的判断误区
处理铜铝界面问题时,容易陷入两种判断。一种是只盯设备参数,认为换一台功率更大的设备就能解决,忽略了表面状态与工装贴合度这些前置条件;另一种是把所有界面问题都归为材料不匹配,放弃了工艺窗口内的优化空间。
较稳妥的做法是先看界面,再看参数。检查接头断面、观察化合物层的分布、测量界面电阻,这些动作能较快定位问题出在哪一层。判断依据清楚之后再调整,每一次改动的效果才可归因。
铜铝搭接的难点全在界面。温度偏高会生成脆性化合物,压力不足则接触不充分,两者都不容易在事后从外观判断。铜铝搭接焊工艺的可控性取决于参数是否被记录并固定,以及界面临界值是否定期检测。




