


储能柜铜排焊接的接触电阻控制要点
储能柜长期运行在大电流、高负荷状态,铜排软连接是电流必经的路径。接触电阻每高出一点,都会在温升上被放大,最终表现为接头变色、绝缘加速老化,甚至触发保护动作。很多现场问题追到根上,并不是设备选错了,而是储能柜铜排焊接的连接方式与压方质量没有进入受控范围。
接触电阻偏高的连锁反应
接头电阻增大后,同样电流下的发热增加,接触面温度升高又会加速氧化,氧化层再推高电阻,形成一个自我强化的过程。这个过程在初始阶段并不显眼,往往要经过较长时间运行才暴露出温升异常。
柜内温度分布因此变得不均匀,靠近接头的部件承受更高的热负荷,绝缘材料的老化速度也随之加快。对于长期处于浮充状态或频繁充放电的储能柜,这种累积效应比一次性的峰值更值得关注,因为它不会在出厂检验时显现。
压方密度与导电截面
控制接触电阻有三个抓手。压方密度决定多股铜线之间是否紧密贴合,压方松散会在铜线之间留下空隙,实际导电截面小于名义截面,电流被迫集中在少数接触点上。焊接面积决定电流扩散路径是否充分,面积不足会让电流集中在接头边缘,局部电流密度偏高。
表面清洁度则决定界面是否存在氧化膜与油污。这些夹层在装配时可能看不出来,运行中却会逐步恶化。三者之中任何一项欠缺,接头电阻都会偏高,而且往往是从合格线边缘缓慢滑向不合格。
需要注意的是,控制目标应落在与载流需求匹配的区间,而不是一味追求最低值。过度的压方或明显超出需要的焊接面积,会带来材料减薄与结构强度下降,反而影响长期可靠性。
压方成型与焊接一体化
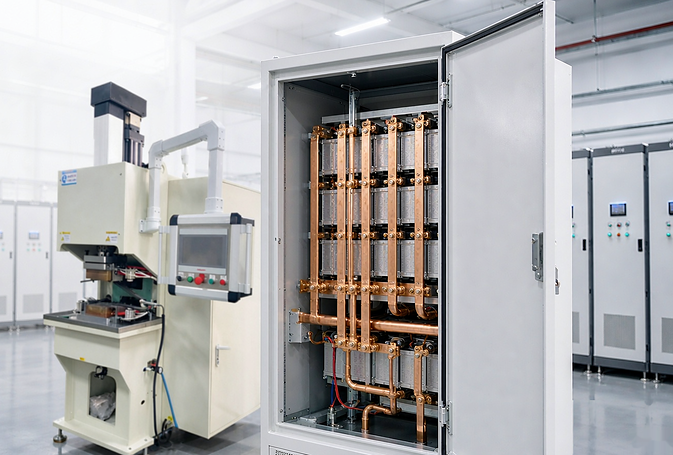
针对多股铜线的连接,铜线压方焊接专机可完成压方成型与一次焊接,替代传统压接方式,降低接触电阻、提升载流能力,缓解大电流发热问题。压方与焊接在同一工序内完成,减少了工序间搬运带来的端部散乱。
铜编织线因为柔软易散丝,需要先做端部预压定型,再配合专用夹具完成压方与焊接一体化,避免散丝进入焊接区影响成型质量。两类专机都可用于储能柜、高压电气柜与大电流配电工程,模具采用优质模具钢并配独立冷却水路,便于长时间连续作业。
批量一致性的检测方式
单件做得好不等于储能柜铜排焊接做得好。可行的做法是固定模具与工艺参数,按批次抽检接头电阻,同时观察运行温升,两者结合判断比只看外观可靠。
将抽检数据与焊接参数记录对应起来,一旦发现电阻上漂,就能追溯到模具磨损、电极状态或参数偏移,而不是等到温升异常才处理。对大电流场景,建议把抽检频率与生产节拍绑定,形成固定动作,避免在赶工时被跳过。
连接方式的选择顺序
在确定工艺之前,先把三件事明确下来:接头要承载的持续电流、允许的温升上限、以及装配空间与振动条件。持续电流决定导电截面,温升上限决定可接受的接触电阻范围,装配条件则决定采用刚性连接还是软连接。
顺序理清之后,方案选择会清晰很多。刚性铜排搭接与铜编织线软连接各有适用场景,前者的难点在搭接面积与压力控制,后者的难点在散丝处理与端部成型。先把适用边界画出来,再比较具体设备参数,效率更高。
储能柜铜排焊接的质量要看批量而不是样品。把压方密度、焊接面积与表面清洁度纳入日常控制,并坚持抽检记录,接头电阻可以稳定在受控区间。温升异常往往先从记录里显出趋势,而不是先出现在工件上。




