


CCS集成母排焊接工艺演进与设备选型
电池包内部留给连接的空间越来越紧,CCS集成母排焊接的余量也随之收窄,母排要在有限的厚度里同时承担采集、传流与固定。工程师反馈最多的问题并不是焊不上,而是一致性波动:同一批母排装进模组后,内阻却出现离散。这通常不是单一参数造成的,而是材料、工装与焊接参数之间没有对齐。
集成母排在电池包中的位置
CCS(电芯连接系统)把汇流排、采样线、绝缘膜与温感元件集成在一张板上,替代过去分散的线束与螺栓连接。连接点数量减少,装配路径被压缩,整包的装配效率因此提升。代价同样明显:原来由多个连接件分摊的功能,现在集中在焊接接头上完成。
这意味着接头既要承受工作电流,又要保证采样信号的稳定传输。接头的接触电阻会直接计入模组内阻,因此焊接质量不再是局部的工序问题,而是影响整包性能与寿命的基础项。评价一张集成母排,往往先看接头电阻与一致性,再看外形与装配尺寸。
从压接到扩散焊的演进
传统压接依靠机械夹紧形成接触,长期运行中接触面会氧化、松动,电阻随之缓慢上升,在大电流工况下表现为温升明显。这种方式对装配扭矩敏感,扭矩不足或过大都会影响接触稳定性。
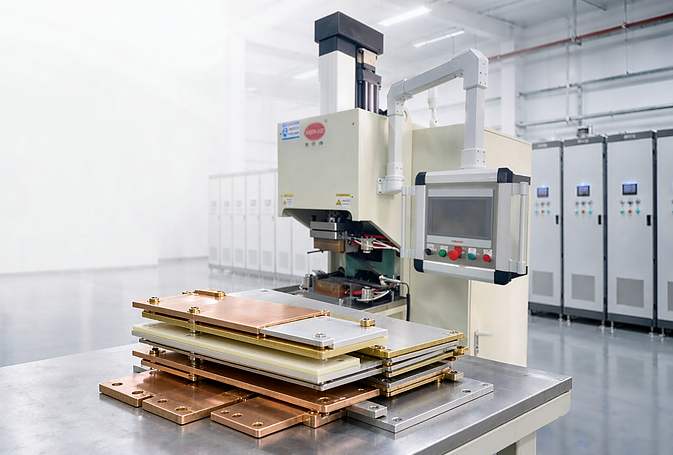
扩散焊不走这条路径。它免焊料,靠温度与压力让界面发生原子级结合,接头电阻低且在长期运行中保持稳定。高分子扩散焊铜焊机最大焊接面积可达 300×300mm,300KG 起始压力,能耗降低 30%,适配多层铜箔、铜排与集成母排这类大面积连接场景。对于连接点密集的母排,这种一次成型的思路在一致性上更有优势。
材料的适配性同样不能忽略。同一套参数搬到不同厚度的铜箔上,界面结合的均匀程度就会变化,工艺窗口需要按规格分别确认。对于母排这类多层结构,叠层顺序、表面处理方式与工装贴合度都会影响最终电阻,在试焊阶段把这些变量固定下来,批量生产才有可复现的基础。
窄空间下的电阻与一致性
窄空间给工艺留下的余量有限。铝材表面氧化膜如果清理不干净,会直接把焊接界面隔开,形成虚焊;铜铝异种金属搭接又容易在高温下生成脆性化合物,影响接头强度与导电性。这两类问题都指向同一个方向:表面状态与热输入需要同时受控。
可用的抓手大体是三条:焊前表面清洁到位、压力曲线与材料厚度和搭接面积匹配、能量输入避免局部过热。现场排查虚焊时,常用口诀是一查表面清洁、二查压力、三查能量、四查电极与焊头,顺序不宜颠倒,因为前一项未排除时,后面的调整很难看出效果。
CCS集成母排焊接的设备选型维度
选型不必先从机型目录入手,把三个维度定清楚更有效。一是焊接面积与铜箔层数,它决定所需的功率与压力上限;二是材料组合是纯铜、纯铝还是铜铝搭接,铜焊机与铝焊机的焊接参数、模具与温度曲线不同,不建议共用同一台设备;三是节拍与自动化程度,是否需要集成自动送料、压方与下料。
把这三项写成书面的工艺条件,再交给设备方做试焊,得到的结果更有参考价值。CCS集成母排焊接的设备选型维度看起来简单,实际争议往往出在第二项——材料组合被简化处理,后续才在良率上付出代价。
集成母排的难点集中在批量一致性,而非单个焊点的外观。把焊接面积、材料组合与节拍三个维度先定下来,再讨论机型,选型过程会顺畅得多。忽略其中任何一项,样本数据好看也难在量产中复现。




