


铜箔软连接扩散焊替代压接的产业趋势
多层铜箔叠焊成型的软连接,被大量用在动力电池、高压电气柜与储能柜里。它的作用是导流兼减震,但连接方式长期以压接为主。压接的短板在长期运行中会逐渐显现:接触面氧化、夹紧力衰减,电阻上升。铜箔软连接扩散焊因此被越来越多地纳入选型讨论。
传统压接的短板
压接依靠机械夹紧形成接触,接触面在运行中受温度、湿度与振动影响,氧化物逐渐累积,接触电阻上升。大电流下温升加快氧化,氧化又推高电阻,形成正反馈,接头温度会随时间逐步抬升。
压接接头还对接配扭矩比较敏感,扭矩不足或过大都会影响接触稳定性。批量生产中若装配工具未做校准,接头之间的一致性也会受影响。这些特点决定了压接在低电阻要求较高的场合存在明显限制。在高温高湿环境中,氧化与电阻上升的正反馈发展得更快,因此户外或靠近热源的连接点,往往比柜内其他位置更早出现异常,巡检时应给予更多关注。
免焊料连接的工艺特点
高分子扩散焊铜焊机采用全数字感应加热,能耗降低 30%,最大焊接面积 300×300mm、300KG 起始压力,免焊料连接。焊接过程中温度、压力与时间受控,焊接数据可实时监控,接头兼具导流与减震能力,便于后续安装。
相比焊料连接,界面不存在焊料夹层,电阻在长期运行中更稳定。对于铜箔软连接扩散焊这类多层结构,层间结合是否充分是核心指标,它取决于压力分布与温度均匀性,而不是单纯依靠提高能量。
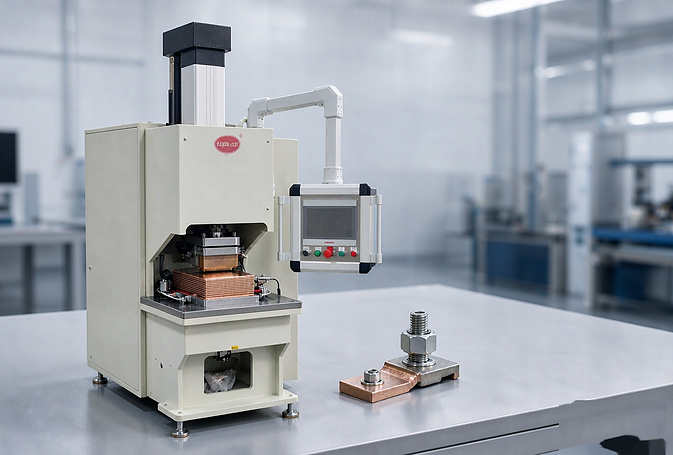
多层铜箔一次成型
软连接往往由多层铜箔叠成,逐层焊接效率低且一致性难以保证,层与层之间还可能出现结合不均。扩散焊可在一次工艺循环内完成多层结合,成型后的接头厚度与外形一致性好,有利于后续装配与尺寸控制。对于层数较多的软连接,焊接面积与压力的匹配尤为关键,面积不足时边缘容易出现结合不实的区域,通流测试中才可能被发现。
焊后接头电阻与层间结合质量是主要评估项,通常结合通流测试与外观检查判断。对于同一规格的软连接,一旦工艺窗口确定,后续生产的重点就转移到材料表面状态与模具状态的控制上。
替代过程的验证要点
从压接切换到扩散焊,建议按三个阶段推进:先确认材料与叠层结构是否适合扩散焊,再通过试焊确定温度、压力与时间窗口,最后做小批量验证电阻与温升,稳定后再批量切换。
过程中需要关注铜箔表面清洁度与氧含量控制,这两项直接影响界面结合。铜箔软连接扩散焊替代压接的推进节奏,通常取决于验证数据的完整程度,数据越充分,切换后的异常越少。替代过程不必一次到位,可以先在要求较高的规格上试点,积累经验后再逐步向常规规格推广,进度与风险的平衡更容易把握。
成本口径的比较方法
比较压接与扩散焊时,单看设备价格容易失真。压接的隐性成本包括装配工时、扭矩校准,以及长期运行中电阻上升带来的损耗与维护;扩散焊的成本则集中在设备投入与前道清洁工序。
把两类成本放在同一时间尺度上比较,结论通常比只看采购价更接近实际。对于电流较大、运行时间长的连接点,连接方式带来的损耗差异会随运行时间累积,这一点在选型阶段值得算清楚。
铜箔软连接扩散焊替代压接,本质是把机械夹紧换成冶金结合。这个转变解决的是长期接触电阻漂移,前提是工艺窗口已被验证。直接换设备而不重新标定参数,往往得不到预期效果。




