


储能电池模组焊接一致性与内阻离散
储能系统往往由成百上千个电芯串并联组成,模组内阻的离散度会直接放大到整簇。焊接是内阻离散的重要来源之一:同一批电芯,因为焊点质量不同,支路电阻就出现差别。储能电池模组焊接的一致性因此成为成组设计中绕不开的一环。
内阻离散放大后的影响
支路电阻偏高时,充放电电流分配不均,偏高支路的温升更高,长期运行会加速老化,进一步拉大差异。这个过程具有累积性,前期并不明显,运行一段时间后才在整簇层面表现出来。
整簇的可用容量受短板支路约束,均衡系统的工作量也随之增加。离散度越小,成组后的性能越接近电芯单体的理论表现。因此成组设计中的一致性要求,最终会部分转化为焊接工序的稳定性要求。在成组方案设计阶段,把一致性要求写进连接件的技术条件,比在装配线上事后筛选更省成本。
参数漂移的来源
焊接参数漂移的来源比较分散:电极磨损后电流密度下降、表面氧化膜增厚、压力波动、以及定位偏差导致的接触面积变化。这些因素单独看影响都不大,叠加后就会形成批内差异。
设备侧的水路与气压状态也会间接影响输出稳定性,水温异常会让能量输出出现波动,气压不稳则直接影响电极压力。储能电池模组焊接的参数管理,因此不能只盯焊接电流一项,需要把水路与气路一并纳入点检,并与焊接参数记录放在同一份台账里,便于交叉比对。
压方质量与接头电阻
对于铜线、铜编织线类连接,压方质量与接头电阻直接相关。压方不实会在铜线之间留下空隙,实际导电截面减小;散丝若进入焊接区,会影响成型与结合质量,同时让接头外形与尺寸偏离设计。
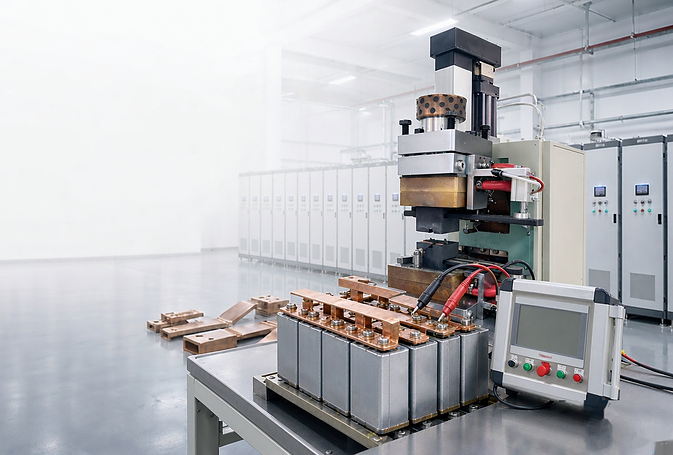
铜线压方焊接专机可完成压方成型与一次焊接,替代传统压接,降低接触电阻并提升载流能力。铜编织线则需先做端部预压定型,再配合专用夹具,避免散丝。对于大电流场景,接头电阻的稳定性比单次最低值更重要。对于并联数量较多的模组,建议在工艺验证阶段就确认压方模具的换模周期,并观察模具磨损对电阻分布的影响,模具状态稳定后,批内差异的来源就更集中,管控也更简单。
抽检与过程监控
批量生产中,可行的做法是固定参数并抽检接头电阻,同时记录焊接能量与压力的实际曲线。当抽检数据出现上漂趋势,优先检查电极状态、模具磨损与表面清洁,而不是直接调整能量参数。
把过程数据与检验结果对应保存,问题定位会快很多。储能电池模组焊接涉及的电芯数量多,一旦出现批量性偏差,返工成本很高,因此抽检的目的不是挑出不合格品,而是尽早发现趋势变化。对同一型号的模组,建议保留一定周期的历史数据用于对比,趋势比单点数值更能说明问题,也更容易在批量偏差形成之前发出提醒。
判定标准的表达方式
一致性要求需要落到可执行的判据上。常见的做法是规定接头电阻的上限与批内极差,同时对温升给出观察口径,让检验人员能够直接判断,而不是依赖个人经验。
判据形成文件后,还应根据实际数据定期复核。如果长期运行数据显示某个规格的电阻分布明显偏窄或偏宽,说明判据本身需要调整,这种动态修正有助于兼顾质量与生产效率。
模组内阻的离散,很大程度上在焊接环节就已经注定。储能电池模组焊接的一致性既靠参数固化,也靠电极管理、压方质量与抽检记录。任一项松动,问题都会在成组之后的性能测试里集中体现。




