


软铜排焊接工艺疲劳寿命与接头质量
储能柜、动力电池包与高压配电单元里,铜排软连接既要传导大电流,又要吸收装配误差和运行振动带来的位移。运行一段时间后出现接头电阻上升、局部发热甚至开裂,问题往往不在铜材本身,而在于软铜排焊接工艺是否给疲劳工况留足了余量。
运行中的应力从哪里来
软连接承受的应力有三个来源。装配应力来自安装孔位偏差,强行对孔会让接头长期处于预弯状态;热循环应力来自负载波动,铜排在升温与降温之间反复伸缩,焊缝区域是刚度突变的位置,最容易累积形变;机械应力则来自设备振动,尤其是车载环境与柜内接触器动作时的高频抖动。
这三种应力不会单独出现,而是叠加作用。判断接头是否可靠,要看的不是静态拉力值,而是经过反复弯折和温升循环之后,接头电阻是否仍然稳定。
应力还受结构布置影响。软连接在柜内的走向、弯曲半径、固定点位置,都会改变实际受力方式。把软连接当成一根普通导线随意折弯,等于在焊缝附近人为制造应力集中点,后续再好的焊接参数也补不回来。
焊接质量与疲劳寿命的关系
疲劳失效通常从微观缺陷开始。焊接区域存在氧化夹杂、未焊合或者有效连接面积不足时,电流会集中从剩余的通道通过,局部温度升高,材料软化,裂纹随后沿界面扩展。
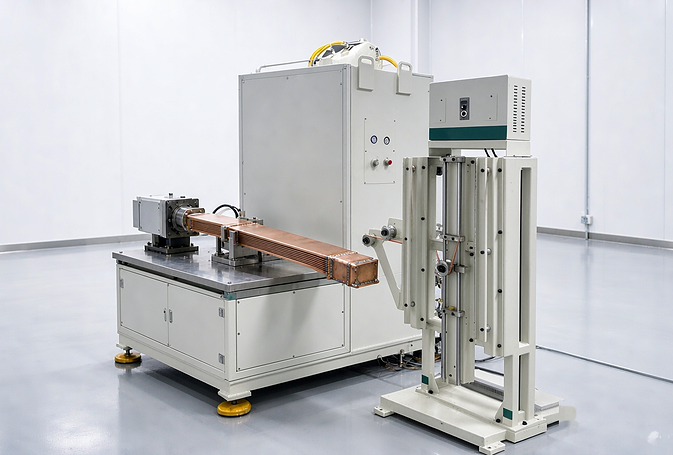
把焊接面积按实际载流量核算、控制界面氧化、避免过热导致的晶粒粗大,是延长寿命的三个着力点。对于多层铜箔软连接,焊接区域需要整体一次成型,分层错位会直接形成应力集中点。在这一点上,软铜排焊接工艺的稳定性比单件峰值强度更有意义。
另一个容易被忽略的是接头过渡区。焊接区与母材在硬度、厚度上差异过大时,交界处是形变集中的地方,疲劳裂纹常从此处起裂。控制焊区宽度与边缘平顺度,比单纯追求接头强度更实际。
导流减震与安装的三重作用
软连接不是单纯的导电体,它同时承担导流、减震和便于安装三项功能。导流要求低电阻,减震要求足够的柔性段长度,便于安装则要求端部尺寸与孔位公差可控。
三项要求之间存在取舍。柔性段过长会降低整体刚度,安装时容易移位;压得过实又会削弱减震效果。合理的做法是在端部保留足够的焊接密实区,在中间段保留自由伸缩量,让应力集中点远离焊缝。
对铜箔软连接而言,层数与单片厚度也影响这三项表现。层数多、单片薄的组合柔性更好,但对压方与焊接的均匀性要求更高;层数少则刚度偏大,减震优势相应下降。选型时要把安装空间和振动条件一起考虑。
寿命评估要看哪些指标
评估软铜排焊接工艺是否可靠,可以观察几个指标:接头直流电阻与初始值的偏差、额定电流下的温升变化、弯折试验后的电阻漂移,以及界面区域的宏观形貌是否出现变色或分层。
这些指标不需要复杂设备,微欧计、红外测温配合定期记录就能形成趋势判断。关键是把初始数据留档,后续才有比较基准,单次测量值本身说明不了太多。
建议把测量条件固定下来,包括测量点位、温度状态与仪表型号。条件不一致的数据放在一起比较,容易得出错误结论,也会让维护记录失去参考价值。
软连接的寿命取决于长期表现,而不是出厂时的单点数据。判断接头余量是否足够,需要把结构设计、焊接参数与运行记录放在一起看。软铜排焊接工艺的评估若只做拉脱与外观,遗漏的往往是疲劳这一项。




