


电池模组焊接一致性的工艺控制路径
模组下线时的合格率与成组后的表现并不是一回事。单件检测通过的焊点,可能在批量装包后因内阻离散导致压差偏大、局部温升偏高。电池模组焊接的一致性,实质上是把参数、电极、定位三条线同时管住。
一致性的三个层面
一致性分三层。参数层指电流、时间、压力在每个焊点上是否一致;电极层指电极端面尺寸、氧化程度、冷却状态是否稳定;定位层指工件与电极的相对位置是否可重复。三者中任何一层出现漂移,都会以电阻分布的形式表现出来。
把三层分开观察,好处是排查时不会一上来就动参数。定位偏差与电极磨损引起的波动,靠改电流是补不回来的,反而会把原本已经稳定的参数带偏,让问题更难定位。
三层之间的关系也并不对等。参数最容易记录和复核,定位与电极则更多依赖工装精度和日常维护。产线上出问题的比例,往往与管理的便利程度成反比,越是靠手工经验保证的环节,越容易波动。
参数固化与漂移监控
参数固化不是把数字抄进作业指导书就结束。设备需要具备波形显示与实时监控能力,把实际放电波形与基准波形比对,才能发现网压波动、回路老化带来的隐性变化。
数据留档之后,趋势比单次数值更有判断价值。同一台设备一周内的波形包络是否扩大、峰值电流是否轻微下移,这些变化单看一天看不出来,连起来看就很清楚。
报警记录同样值得保留。炸火、过流、欠流这类报警出现的频次变化,往往先于电阻数据反映问题,可以当成预警信号使用,而不是等报警成了常态再回头追查。
电极磨损带来的偏差
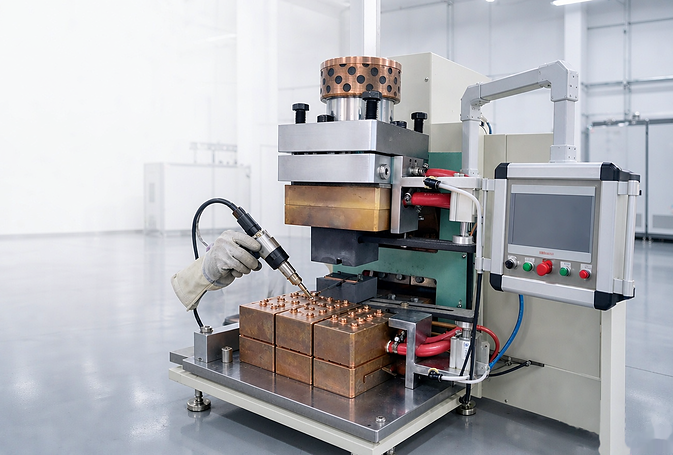
电极在几千次焊接后会出现变形,端面变大,电流密度下降,同样的电流设定值实际得到的焊点更小。这类偏差是渐进的,操作者容易逐渐适应,而忽略了已经偏离基准。
定期修磨电极、控制端面尺寸,是维持电池模组焊接一致性的基础动作。修磨周期可以按焊接次数统计,也可以按端面尺寸的测量结果确定,两者结合更可靠,也便于安排生产间隙。
电极之外,水路的冷却状态也会影响端面温度分布。冷却不足时,电极前端温度偏高,焊点成形随之改变,而设备本体并不会立刻报错,只能通过成品数据反推。
从单件合格到批量合格
从单件合格走向批量合格,需要补上三件事:按批次抽检电阻与外观、按班次记录参数与电极状态、出现漂移时先查电极与水路再调参数。抽检频率可以按产量与工艺成熟度调整,但记录链条不能断。
抽检的意义在于发现漂移,而不是筛选产品。如果记录只能证明合格品被留下、不合格品被挑出,却查不到漂移原因,说明过程数据还不到位。
合格率是过程指标,不是静态结果。电池模组焊接的参数、电极、定位三项若不做日常管理,批量数据不会自己收敛。把这三项写进点检并留档,才能在下一次波动出现时快速定位来源。




