


新能源汽车高压线束铜线压方焊接趋势
线束截面随平台电压与电流需求同步上移,传统压接端子在大电流下的接触电阻与发热逐渐成为瓶颈。铜线压方焊接把多股铜线先压实成型再焊接,用焊接接头替代机械压接,正在成为大电流线束连接的常见做法。
载流需求上移带来的变化
载流能力提升后,接头的瓶颈不再是铜材本身,而是连接界面的接触电阻。压接依靠塑性变形与机械咬合建立接触,实际导通面积受模具状态与操作一致性影响,长期振动后还可能松弛。
电阻上升的后果是温升,温升又加速接触面氧化,形成逐步恶化的循环。这个过程在初期几乎看不出来,等到红外测温发现异常时,往往已经需要整体处理,返工范围会扩大到整条线束。
线径增大后,压接所需的设备吨位与模具规格同步上升,工装管理成本随之增加。这也是压方焊接被更多项目采纳的原因之一,它把连接质量更多交给设备和工艺参数,而不是依赖压接钳的操作手感。
从检测角度看,压接接头需要拆解或做拉脱试验才能确认内部状态,属于破坏性判断;而压方焊接的接头可以先测电阻、再看截面,判断方式更接近无损,便于在批量生产中抽检。
压方与焊接一体化的优势
铜线压方焊接的思路是用模具把多股铜线压成密实方形,再对成型部位一次焊接。压实消除了股间空隙,焊接则把成型体变成一个整体导体,接触电阻降低,载流能力提升,大电流下的发热问题得到缓解。
一体化设备可集成自动送料、压方、焊接、下料,形成连续的自动化线体。优质模具钢配合独立冷却水路,是长时间连续作业保持稳定的条件,模具一旦过热变形,压方截面尺寸就会漂移。
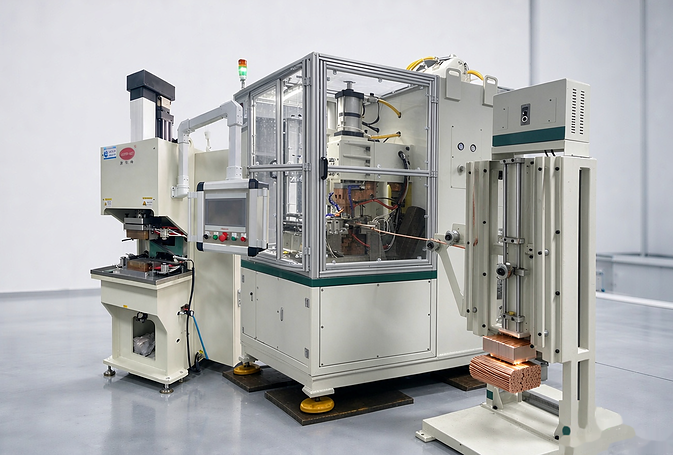
压方成型还有一个附带好处:接头外形规整,便于后续绝缘处理与线束布置,减少装配干涉,也方便在成品端做尺寸抽检。
与传统压接的对比
与压接相比,压方焊接的接头属于冶金结合,不存在长期蠕变导致的松弛;截面规整,便于后期检测与装配;成型尺寸可控,有利于统一线束走向。
需要权衡的是工艺节拍与模具管理。压方模具属于需要按线径切换的工装,切换时间应计入节拍核算。若线径规格特别多而单批数量少,就要评估柔性方案是否划算,避免设备利用率被换型吃掉。
线径与节拍的选型思路
选型时先确定线径范围与单班产量,再判断是否需要多工位切换。压方不实的典型对策是更换模具、增加预压、整理端部,说明工装匹配与来料状态同样影响最终结果,设备只是其中一环。
对于大截面线束,还要关注焊后截面收缩与端部平整度,这两项直接影响后续装配的配合精度,也影响端子压接或螺栓连接的可靠性。
节拍核算时把压方、焊接与下料的时间分开统计,能看出瓶颈落在哪一段。多数项目的瓶颈在压方工位,因为压实过程需要一定的保压时间,缩短这一段通常要靠模具优化而不是单纯提高压力。
压方工艺能否推广,取决于验证是否充分,尤其是大截面线束在连续生产下的模具寿命。铜线压方焊接降低接触电阻的收益是明确的,但模具更换频次与端部整理工时需要提前测算,否则单件成本未必如预期。




