


自动化焊接线体在零部件工厂的落地路径
单机焊接工位做到一定产量后,瓶颈会从设备能力转移到人的一致性上。上下料节奏、定位手法、参数复核的差异逐渐累积成质量波动。这时工厂开始考虑自动化焊接线体,但改造方式与验证安排往往比设备本身更难决定。
从单机到线体的判断
判断依据不是产量绝对值,而是三件事:焊点质量是否对操作手法敏感、工件换型是否频繁、人工工序是否已经成为节拍瓶颈。
若质量问题集中在人为因素,线体改造的收益会比较明确;若换型极为频繁且批量很小,则要先评估工装切换时间与柔性方案,避免为了自动化反而降低设备利用率。
还有一个常被忽略的判断条件:来料一致性。若来料尺寸波动本身就超出工艺允许范围,自动化只会更快、更稳定地暴露问题,并不会自动解决问题。上自动化之前,来料与工艺窗口要先理顺。
对多品种混线生产的工厂,还要把换型时间一并纳入判断。若单批产量很小而换型频繁,半自动工位配合快速换型夹具,有时比完整线体更划算,关键是先算清楚时间账。
四道工序怎么组织
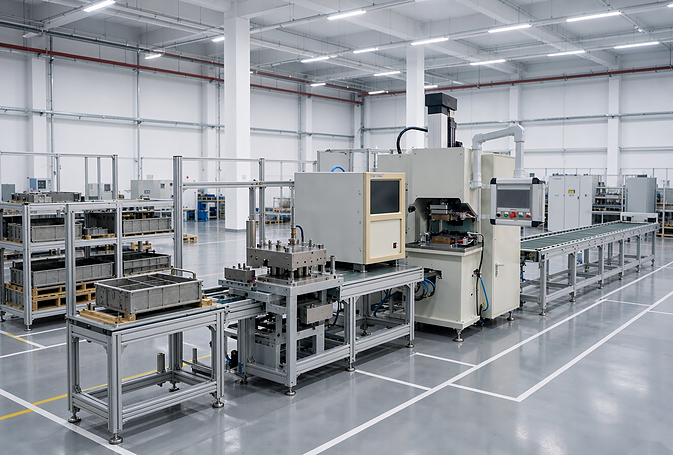
通常按上下料、定位、焊接、检测组织。上下料环节考虑来料姿态与缓存量,缓存过小会让线体频繁等待;定位环节用夹具代替手感,把位置误差压到工艺允许范围之内。
焊接环节确定电源形式与加压方式,需要与工件材料、厚度和节拍匹配;检测环节安排电气与外观检查点,并把判定标准写清楚,避免依赖在线人员的临场判断。
检测放在线内还是线尾,取决于下游工序。若后续装配对焊点位置敏感,应在线内完成判定,避免不合格品继续流转,最后在成品阶段才发现问题。
定位环节的夹具设计往往决定整条线体的上限。工件在夹具中的落位方式、支撑点的数量与位置、是否需要自适应浮动,都会影响焊接位置的重复精度,这一部分需要在方案阶段就与工艺参数一起确定。
改造中的停机安排
改造通常不能停掉现有产线。可行做法是先在试焊环境完成工艺验证与节拍核算,再安排短期停机做机械接入与联调,把不确定的部分留在线外解决。
非标定制一般需要30-60天,标准机型可现货或短交期,这为分阶段实施留出了空间。把机械安装与参数调试分开安排,可以进一步压缩产线停机的时间。
调试阶段要把参数固化下来并做交接,包括夹具定位基准、参数表、异常处置方法。否则设备一换人操作,稳定性又会回退,改造的收益随之打折。
投入产出的评估维度
评估应包含人工减少、返修率变化、设备综合效率、换型时间与维护成本。只看人工节省容易高估收益,把返修与停机的改善一并计入,结论才更接近实际。
还要考虑维持自动化焊接线体运行所需的技术力量。若工厂缺少设备维护与参数管理的人手,上线后的稳定性会打折扣,培训与备件储备需要提前安排。
自动化焊接线体的价值在于把工艺稳定性固化进设备,而不是单纯减少几个人。若前道工序本身的参数就不稳定,上线之后只是把波动放大。落地前先做工序梳理,比直接谈设备配置更有效。




