


汽车零部件焊接质量管理的关键工序
冲压件尺寸波动、镀锌层厚度差异、来料表面状态变化,都会传导到焊点上。汽车零部件焊接的质量管理难点,不在检测环节能否发现缺陷,而在于关键工序是否被识别出来,以及有没有设置对应的质量门。
关键工序与质量门设置
关键工序的判断标准有两类:一旦此处参数偏离就会产生不可返修的缺陷,或者该焊点失效会影响整机功能。这类工序之前要设来料确认门,之后要设参数复核门。
不能只依赖终检。终检发现问题时,批量已经完成,处置成本远高于过程拦截。对关键工序,参数复核的记录应当逐批保存,而不是只在实际调整时才记录一次。
质量门的形式可以简单,但判定依据必须明确。用限值表、首件确认单或设备报警记录都可以,关键是让偏离在工序内被拦住,而不是流到装配线才暴露。
螺母焊接的三个常见问题
螺母焊接集中在偏心、虚焊、螺纹变形三类。偏心多与定位工装和电极同轴度相关,表现为螺母位置偏移或焊点分布不均,往往在装配时才被发现。
虚焊可按电流、压力、时间、表面清洁、电极状态的顺序依次排查。螺纹变形通常与电流偏大、通电时间过长或螺母耐热性不足有关,选用耐热螺母并加心轴保护能明显改善。
这三类问题的共同点是都与参数和工装状态绑定,靠操作者经验弥补并不可靠。把排查顺序固定下来并写进作业文件,新人也能按步骤处理,不必依赖个别熟练工。
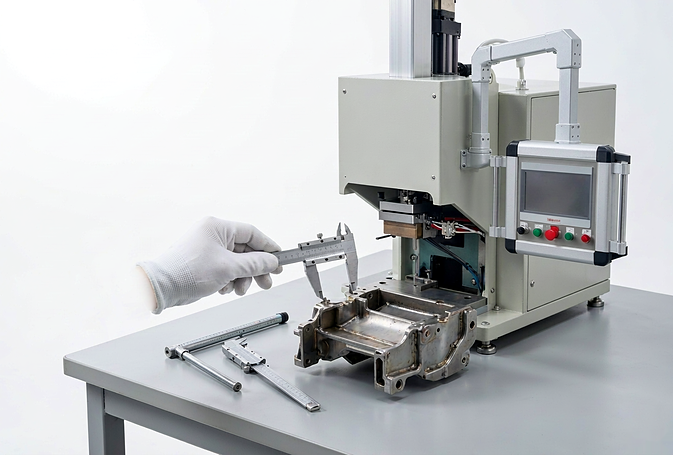
参数记录与追溯
参数记录要能回答三个问题:这批活用了什么参数、当时电极处于什么状态、谁做了复核。记录方式不必复杂,关键是形成可回溯的链条。
汽车零部件焊接的记录颗粒度可以按工单设定。换型、修磨电极、调整参数这三类动作必须留痕,其余稳定生产时段可按班次汇总,这样既保证可追溯,也不会让现场把记录当成负担。
设备具备波形显示与报警记录功能时,可以直接导出,作为过程证据保存下来。与手工台账相比,设备记录更难被遗漏,也更便于按时间轴还原当时的实际工况。
培训与点检制度
操作人员需要理解参数调整的边界,而不是把设备当成黑箱。什么情况下可以微调、什么情况下必须停机检查,应当写成明确的规则。
点检制度按周与月两级安排:每班次看铜板、水路、气压、电极状态,每周每月做更完整的清理与检查。把汽车零部件焊接的常见缺陷与对应排查顺序写进培训材料,比口头交底更有效。
培训还应覆盖换型作业。换型时的夹具安装、参数调用与首件确认是最容易出问题的环节,也最需要标准化,把步骤固化成检查清单能明显减少批量性偏差。
质量管理最终落在记录与制度上,而制度能否执行,取决于设备本身是否可监控。汽车零部件焊接的参数、报警与更换记录若能自动留存,质量追溯就不再依赖人工填表,返工排查的时间也会明显缩短。




